por que o gás é mais importante do que a potência nominal
Quando uma máquina é adquirida, todos comparam a potência — 6 kW, 12 kW, 20 kW, 30 kW. Após seis meses, o item da fatura que realmente gera custo diário é outro: o gás auxiliar.
O motivo é simples. A potência é uma compra única, fixada no momento em que é especificada. O gás é uma despesa mensal que acompanha o trabalho. Uma peça estrutural de aço carbono e um painel decorativo de aço inoxidável diferem quanto ao tipo de gás, ao volume de gás e ao processo subsequente, e a diferença de custo por peça pode ser várias vezes maior.
Esta nota não percorre uma tabela de especificações. Aborda três pontos: o que cada um dos três gases faz dentro da fenda de corte, de onde provêm as diferenças na superfície cortada e como escolher o gás adequado com base no trabalho realizado em sua própria oficina. Ao final, você deverá ser capaz de decidir sem depender da recomendação de um fornecedor.
1. O laser realiza duas funções dentro da fenda de corte. O gás realiza três.
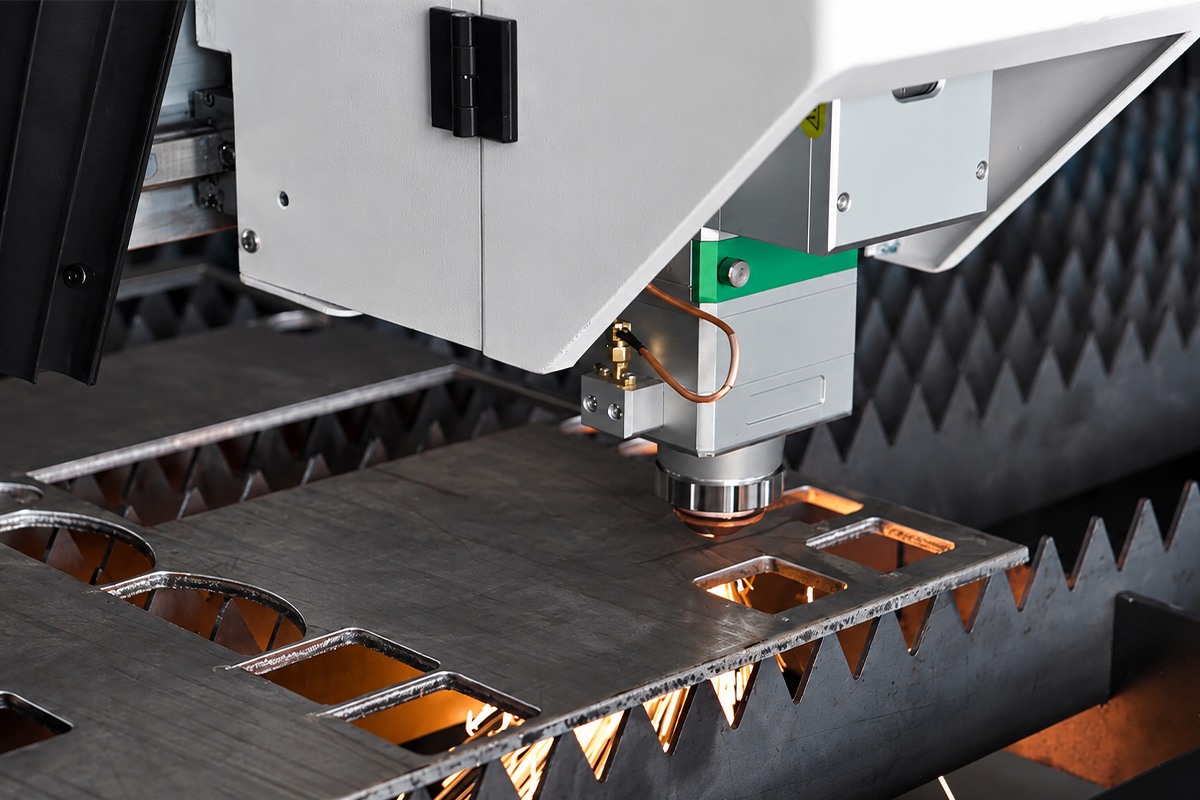
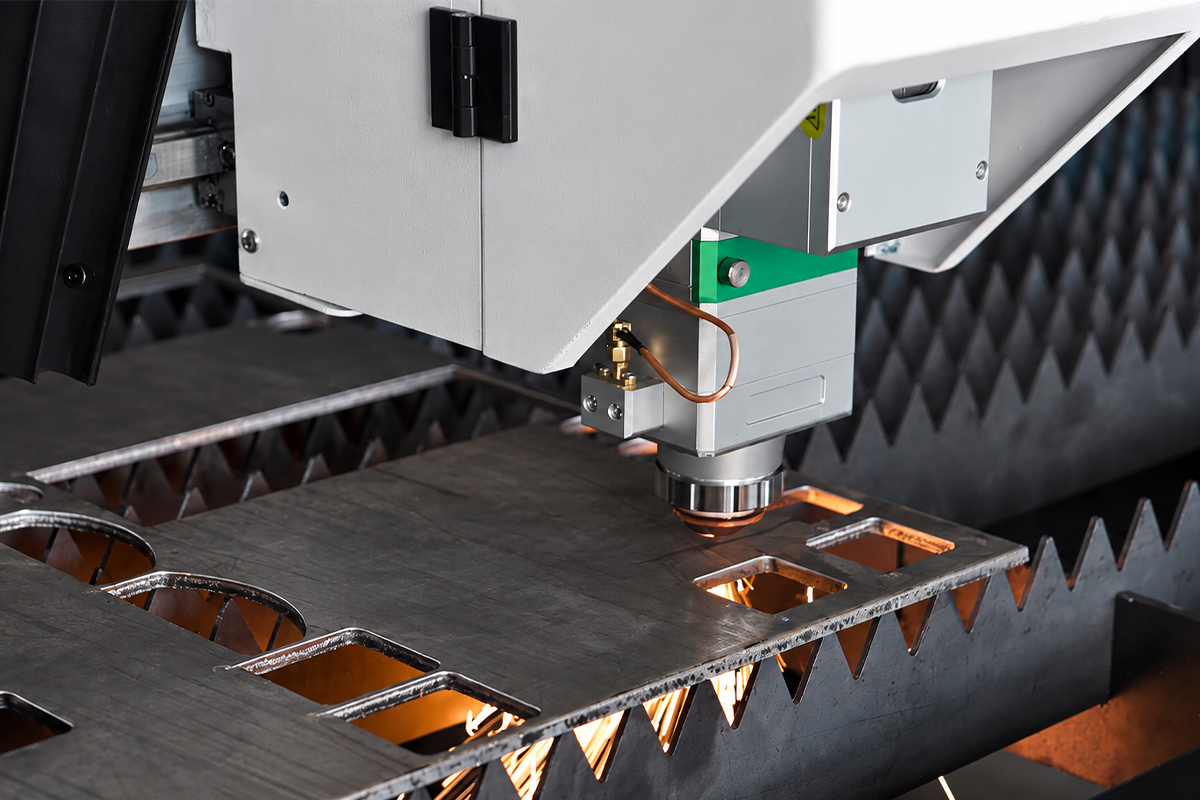
O corte é frequentemente imaginado como o feixe que queima através do aço. Na verdade, o feixe desempenha duas funções: aquece localmente o material até à fusão ou vaporização e mantém essa condição. O que abre o sulco é o gás auxiliar.
Dentro do sulco, o gás desempenha simultaneamente três funções.
Remove o material fundido. O metal fundido pelo feixe, se deixado no local, voltará a solidificar-se e aderirá à borda do corte. Isso é escória. Um jato de alta velocidade expulsa o material fundido pela parte inferior do sulco, sendo só então que se forma um corte.
Participa numa reação química ou, deliberadamente, não participa. É aqui que os três gases se diferenciam. O oxigénio reage exotermicamente com o ferro, e o calor adicional ajuda a cortar mais profundamente e mais rapidamente. O azoto é inerte: não participa em nenhuma reação e apenas remove fisicamente o material. O ar comprimido contém aproximadamente um quinto de oxigénio, posicionando-o entre os dois anteriores, com uma ligeira contribuição exotérmica.
Ele protege e resfria. Um gás inerte impede a oxidação do corte e remove o excesso de calor, limitando a zona afetada pelo calor. Se a pressão ou o fluxo forem insuficientes, as duas primeiras funções se deterioram — é por isso que a falha "pressão insuficiente" aparece tão frequentemente como "potência insuficiente".
Assim que essas três funções ficarem claras, todas as diferenças na superfície de corte e nos custos posteriores podem ser deduzidas, em vez de memorizadas.
2. Três gases, três superfícies de corte
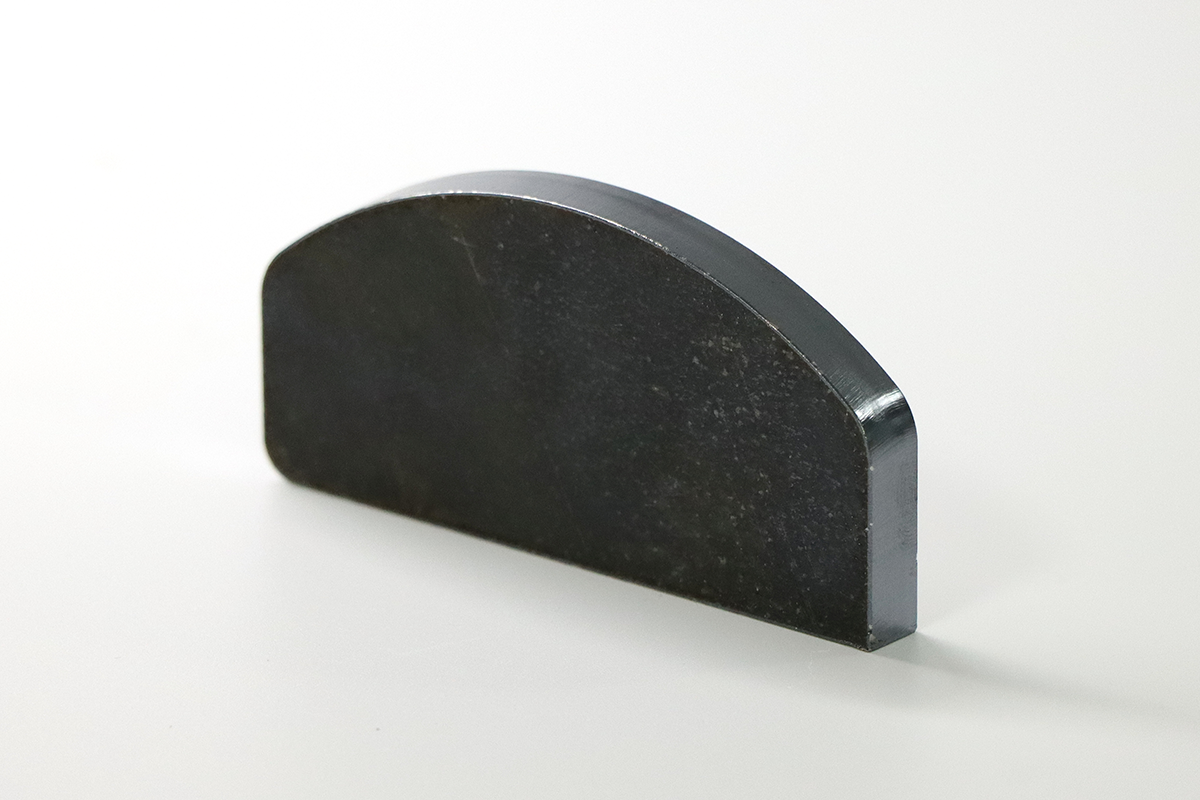
Oxigênio: rápido e profundo, mas a borda fica oxidada. O corte a oxigênio é, na verdade, ignição mais suporte à combustão. À temperatura adequada, o ferro reage com o oxigênio para formar óxido de ferro e libera calor considerável, que se combina com o feixe para cortar muito além do que seria possível apenas com fusão pura. A vantagem é a espessura e a velocidade; esse é o principal método para aços-carbono médios e espessos. O preço a pagar é uma camada de óxido na borda cortada — de cinza-escuro a violeta-azulado — além de uma fina zona oxidada na interface. A resistência estrutural não é afetada, mas tudo o que vem depois é: a soldagem exige preparação prévia, a pintura exige remoção dessa camada ou a aderência falha, e peças destinadas à aparência não passam na inspeção. O oxigênio, portanto, tem um campo de aplicação bem definido: aço-carbono, chapas médias a espessas, peças destinadas à usinagem ou à soldagem estrutural, onde a cor da borda é irrelevante.
Nitrogênio: mais lento e mais caro, mas o corte fica limpo. O nitrogênio não reage. O corte depende inteiramente do feixe fundindo o material e do gás removendo os resíduos. Sem o calor livre da oxidação, a mesma espessura exige mais potência e maior pressão, e a velocidade é menor. O que o dinheiro compra é o acabamento: brilhante, isento de óxidos, pronto para soldagem ou polimento. Aços inoxidáveis, alumínio e chapas galvanizadas usam nitrogênio sempre que a aparência ou a qualidade da solda for importante. O nitrogênio custa mais em dois aspectos. O gás é precificado conforme sua pureza, e maior pureza custa mais; além disso, exige alta pressão, o que implica alto consumo. É por isso que oficinas que cortam principalmente aço carbono às vezes gastam dinheiro à toa mantendo um hábito de gás típico de aço inoxidável.
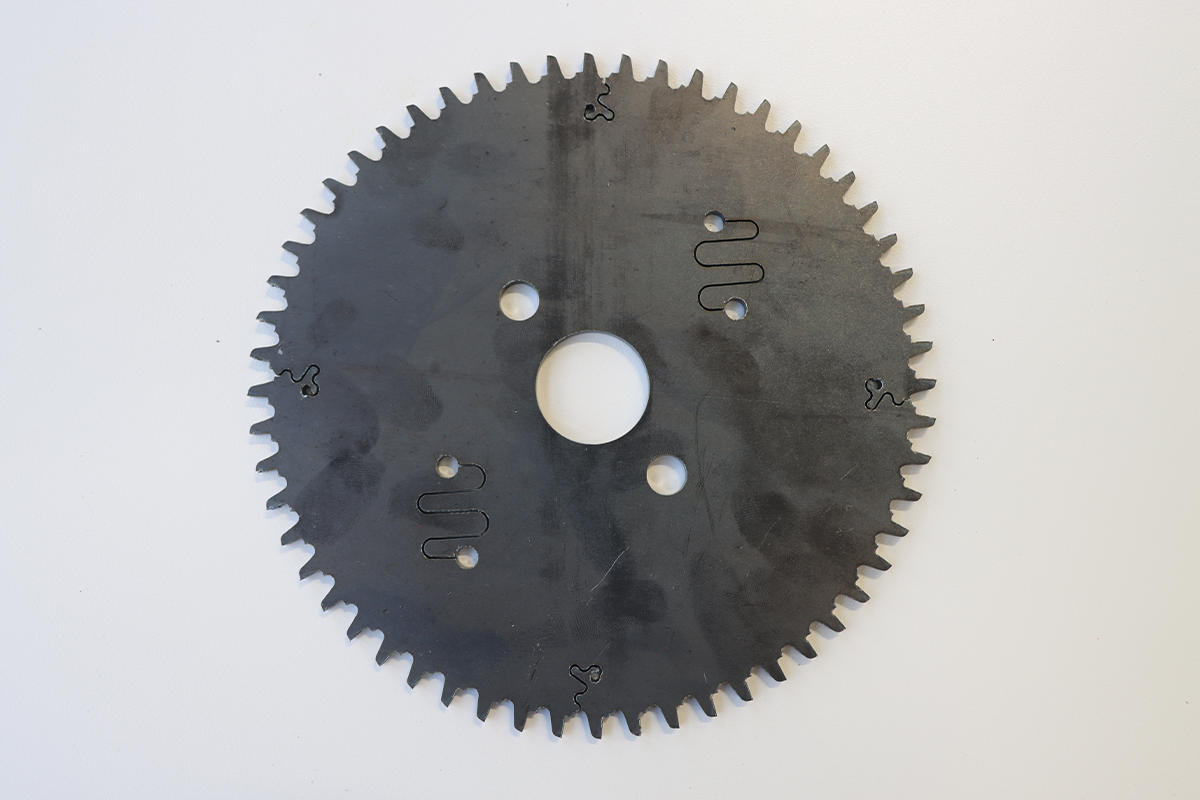
Ar comprimido: entre os dois, e o mais econômico. O ar contém oxigênio, portanto há uma leve contribuição exotérmica — mais rápido e mais barato que o nitrogênio. A borda apresenta um leve tom amarelo ou cinza, muito mais claro que o cinza-escuro do oxigênio. Seu campo de aplicação é igualmente claro: trabalhos que serão pintados ou revestidos, peças estruturais, qualquer coisa em que a cor da borda não seja inspecionada. Chapas finas a médias de aço carbono são cortadas rapidamente e economicamente com ar. O aço inoxidável também pode ser cortado com ar, mas a superfície não fica brilhante — quando o cliente exige ausência de descoloração ao lado de uma solda, o nitrogênio volta a ser necessário. Um fato frequentemente ignorado: na maioria das oficinas, apenas parte do trabalho realmente exige nitrogênio. Suportes, estruturas, bases de máquinas e chapas metálicas destinadas à pintura nunca precisaram de uma borda brilhante. Separar esse tipo de trabalho da conta de nitrogênio é o passo único mais rápido para reduzir o custo por peça.
3. De onde realmente vêm as diferenças na superfície cortada
Antes de culpar a máquina, determine se o gás é o culpado. Quatro características apontam para causas diferentes.
Cor de oxidação. Amarelo, azul ou preto na borda indica envolvimento de oxigênio. Oxigênio é o mais intenso, ar vem em seguida e nitrogênio quase não tem efeito. Se um corte que deveria sair brilhante sair amarelo, verifique primeiro a pureza do gás e, em seguida, se a linha está aspirando ar.
Escória. Escória macia que se remove à mão geralmente indica pressão baixa ou posição focal alta. Escória dura que adere indica incompatibilidade entre o tipo de gás e a potência. Quando a escória aumenta subitamente com o mesmo gás, leia o manômetro e, em seguida, inspecione a lente.
Perpendicularidade e estriações. Uma face inclinada ou estriações regulares geralmente significam que a posição focal e a velocidade estão desalinhadas. Um pequeno deslocamento focal altera como a energia é distribuída ao longo da espessura, sendo o caso mais sensível o de chapas finas em alta velocidade.
Penetração incompleta. Distinguir "toda a peça não será cortada" de "uma seção não será cortada." A primeira situação está relacionada a parâmetros ou potência. A segunda, em uma posição que continua se movendo, normalmente é causada por flutuações de pressão — e desaparece ao trocar a fonte de gás.
O valor desta sequência reside no fato de separar "a máquina está com defeito" de "o gás está com defeito." Quando esses dois fatores não são separados, a resposta habitual é chamar o fabricante, enquanto a causa real permanece na alimentação de gás.
4. Escolha conforme a peça: quatro perguntas
Nenhuma tabela é necessária. Faça as quatro perguntas em ordem e a resposta surge naturalmente.
Para onde a peça seguirá em seguida? Diretamente para soldagem, para polimento ou para um produto de acabamento visual: a superfície deve estar limpa, portanto use nitrogênio. Para pintura, revestimento ou estrutura interna: ar é suficiente. Para usinagem, componentes estruturais sujeitos a cargas ou aplicações em que o acabamento visual é irrelevante: use oxigênio, para maior profundidade e velocidade.
Qual material, qual espessura? Aço carbono grosso pertence ao oxigênio; chapas finas são mais rápidas e mais baratas com ar. Aços inoxidáveis, alumínio e aço galvanizado usam nitrogênio, sendo o ar aceitável para trabalhos sem exigências estéticas.
Quantas horas por dia e qual tamanho do lote? Isso define a forma do fornecimento, não o tipo de gás. Horas prolongadas e demanda contínua tornam viável um fornecimento no local; trabalhos esporádicos tornam o gás comprado a solução mais simples.
O que o local permite? Espaço para uma casa de compressores, tolerância ao ruído e à dissipação de calor — nesse caso, o fornecimento no local funciona. Espaço limitado no piso e restrições rigorosas de ruído exigem gás comprado.
A ordem importa. Processo primeiro, fornecimento segundo. Inverter essa ordem — comprar um compressor e só depois procurar trabalhos que possam ser executados com ar — geralmente resulta em unidade dimensionada incorretamente ou nunca utilizada.
5. O custo tem quatro componentes, não um só
O erro mais comum no cálculo do custo de gás é comparar apenas o preço de um cilindro ou de um quilowatt-hora. O custo real por peça é a soma de quatro fatores.
O próprio gás. Consumo por peça multiplicado pelo preço unitário. O mais visível e, com mais frequência, confundido com o todo.
Eletricidade. Um fornecimento local exige potência para o compressor; o gás adquirido externamente ainda exige potência de corte, apenas contabilizada em outro local.
Processamento posterior. O mais frequentemente omitido. Uma borda cortada com oxigênio precisa ser esmerilhada ou passar por decapagem antes da pintura; uma superfície cortada com nitrogênio dispensa esse passo; o ar fica entre os dois, dependendo da especificação do revestimento. Mão de obra para esmerilhamento, produtos químicos para decapagem e tratamento de águas residuais representam custos reais. Muitas oficinas descobrem, ao somar todos os custos, que a economia com gás não compensa as horas de esmerilhamento.
Sucata e retrabalho. O custo mais elevado e jamais registrado em contabilidade. Reflete diretamente a estabilidade do fornecimento: uma única variação de pressão pode tornar inviável toda uma chapa.
Quatro linhas adicionadas geram um valor passível de comparação. Compare apenas a primeira linha — e a conclusão frequentemente se inverte.
6. Para cortar com ar, é necessário um fornecimento completo de ar
Após optar pelo ar, o próximo passo habitual é acionar a linha de oficina. É aí que a maioria dos problemas começa, pois ar para corte e ar pneumático geral não são do mesmo grau.
A pressão é o primeiro obstáculo. Uma linha de oficina comum opera em torno de 0,8 MPa, enquanto o ar para corte frequentemente exige mais pressão; o caso mais exigente é o corte de chapas finas em alta velocidade. Pressão insuficiente raramente se manifesta como "não corta"; manifesta-se como "não acelera". O operador reduz a velocidade de avanço, e a capacidade desaparece silenciosamente.
A limpeza é o segundo fator. Água, óleo e poeira que atingem o bico e a lente primeiro deterioram sua superfície e depois destroem a lente. A lente é o consumível mais caro da cadeia, e um conjunto adequado de filtros normalmente economiza mais do que a diferença no custo do gás.
Portanto, o sistema de suprimento deve ser configurado como um sistema completo, não apenas como um compressor com uma mangueira acoplada. Uma cadeia completa possui quatro etapas: compressor para gerar pressão, reservatório para absorver demandas instantâneas, secador para remover a umidade e filtração em múltiplos estágios para eliminar óleo e poeira, seguida pela máquina. Omitir qualquer etapa faz com que a economia de gás se transforme em custos com lentes e tempo de inatividade.
Quatro parâmetros determinam a seleção: vazão, calculada a partir do caso mais exigente, acrescida de uma margem de segurança; classe de pressão, definida pela exigência máxima — e não pela média; ponto de orvalho sob pressão, determinado pela temperatura ambiente e pelo comprimento da tubulação, o que define se a água se condensará na tubulação; e teor de óleo, definido pelo custo de uma lente — e, portanto, se justifica ou não a adoção de um sistema isento de óleo.
Uma métrica adicional merece atenção maior do que a potência nominal indicada na placa: a potência específica, ou seja, a energia elétrica consumida por unidade de ar produzido. Dois equipamentos com a mesma potência nominal podem apresentar diferenças significativas em sua potência específica, o que resulta em desigualdades substanciais nas respectivas contas anuais de eletricidade.
7. Instalação adequada: medir primeiro, instalar depois
Da decisão à produção, há quatro etapas, e a ordem incorreta significa reconstruir.
Etapa um: analisar a demanda. Não o consumo máximo, mas como o consumo varia ao longo do dia. O corte a ar é intermitente — fluxo elevado na perfuração, quase nulo durante os deslocamentos rápidos. Dimensionar para a média faz com que a pressão caia na perfuração; dimensionar para o pico faz com que o equipamento fique descarregado durante todo o dia, pagando por energia que não fornece.
Etapa dois: estabilizar pressão e limpeza. Pressão calculada com base na chapa mais fina, na sua condição de maior velocidade; estágios de filtração definidos com base no custo de uma lente. Somente então um modelo de compressor passa a ter algum significado.
Etapa três: definir localização e equipamentos auxiliares. Compressor, reservatório, secador e filtros formam um conjunto que exige parede contínua, ventilação, rota de drenagem e espaço para manutenção. Defina isso antes dos trabalhos de construção; depois, será caro.
Passo quatro: deixar as leituras na aceitação. Manter a pressão da linha, pressão na entrada da máquina, ponto de orvalho da pressão e uma operação contínua de corte — uma leitura para cada parâmetro. Quando surgirem problemas de pressão posteriormente, essas leituras são o que distingue a deriva da máquina de uma alteração no suprimento.
8. Cinco equívocos comuns
"Se houver ar, ele cortará." A pressão é apenas o primeiro critério. O ponto de orvalho e o teor de óleo determinam por quanto tempo o corte se mantém, não se ele ocorre ou não.
"Um compressor maior é mais seguro." Um compressor superdimensionado opera descarregado e consome energia durante todo o dia; um subdimensionado perde pressão assim que você aumenta a velocidade. O dimensionamento segue a curva de demanda, não uma orientação para escolher um modelo maior.
"Pular o reservatório." O reservatório lida com o fluxo instantâneo, não com o volume total. Omitti-lo faz com que a queda de pressão no momento da perfuração e durante a aceleração nunca desapareça.
"Mudar o gás não exige novos parâmetros." Pressão, foco e velocidade diferem completamente entre os três gases. Reutilizar um mesmo programa para diferentes gases é a causa mais comum de degradação da superfície após a troca.
"Sem óleo é desnecessário se você filtrar." A filtração remove o óleo, desde que os filtros sejam trocados no prazo. A falha mais comum não é o modelo errado — é deixar os filtros além do intervalo recomendado.
9. Em três frases
O gás determina a qualidade do corte, a potência determina a espessura e o processo subsequente determina o custo. Esses três fatores são constantemente discutidos como se fossem uma única coisa, razão pela qual as cotações raramente são comparáveis.
Processo em primeiro lugar, fornecimento em segundo. Inverter essa ordem faz com que o equipamento seja adquirido mesmo sem atender adequadamente ao trabalho.
A maioria das peças não precisa da melhor face possível — apenas de uma face adequada. Identifique o trabalho que realmente exige nitrogênio, atribua o restante ao ar e o custo por peça diminui.
Sobre a Tianchen Laser
A Jinan Tianchen Laser Technology Co., Ltd. fabrica máquinas de corte a laser de fibra, máquinas de soldadura a laser e equipamentos combinados de corte de chapas e tubos para as indústrias automóvel, construção naval, estruturas metálicas, maquinaria de construção, equipamentos de cozinha e chapa metálica. A empresa fornece amostras de corte de teste e parâmetros de corte adaptados ao material e à espessura do cliente, além de apoio na seleção e comissionamento de sistemas de fornecimento de ar compatíveis.
Para uma avaliação com base na sua própria gama de materiais e espessuras, envie-nos os materiais que corta com mais frequência, a gama de espessuras e as horas diárias de funcionamento da máquina, e enviaremos-lhe uma configuração com uma estimativa de custo por peça.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN