
 EN

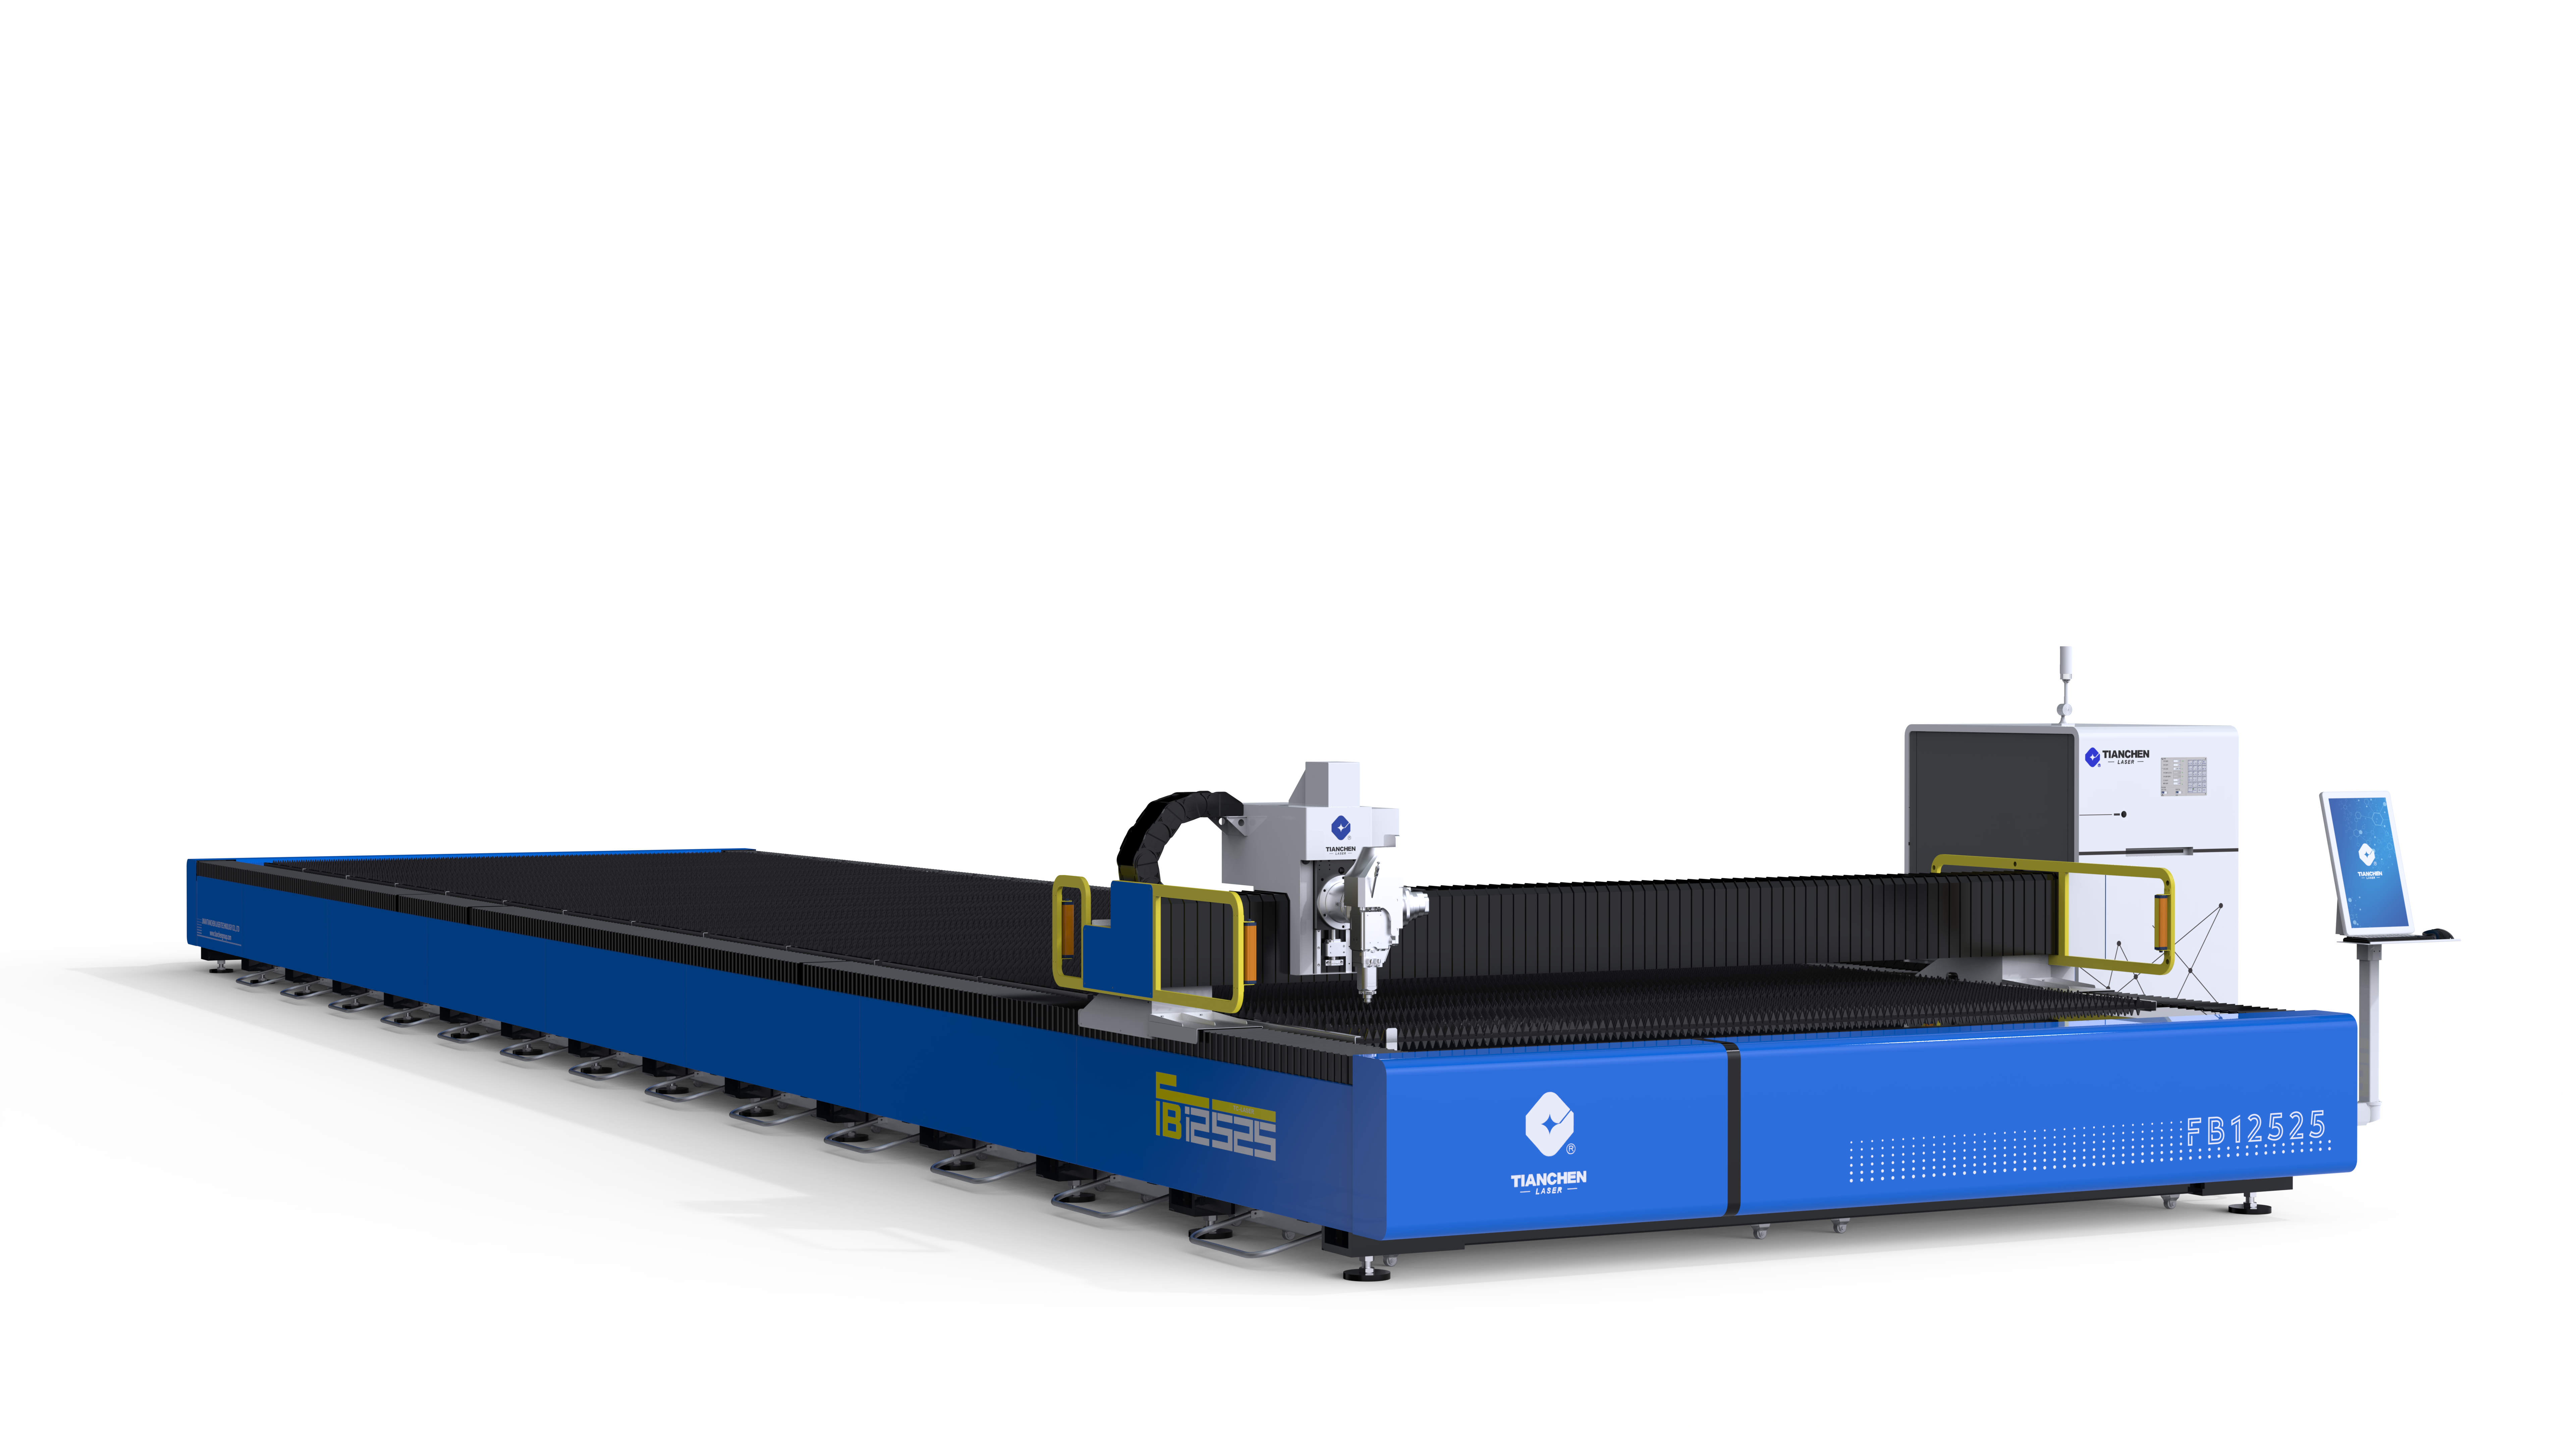
O processamento de chapas metálicas espessas é onde as máquinas de corte a laser demonstram sua engenharia. Cortar aço carbono de 10 mm é uma disciplina diferente de perfurar chapas de 3 mm: o feixe deve penetrar mais profundamente, a poça fundida deve ser expelida de forma confiável e o gás auxiliar deve sustentar o corte através de toda a espessura, sem deixar resíduos ou inclinação excessiva. Uma máquina industrial de corte a laser especificada para trabalhos finos ainda cortará chapas espessas, mas lentamente e com bordas de baixa qualidade. Ajustar a capacidade da máquina industrial de corte a laser à espessura da chapa é, portanto, a primeira decisão em qualquer oficina de fabricação pesada, e ela determina a seleção de potência, a estratégia de gás, o projeto do bico e a rotina de perfuração que protege os consumíveis.
Caso / Cenário Industrial do Mundo Real
Um fabricante cortando suportes estruturais de 20 mm
Um fabricante de estruturas de aço que produzia suportes de aço carbono de 20 mm inicialmente executava o trabalho em uma máquina de 6 kW remanescente da era da chapa metálica. Os tempos de ciclo eram longos, resíduos apareciam ao longo da borda inferior em cerca de um terço das peças e o esmerilhamento consumia mais mão de obra do que o próprio corte. O fabricante comparou o desempenho de uma máquina industrial de corte a laser de 20 kW no mesmo agrupamento (nest) e material, com parâmetros de processo desenvolvidos conjuntamente com o fornecedor da máquina. A capacidade aprimorada para chapas mais espessas da nova máquina industrial de corte a laser reduziu o tempo de ciclo por chapa em mais da metade, e a qualidade das bordas nas seções de 20 mm passou na inspeção sem necessidade de esmerilhamento na produção em série.
A comparação isolou as variáveis que importam no trabalho com chapas espessas. Uma potência de feixe mais elevada manteve um keyhole estável ao longo de toda a espessura, e o gás auxiliar nitrogênio, sob pressão mais alta, expeliu o material fundido de forma limpa, removendo as escórias que anteriormente exigiam retificação. A estratégia de perfuração foi tão importante quanto os parâmetros de corte: o fabricante adotou uma rotina de perfuração progressiva, com redução da potência inicial e aumento da distância entre bico e peça durante a perfuração, eliminando assim as salpicaduras que danificavam bicos e lentes protetoras. Este caso demonstra que uma máquina industrial de corte a laser opera em chapas espessas como um sistema integrado, no qual potência, gás, bico e rotina de perfuração são ajustados em conjunto, e não individualmente.

Análise de Riscos e Modos de Falha
Escórias, inclinação e qualidade de borda em seções espessas
Os modos característicos de falha no corte de chapas espessas são visíveis na peça. Escória — material fundido solidificado que adere à borda inferior — resulta de energia insuficiente ou ejeção inadequada do material fundido, gerando trabalho de esmerilhamento que pode superar o trabalho de corte em seções espessas. Inclinação (taper), na qual as larguras do corte na parte superior e inferior diferem, decorre das características do feixe e da posição do foco; inclinações excessivas dificultam o encaixe em conjuntos soldados. Superaquecimento nos cantos provoca arredondamento em cantos internos agudos, onde o feixe desacelera. Cada uma dessas condições pode ser controlada por meio de parâmetros do processo, mas apenas em uma máquina industrial de corte a laser com potência suficiente e qualidade estável do feixe para a espessura envolvida.
O trabalho com chapas grossas concentra o risco nos componentes ópticos. Materiais altamente reflexivos, como ligas de cobre e alumínio, devolvem a energia do feixe em direção à fonte; assim, aplicações com chapas grossas que envolvem esses materiais exigem máquinas industriais de corte a laser projetadas com proteção contra retroreflexão. A perfuração constitui a segunda exposição: as salpicaduras provenientes do ponto de perfuração viajam de volta ao longo do trajeto do feixe e danificam bicos e tampas protetoras; portanto, uma rotina disciplinada de perfuração é tanto uma medida para prolongar a vida útil dos consumíveis quanto uma medida de segurança. A conformidade com normas de segurança não é opcional neste ambiente: a norma ANSI Z136.1 rege o uso seguro de lasers, a norma ISO 11553-1 aborda a segurança de máquinas de processamento a laser, e o projeto da carcaça, os dispositivos de intertravamento e a extração de fumos devem ser verificados após a instalação.
Princípios Técnicos e Conformidade com Normas
Potência, gás e seleção do bico
A seleção da potência segue a espessura. As fontes a laser de fibra, com comprimento de onda de 1070 nm, são absorvidas eficientemente pela maioria dos metais de engenharia; chapas finas operam de forma eficiente com potências entre 2 kW e 6 kW, enquanto chapas com espessura superior a 10 mm se beneficiam de potências de 12 kW ou mais, sendo seções grossas frequentemente processadas com 20 kW ou mais. A escolha do gás auxiliar altera a física do corte: o oxigênio reage exotermicamente com o aço carbono, adicionando energia e aumentando a velocidade, mas produzindo uma borda oxidada; já o nitrogênio expulsa o material fundido sem reagir, gerando bordas limpas, adequadas para aços inoxidáveis e alumínio, embora com custo maior de gás. O projeto do bico — simples ou duplo — e o diâmetro do orifício devem ser compatíveis com o gás utilizado, com a pressão e com a espessura, pois a dinâmica do gás através do bico determina quão limpa será a remoção do material fundido da fenda.
Controle do processo e requisitos da máquina
Além da fonte, a capacidade de uma máquina industrial de corte a laser em chapas espessas depende da qualidade do movimento e do controle. Um quadro de máquina com rigidez suficiente resiste às forças de aceleração que desviam o feixe na superfície da chapa, e os componentes de acionamento devem manter a precisão de posição nas velocidades de corte. O controle do foco assume maior importância em trabalhos espessos, onde a profundidade de foco é mais estreita em relação ao material, e os sensores capacitivos de altura mantêm uma distância constante entre o bico e a chapa, mesmo diante de deformações. A extração de fumos deve suportar uma carga maior de partículas, e os sistemas de segurança devem atender às exigências das normas ANSI Z136.1 e ISO 11553-1. Esses requisitos definem a diferença entre uma máquina industrial de corte a laser classificada para chapas espessas e outra simplesmente capaz de tentar esse tipo de operação.
Guia Prático para Compradores e Manutenção
Seleção de uma Máquina Industrial de Corte a Laser para Chapas Espessas
Os compradores devem definir o material mais espesso, a mistura de materiais e a qualidade aceitável das bordas antes de comparar máquinas. As metas de taxa de produção devem ser avaliadas com base no próprio material do comprador, em vez de gráficos genéricos de velocidade, uma vez que o gás auxiliar, a composição do material e a geometria da peça influenciam o tempo de ciclo. Os pontos de verificação incluem a estabilidade da potência do feixe, rotinas de perfuração desenvolvidas para a faixa de espessuras do comprador, proteção contra reflexão traseira em ambientes com materiais reflexivos e bibliotecas documentadas de parâmetros de processo. Fabricantes de máquinas, como os com sede em Jinan, Laser Tianchen normalmente oferecem testes de aplicação com o material do cliente, permitindo avaliar a máquina com base em desempenho comprovado, e não apenas em sua capacidade nominal.
Práticas de Manutenção para Corte Pesado
A gestão de consumíveis domina a manutenção de chapas grossas. Os bicos desgastam-se devido às salpicaduras e devem ser substituídos segundo um ciclo definido ou assim que surgirem os primeiros sinais de deterioração na qualidade do corte; já as tampas protetoras e lentes exigem inspeção após turnos com muitas perfurações. A contaminação das óticas pelos fumos reduz sua vida útil e degrada a qualidade do feixe, portanto os filtros de extração de fumos devem ser substituídos conforme um cronograma rigoroso. O desempenho do refrigerador protege a fonte, pois flutuações na temperatura da fonte reduzem sua saída e podem acionar o desligamento da máquina. As óticas de entrega do feixe exigem inspeção e limpeza periódicas por pessoal qualificado, e qualquer alteração na qualidade do corte deve desencadear uma verificação dos parâmetros e dos consumíveis antes de se investigarem causas mecânicas.
Perguntas frequentes
Pergunta 1: Qual potência de laser é necessária para cortar chapas metálicas grossas?
Resposta : A seleção de potência segue a espessura e o material. Chapas de até cerca de 6 mm são cortadas com eficiência em 2 a 6 kW; materiais na faixa de 10 a 15 mm normalmente se beneficiam de 12 kW ou mais; e seções pesadas além de 20 mm são comumente processadas com 20 kW ou mais. Materiais reflexivos e o corte com auxílio de nitrogênio elevam ainda mais a exigência de potência. Uma máquina industrial de corte a laser deve ser avaliada com base no material real do comprador, em vez de ser selecionada a partir de gráficos genéricos de velocidade.
Pergunta 2: Por que o corte de chapas grossas produz escória na borda inferior?
Resposta : Escória é a fusão solidificada que não foi ejetada da fenda de corte, geralmente porque a entrada de energia ou a pressão do gás auxiliar foi insuficiente para a espessura do material, ou porque a velocidade de corte aumentou demais para as condições estabelecidas. Os ajustes padrão incluem aumentar a potência, otimizar a pressão do gás e reduzir a velocidade, além de inspecionar o bico. Uma rotina de perfuração bem ajustada também ajuda, pois evita danos causados por respingos, que degradam os bicos e a qualidade do corte durante a operação.
Pergunta 3: Quando utilizar oxigênio como gás auxiliar em vez de nitrogênio?
Resposta : O oxigênio reage exotermicamente com o aço carbono, adicionando energia ao processo de corte e aumentando significativamente a velocidade, mas produz uma borda oxidada adequada para aplicações nas quais essa borda será soldada, pintada ou submetida a outro acabamento. O nitrogênio remove a fusão sem reagir, gerando bordas limpas, ideais para aços inoxidáveis e alumínio, porém com custo mais elevado e velocidade de corte menor. A escolha depende dos requisitos de qualidade da borda e do material processado, não da preferência da máquina.
Pergunta 4: Como a perfuração afeta a vida útil do bico e dos ópticos em trabalhos com chapas espessas?
Resposta : A perfuração gera salpicos que viajam de volta ao longo do trajeto do feixe e desgastam bicos e tampas protetoras; portanto, uma perfuração descontrolada consome rapidamente os consumíveis. Uma perfuração com rampa — com potência inicial reduzida, distância maior entre o bico e a peça durante a fase de perfuração e gás auxiliar adequado — reduz substancialmente esse dano. Monitorar o estado do bico e a qualidade do corte após turnos com muitas perfurações, além de substituir os bicos segundo um ciclo definido, mantém uma máquina industrial de corte a laser em produção consistente.
Sumário
- Caso / Cenário Industrial do Mundo Real
- Análise de Riscos e Modos de Falha
- Princípios Técnicos e Conformidade com Normas
- Guia Prático para Compradores e Manutenção
-
Perguntas frequentes
- Pergunta 1: Qual potência de laser é necessária para cortar chapas metálicas grossas?
- Pergunta 2: Por que o corte de chapas grossas produz escória na borda inferior?
- Pergunta 3: Quando utilizar oxigênio como gás auxiliar em vez de nitrogênio?
- Pergunta 4: Como a perfuração afeta a vida útil do bico e dos ópticos em trabalhos com chapas espessas?