dlaczego gaz jest ważniejszy niż moc
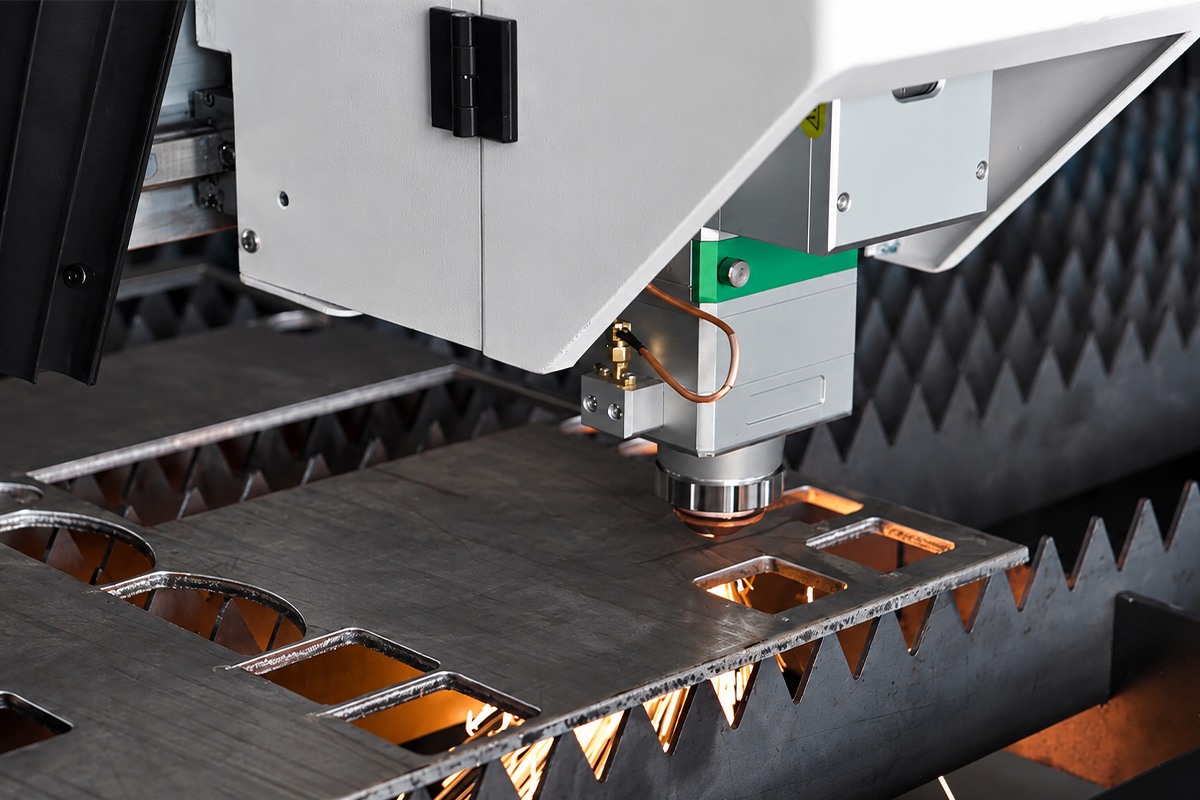
Kupując maszynę, wszyscy porównują moc — 6 kW, 12 kW, 20 kW, 30 kW. Po sześciu miesiącach pozycja w kosztach, która rzeczywiście generuje wydatki codziennie, to coś innego: gaz wspomagający.
Powód jest prosty. Moc to jednorazowe zakupienie, ustalone na stałe w momencie określenia specyfikacji. Gaz natomiast to miesięczny wydatek zależny od objętości pracy. Część konstrukcyjna ze stali węglowej i dekoracyjna płyta ze stali nierdzewnej różnią się typem gazu, jego ilością oraz procesem wtórnym — różnica w koszcie przypadającym na jedną część może być kilkukrotna.
Ten dokument nie zawiera tabeli specyfikacji. Omawia trzy kwestie: jakie zadania pełni każdy z trzech gazów w szczelinie cięcia, skąd biorą się różnice w powierzchni cięcia oraz jak dokonać wyboru na podstawie pracy wykonywanej w Twojej własnej hali. Po przeczytaniu będziesz w stanie podjąć decyzję bez konieczności polegania na rekomendacjach dostawcy.
1. Laser wykonuje dwie czynności w szczelinie cięcia. Gaz wykonuje trzy.
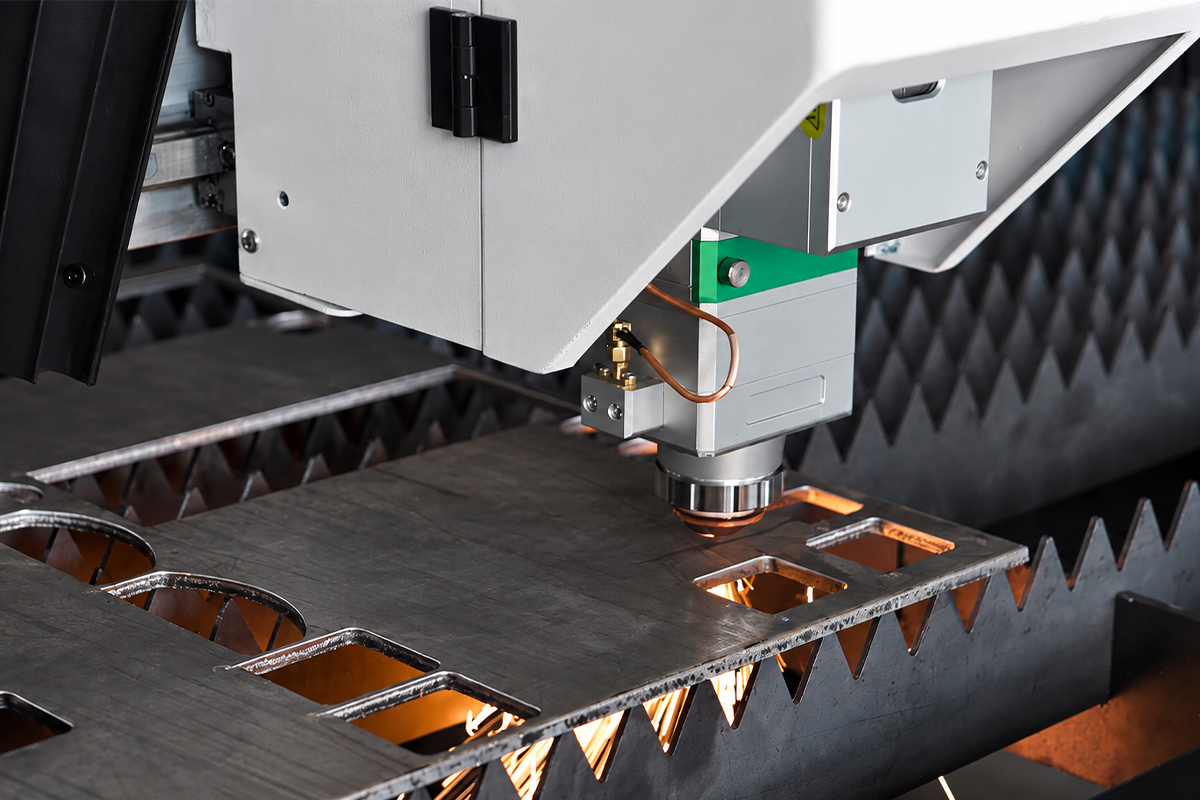
Cięcie często wyobrażane jest jako promień spalający stal. W rzeczywistości promień wykonuje dwie funkcje: lokalnie nagrzewa materiał do temperatury topnienia lub parowania oraz utrzymuje ten stan. To gaz wspomagający tworzy szczelinę cięcia.
Wewnątrz szczeliny cięcia gaz jednocześnie pełni trzy funkcje.
Usuwa stopiony materiał. Metal stopiony przez promień, pozostawiony w miejscu, ponownie stwardnieje i przywiera do krawędzi cięcia – powstaje tzw. żużel. Strumień o wysokiej prędkości wyrzuca stopiony materiał przez dolną część szczeliny cięcia; dopiero wtedy powstaje właściwe cięcie.
Uczestniczy w reakcji chemicznej albo celowo jej nie uczestniczy. To właśnie tutaj następuje podział na trzy rodzaje gazów. Tlen reaguje z żelazem w sposób egzotermiczny, a dodatkowe ciepło przyspiesza i pogłębia cięcie. Azot jest obojętny chemicznie: nie uczestniczy w żadnej reakcji i jedynie fizycznie usuwa materiał. Skompresowane powietrze zawiera mniej więcej jedną piątą objętości tlenu, co umieszcza je pomiędzy tymi dwoma gazami, zapewniając umiarkowany wkład egzotermiczny.
Chroni i chłodzi. Gaz obojętny zapobiega utlenianiu szczeliny cięcia oraz odprowadza nadmiar ciepła, ograniczając strefę wpływu ciepła. Jeśli ciśnienie lub przepływ spadną poniżej wymaganej wartości, pierwsze dwa zadania ulegają pogorszeniu — dlatego „zbyt niskie ciśnienie” często objawia się jako „zbyt mała moc”.
Gdy te trzy zadania stają się jasne, każdą różnicę w powierzchni cięcia oraz w kosztach na etapach późniejszych można wyprowadzić zamiast zapamiętywać.
2. Trzy gazy, trzy powierzchnie cięcia
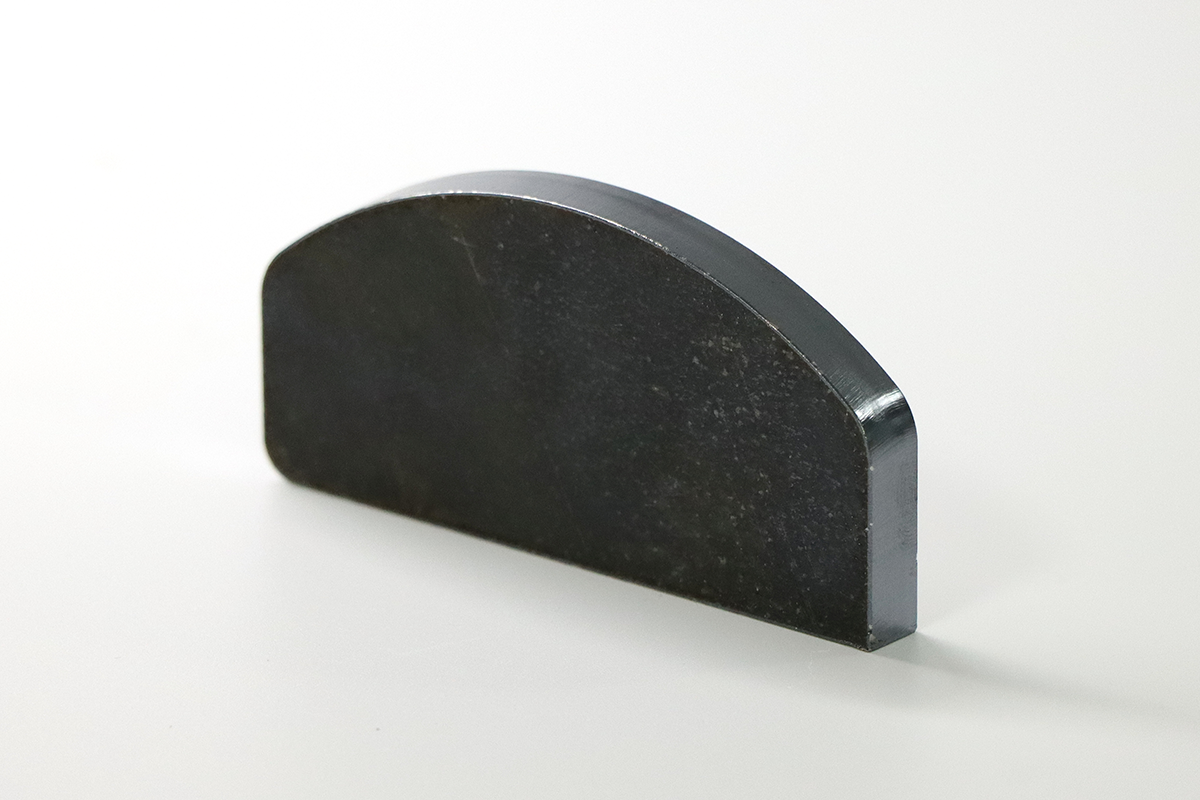
Tlen: szybkie i głębokie cięcie, ale krawędź jest utleniona. Cięcie tlenem to w zasadzie zapłon w połączeniu z wspomaganiem spalania. W wysokiej temperaturze żelazo reaguje z tlenem, tworząc tlenek żelaza i wydzielając znaczne ilości ciepła, które razem z wiązką umożliwiają cięcie znacznie głębsze niż czyste topnienie. Zaletą jest możliwość cięcia grubych materiałów oraz duża prędkość; jest to główna metoda stosowana do średnio i grubościennych stalowych arkuszy węglowych. Wadą jest warstwa tlenku na krawędzi cięcia — od szaroczarnej przez niebieskofioletową — oraz cienka strefa utlenienia w strefie granicznej. Wytrzymałość konstrukcyjna pozostaje niezmieniona, jednak wszystkie kolejne operacje są utrudnione: spawanie wymaga przygotowania krawędzi, malowanie wymaga usunięcia warstwy tlenku (w przeciwnym razie nie ma przyczepności), a elementy estetyczne nie przejdą kontroli jakości. Tlen ma więc wyraźnie określony zakres zastosowań: stal węglowa, średnio i grubościenne blachy, części przeznaczone do obróbki skrawaniem lub spawania konstrukcyjnego, gdzie kolor krawędzi nie ma znaczenia.
Azot: wolniejszy i droższy, ale powierzchnia jest czysta. Azot nie wchodzi w reakcje. Cięcie zależy wyłącznie od wiązki topiącej materiał oraz gazu usuwającego go. Bez dodatkowego ciepła pochodzącego z utleniania, do przetopienia tej samej grubości materiału potrzeba większej mocy i wyższego ciśnienia, a prędkość cięcia jest niższa. Za pieniądze otrzymuje się czystą powierzchnię: błyszczącą, pozbawioną tlenków, gotową do spawania lub polerowania. Azot stosuje się przy cięciu stali nierdzewnej, aluminium oraz blach ocynkowanych, gdy ważna jest wygląd powierzchni lub jakość spoiny. Koszty azotu są wyższe w dwóch miejscach. Cena gazu zależy od jego czystości – im wyższa czystość, tym wyższa cena; ponadto wymaga on wysokiego ciśnienia, co oznacza większe zużycie. Dlatego warsztaty, które głównie tną stal węglową, czasem marnują pieniądze na nawyk stosowania gazu przeznaczonego do stali nierdzewnej.
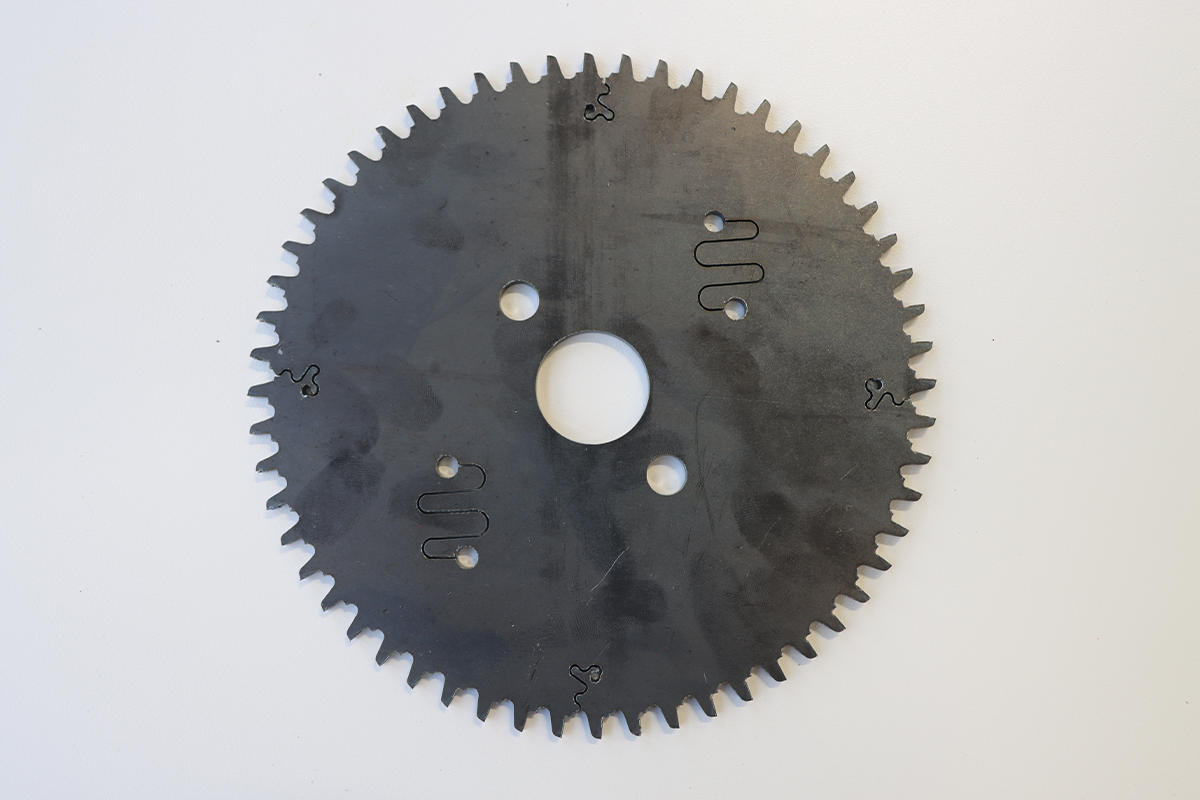
Sprężone powietrze: najtańsze i stosowane w pośrednich zastosowaniach. Powietrze zawiera tlen, więc występuje łagodny efekt egzotermiczny — cięcie przebiega szybciej i taniej niż w azocie. Krawędź ma lekko żółtawy lub szary odcień, znacznie jaśniejszy niż szaro-czarny odcień uzyskiwany przy użyciu tlenu. Zakres jego zastosowań jest wyraźny: prace, które zostaną pomalowane lub powleczone, elementy konstrukcyjne oraz wszystko, co nie podlega kontroli koloru krawędzi. Cienkie do średnio grube blachy ze stali węglowej można szybko i ekonomicznie ciąć powietrzem. Stal nierdzewna również nadaje się do cięcia powietrzem, ale powierzchnia cięcia nie jest lśniąca — tam, gdzie klient wymaga braku przebarwień w pobliżu spoiny, wraca się do azotu. Jedna rzecz jest często pomijana: w większości warsztatów tylko część prac rzeczywiście wymaga azotu. Uchwyty, ramy, podstawy maszyn oraz blachy przeznaczone do malowania nigdy nie potrzebowały lśniącej krawędzi. Oddzielenie takich prac od zużycia azotu to najszybszy sposób na obniżenie kosztu przypadającego na pojedynczą część.
3. Skąd właściwie wynikają różnice w jakości powierzchni cięcia
Zanim obwinisz maszynę, sprawdź, czy winny jest gaz. Cztery cechy wskazują na różne przyczyny.
Kolor utlenienia. Żółty, niebieski lub czarny kolor na krawędzi oznacza udział tlenu. Najwięcej tlenu występuje w powietrzu, mniej w powietrzu atmosferycznym, a praktycznie żadnego w azocie. Jeśli cięcie, które powinno być jasne, ma żółty odcień, najpierw sprawdź czystość gazu, a następnie, czy w przewodzie nie przedostaje się powietrze.
Odpadki (dross). Miękkie odpadki można usunąć ręcznie i zwykle wskazują na niskie ciśnienie lub zbyt wysoką pozycję ogniska. Twarde odpadki, które przyczepiają się do materiału, wskazują na niezgodność między typem gazu a mocą. Gdy ilość odpadków nagle wzrasta przy tym samym gazie, sprawdź wskazania manometru, a następnie zbadaj soczewkę.
Prostopadłość i prążkowanie. Nachylona powierzchnia lub regularne prążki zwykle oznaczają brak zgodności między pozycją ogniska a prędkością. Niewielkie odchylenie ogniska zmienia sposób rozkładu energii w przekroju materiału, a najbardziej wrażliwy jest przypadek cięcia cienkich blach z wysoką prędkością.
Niepełne przebicie. Różnica między „cała część nie zostanie przetnięta” a „jeden odcinek nie zostanie przetnięty”. Pierwszy przypadek wynika z ustawień parametrów lub mocy. Drugi, przy ciągle zmieniającej się pozycji, zwykle wynika z fluktuacji ciśnienia — i znika po zmianie źródła gazu.
Wartość tej sekwencji polega na rozdzieleniu „maszyna działa niepoprawnie” od „gaz jest nieodpowiedni”. Gdy te dwa czynniki nie są rozdzielone, typową reakcją jest wezwanie producenta, podczas gdy prawdziwa przyczyna tkwi w zasilaniu gazem.
4. Dobór gazu według części: cztery pytania
Nie potrzeba tabeli. Zadaj cztery pytania w kolejności — odpowiedź pojawia się sama.
Dokąd trafia część dalej? Prosto na spawanie, szlifowanie lub do produktu wymagającego estetycznego wyglądu: powierzchnia musi być czysta, więc azot. Malowanie, powłoki, elementy wewnętrzne: wystarcza powietrze. Obróbka skrawaniem, elementy nośne, wygląd nieistotny: tlen, dla głębokości i szybkości.
Z jakiego materiału i o jakiej grubości? Grube stalowe blachy należą do tlenu; cienkie blachy są szybsze i tańsze przy użyciu powietrza. Stal nierdzewna, aluminium i blachy ocynkowane wymagają azotu, choć do prac niezwiązanych z wykończeniem dopuszczalne jest powietrze.
Ile godzin dziennie i jaka wielkość partii? To decyduje o formie dostawy, a nie o rodzaju gazu. Długotrwała praca i ciągłe zapotrzebowanie sprawiają, że zaopatrzenie lokalne się opłaca; okazjonalna praca czyni zakup gazu prostszym rozwiązaniem.
Co pozwala na to miejsce? Czy jest miejsce na budowę pomieszczenia kompresorowego, czy można zaakceptować hałas i odprowadzanie ciepła – wtedy zaopatrzenie lokalne działa. Ograniczona powierzchnia podłogi i surowe limity hałasu oznaczają konieczność zakupu gazu.
Kolejność ma znaczenie. Najpierw proces, potem zaopatrzenie. Odwrócenie tej kolejności – zakup kompresora, a dopiero potem poszukiwanie prac możliwych do wykonania na powietrzu – zwykle daje jednostkę źle dobraną lub w ogóle nieużywaną.
5. Koszt składa się z czterech pozycji, nie z jednej
Najczęstszym błędem w kalkulacji kosztów gazu jest porównywanie wyłącznie ceny butli lub kilowatogodziny. Rzeczywisty koszt na element to suma czterech składników.
Sam gaz. Zużycie na część pomnożone przez cenę jednostkową. Najbardziej widoczne i najczęściej mylone z całym kosztem.
Energia elektryczna. Zasilanie lokalne obejmuje moc sprężarki; zakupiony gaz nadal obejmuje moc cięcia, ale jest ona rozliczana w innym miejscu.
Przetwarzanie wtórne. Najczęściej pomijane. Krawędź cięta tlenem wymaga szlifowania lub wytrawiania przed malowaniem; powierzchnia cięta azotem tego nie wymaga; powietrze znajduje się pomiędzy tymi dwoma przypadkami – wybór zależy od specyfikacji powłoki. Koszty pracy szlifierza, środków do wytrawiania oraz oczyszczania ścieków to rzeczywiste wydatki. Wiele warsztatów stwierdza po obliczeniu całkowitych kosztów, że oszczędności na gazie nie pokrywają kosztów godzin szlifowania.
Odpad i przeróbka. Najwyższy koszt, który nigdy nie pojawia się w księgach rachunkowych. Bezpośrednio zależy od stabilności dostawy: jedno skokowe odchylenie ciśnienia może spowodować utratę całej blachy.
Dodanie czterech linii daje liczbę godną porównania. Porównuj wyłącznie pierwszą pozycję – często wówczas wniosek ulega odwróceniu.
6. Aby ciąć powietrzem, potrzebujesz pełnego systemu zasilania powietrzem
Po wybraniu powietrza kolejnym krokiem jest zwykle podłączenie się do linii warsztatowej. To właśnie w tym miejscu zaczynają się najczęściej problemy, ponieważ powietrze tnące i ogólne powietrze pneumatyczne nie są tego samego stopnia czystości.
Ciśnienie stanowi pierwszą przeszkodę. Ciśnienie w ogólnej linii warsztatowej wynosi zwykle około 0,8 MPa, podczas gdy powietrze tnące często wymaga wyższego ciśnienia; najbardziej wymagającym przypadkiem jest cięcie cienkich blach z dużą prędkością. Niewystarczające ciśnienie rzadko objawia się jako „brak możliwości cięcia”; zazwyczaj objawia się jako „brak możliwości zwiększenia prędkości”. Operator obniża prędkość posuwu, a zdolność produkcyjna cicho znika.
Drugim czynnikiem jest czystość. Woda, olej i kurz docierające do dyszy i soczewki najpierw uszkadzają ich powierzchnię, a następnie niszczą soczewkę. Soczewka jest najdroższym materiałem eksploatacyjnym w całym łańcuchu, a odpowiedni zestaw filtrów zazwyczaj pozwala zaoszczędzić więcej niż różnica w kosztach gazu.
Dostawa musi więc być skonfigurowana jako system, a nie po prostu sprężarka z dołączonym wężykiem. Kompletny łańcuch składa się z czterech etapów: sprężarka do tworzenia ciśnienia, zbiornik buforowy do zaspokajania chwilowych zapotrzebowań, osuszacz do usuwania wilgoci oraz wielostopniowy filtr do usuwania oleju i pyłu – dopiero potem znajduje się maszyna. Pominięcie któregoś z tych etapów sprawia, że zaoszczędzone na gazie pieniądze wracają w postaci uszkodzonych soczewek i przestoju.
Wybór urządzenia zależy od czterech kluczowych wartości: przepływu, obliczanego na podstawie najcięższego przypadku z zapasem bezpieczeństwa; klasy ciśnienia, określonej przez najwyższe wymagane ciśnienie, a nie średnie; punktu rosy ciśnieniowej, ustalanego na podstawie temperatury otoczenia i długości rurociągu – decydującego o tym, czy w przewodzie skropli się woda; oraz zawartości oleju, określonej przez koszt jednej soczewki – a tym samym decydującej o uzasadnieniu stosowania sprężarki bezolejowej.
Jedna dodatkowa wartość wymaga większej uwagi niż nominalna moc znamionowa: moc właściwa, czyli zużycie energii elektrycznej przypadające na jednostkę wytworzonego powietrza. Dwie jednostki o tej samej mocy znamionowej mogą różnić się tak znacznie pod względem mocy właściwej, że ich roczne rachunki za energię elektryczną będą diametralnie różne.
7. Montaż: najpierw pomiary, potem instalacja
Od decyzji do produkcji istnieją cztery kroki, a nieprawidłowa kolejność oznacza konieczność ponownego budowania.
Krok pierwszy: analiza zapotrzebowania. Nie chodzi o maksymalne zużycie, lecz o to, jak zużycie zmienia się w ciągu dnia. Cięcie powietrzem ma charakter przerywany — wysoki przepływ podczas przebijania, praktycznie brak przepływu podczas szybkich ruchów. Dobranie urządzenia do średniego zużycia powoduje spadki ciśnienia podczas przebijania; dobór do szczytowego zużycia sprawia, że urządzenie przez większość czasu pracuje bez obciążenia, płacąc za energię, której nie dostarcza.
Krok drugi: ustalenie ciśnienia i czystości. Ciśnienie — zgodne z wymogami najcieńszej płyty przy jej największej prędkości; stopnie filtracji — zgodne z kosztem soczewki. Dopiero wtedy model sprężarki nabiera sensu.
Krok trzeci: ustalenie lokalizacji i urządzeń pomocniczych. Sprężarka, zbiornik, osuszacz i filtry tworzą jedną grupę, która wymaga ciągłej ściany, wentylacji, kanału odpływowego oraz przestrzeni serwisowej. Rozstrzygnij to przed rozpoczęciem robót budowlanych; później będzie to kosztowne.
Krok czwarty: pozostawienie odczytów przy akceptacji. Utrzymanie ciśnienia w przewodzie, ciśnienie na wejściu maszyny, punkt rosy ciśnienia oraz ciągła operacja cięcia — po jednym odczycie z każdej wielkości. Gdy później wystąpią problemy z ciśnieniem, to właśnie te odczyty pozwalają rozróżnić dryf maszyny od zmiany w dostawie.
8. Pięć powszechnych błędnych przekonań
«Jeśli jest powietrze, to będzie cięło.» Ciśnienie to tylko pierwsza bariera. Punkt rosy i zawartość oleju decydują o tym, jak długo cięcie się utrzyma, a nie o tym, czy w ogóle się rozpoczniesz.
«Większy kompresor jest bezpieczniejszy.» Przekroczony kompresor pracuje bez obciążenia i pobiera moc przez cały dzień; za mały kompresor natychmiast obniża ciśnienie w momencie zwiększenia prędkości. Dobór mocy kompresora musi odpowiadać krzywej zapotrzebowania, a nie ogólnemu poleceniu zwiększenia mocy.
«Pomiń zbiornik buforowy.» Zbiornik buforowy służy do obsługi chwilowego przepływu, a nie całkowitego objętościowego zapotrzebowania. Pominięcie go sprawia, że spadki ciśnienia podczas przebijania materiału i w trakcie przyspieszania pozostają trwałe.
«Zmiana gazu nie wymaga nowych parametrów.» Ciśnienie, położenie punktu skupienia i prędkość różnią się diametralnie dla każdego z trzech gazów. Powtarzanie tego samego programu dla różnych gazów to najczęstsza przyczyna pogorszenia jakości powierzchni po zmianie gazu.
„Bezolejowość jest niepotrzebna, jeśli stosujesz filtrację.” Filtracja usuwa olej, pod warunkiem że filtry są wymieniane w odpowiednim czasie. Najczęstszym błędem nie jest wybór niewłaściwego modelu, lecz pozostawianie filtrów po upływie ich okresu użytkowania.
9. W trzech zdaniach
Rodzaj gazu decyduje o jakości powierzchni cięcia, moc – o maksymalnej grubości materiału, a procesy następujące po cięciu – o kosztach. Te trzy czynniki są zwykle omawiane łącznie, dlatego oferty rzadko są porównywalne.
Najpierw proces, dopiero potem dostawa. Zmiana tej kolejności prowadzi do zakupu sprzętu, który mimo to nie nadaje się do wykonywania danej pracy.
Większość części nie wymaga najwyższej możliwej jakości powierzchni – wystarcza poziom adekwatny do potrzeb. Określ zadania, które rzeczywiście wymagają azotu, a resztę przetwarzaj powietrzem – w ten sposób obniżysz koszt przypadający na jedną sztukę.
O firmie Tianchen Laser
Jinan Tianchen Laser Technology Co., Ltd. produkuje maszyny do cięcia laserowego włókien, maszyny do spawania laserowego oraz połączone urządzenia do cięcia blach i rur dla branż motocyklowej, stoczniowej, konstrukcji stalowych, maszyn budowlanych, sprzętu kuchennego oraz blachownictwa. Firma dostarcza próbki cięcia testowego oraz parametrów cięcia dopasowanych do materiału i grubości materiału klienta oraz zapewnia wsparcie w doborze i uruchomieniu systemów zasilania powietrzem.
Aby przeprowadzić ocenę dla zakresu własnych materiałów i ich grubości, prześlij nam najczęściej cięte przez Ciebie materiały, zakres grubości oraz liczbę godzin pracy maszyny dziennie – przygotujemy dla Ciebie konfigurację wraz z szacunkowym kosztem na część.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN