なぜガスの方が定格出力よりも重要なのか
機械を購入する際、誰もがまず出力を比較します——6kW、12kW、20kW、30kWなどです。しかし、導入から半年が経つと、毎日確実にコストが発生する項目は別のものになります——アシストガスです。
その理由は単純です。出力は一度の購入で決まり、仕様が確定した時点で固定されます。一方、ガスは作業量に応じて毎月発生する費用です。炭素鋼製の構造部品とステンレス製の装飾パネルでは、使用するガスの種類やガス流量、後工程も異なり、部品単価におけるコスト差は数倍にも及ぶことがあります。
本稿では、仕様表の羅列は行いません。代わりに、以下の3点について解説します:(1)3種類のガスが切断幅(カーフ)内でそれぞれ果たす役割、(2)切断面の品質差が生じる原因、(3)自社の現場で実際に加工する対象に応じたガス選定の方法。読み終える頃には、サプライヤーの推奨に頼らず、自ら判断できるようになります。
1.レーザーはカーフ内で2つのことをし、ガスは3つのことをします。
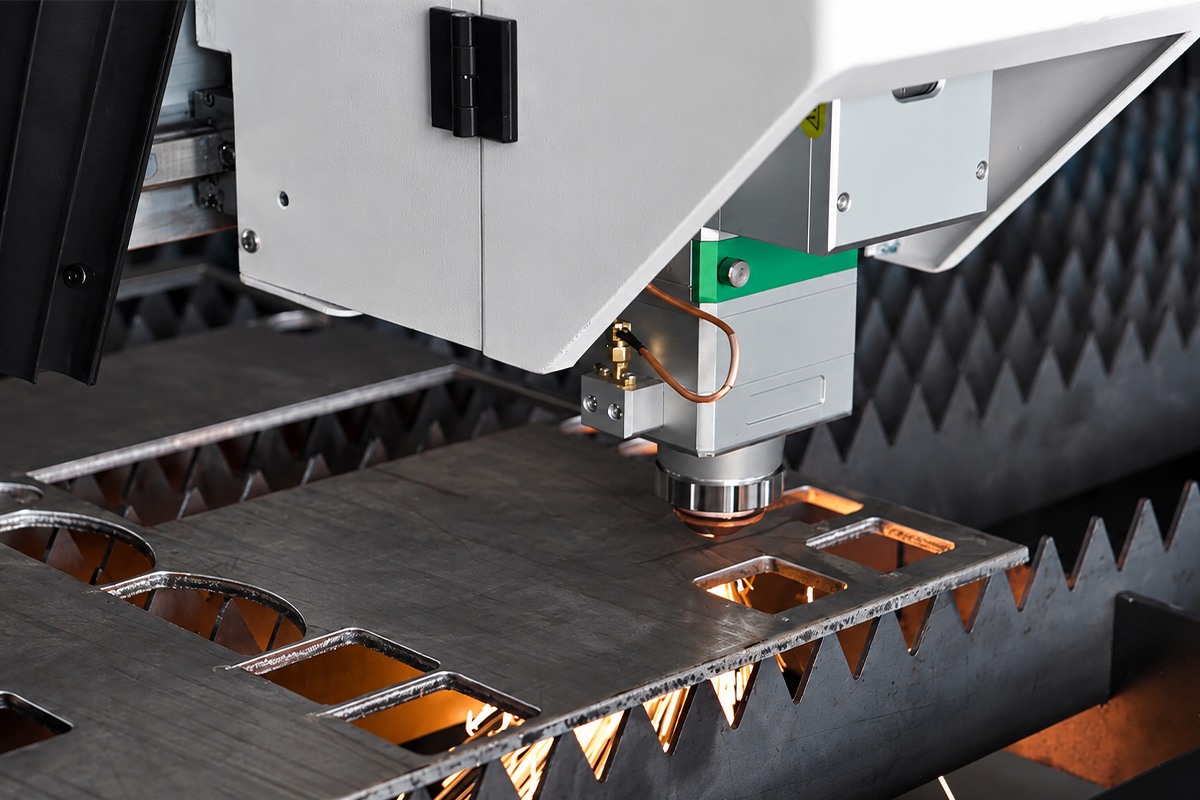
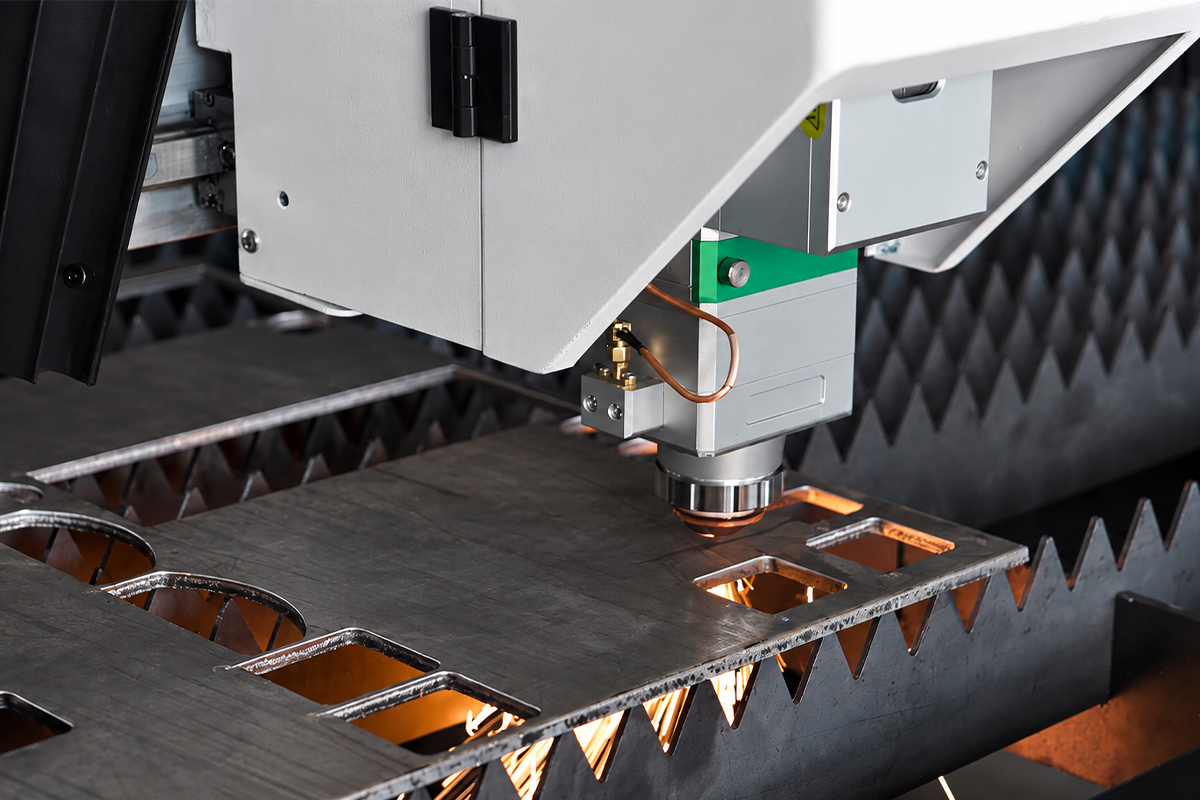
切断は、しばしばレーザー光束が鋼板を焼き切るイメージで捉えられがちです。実際には、この光束は2つの作業を行っています。すなわち、材料の局所を溶融または気化させる温度まで加熱し、その状態を維持することです。そして、実際に切断溝(カーフ)を開くのはアシストガスです。
カーフ内部では、ガスが同時に3つの役割を果たします。
まず、溶融した材料を除去します。レーザー光束によって溶けた金属は、そのまま放置すると再凝固して切断面に付着・溶着し、これを「ドロス」といいます。高速のガス流が、溶融金属をカーフの底部から吹き飛ばすことによってはじめて、明確な切断が成立します。
次に、化学反応に参加するか、あるいは意図的に不参加であるかという点です。ここが、3種類のガスが分かれるポイントです。酸素は鉄と発熱反応を起こし、その追加熱量によってより深く・より速く切断することが可能になります。一方、窒素は不活性ガスであり、化学反応には一切関与せず、単に物理的に溶融物を除去するだけです。圧縮空気は約20%の酸素を含むため、両者の中間的性質を持ち、わずかな発熱効果を示します。
保護と冷却を行います。不活性ガスが切断面の酸化を防ぎ、余分な熱を除去することで、熱影響部の範囲を抑えます。圧力や流量が不足すると、この最初の2つの機能が低下します——そのため、「圧力不足」がしばしば「出力不足」として現れるのです。
この3つの機能が明確になれば、切断面の違いや下流工程におけるコストの違いは、すべて導き出すことができます(暗記する必要はありません)。
2.3種類のガス、3種類の切断面
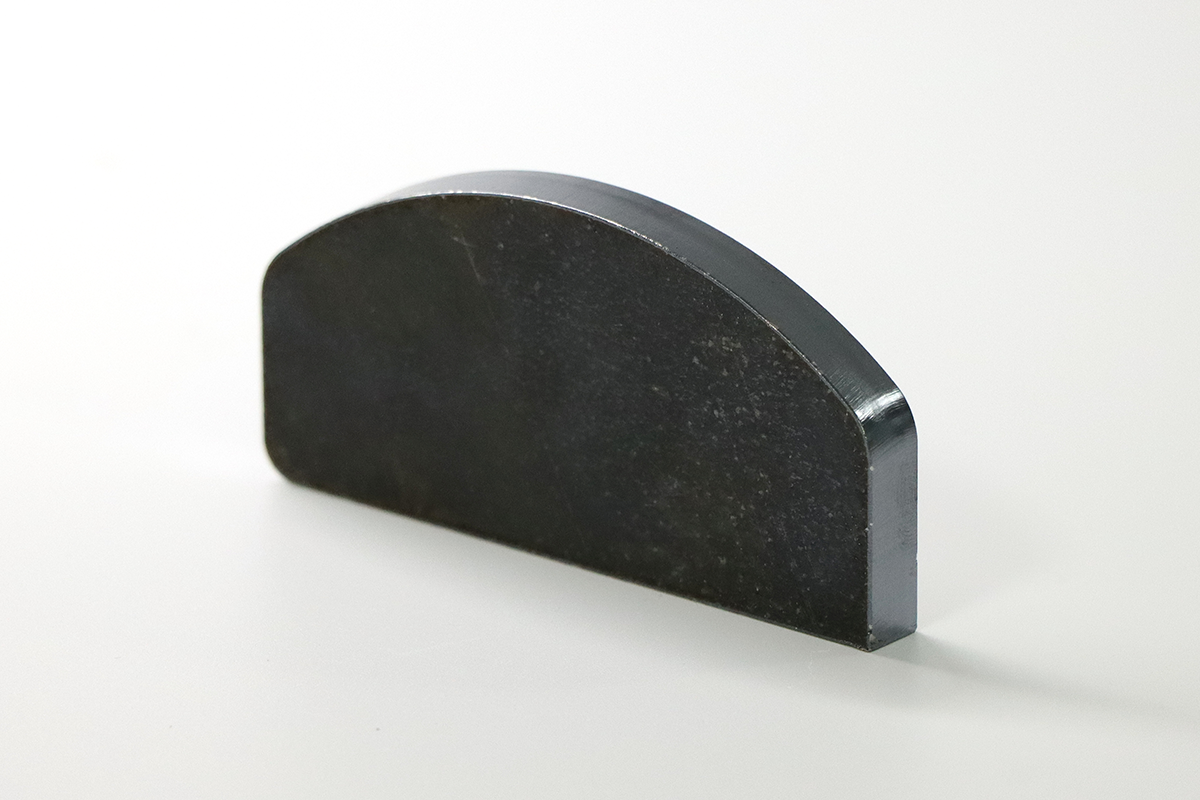
酸素:速く、深く切断できるが、切断面の端部は酸化する。酸素切断は、実質的に「着火+燃焼支援」である。高温になると、鉄が酸素と反応して酸化鉄を生成し、多量の熱を放出する。この熱がレーザー光線と相まって、単なる溶融だけでは達成できないほど深く切断する。利点は板厚への対応力と高速性であり、中~厚板の炭素鋼を加工する際の主要な手法である。一方で、デメリットとして切断面に酸化皮膜(灰色~黒色から青紫色まで)が形成され、境界部には薄い酸化層が残る。構造強度には影響しないが、その後の工程すべてに影響が出る:溶接前には下処理が必要、塗装前にはスケールを除去しなければ密着不良を起こす、外観部品では検査に不合格となる。したがって、酸素切断の適用範囲は明確である——中~厚板の炭素鋼で、機械加工や構造用溶接を前提とした部品であり、切断面の色が問題とならない用途である。
窒素:速度が遅く、コストも高くなるが、切断面がきれいになる。窒素は反応しないため、切断は完全にレーザー光束による材料の溶融と、ガスによる溶融物の吹き飛ばしに依存する。酸化による発熱が得られないため、同じ板厚を切断するにはより高い出力とより高いガス圧が必要となり、切断速度は低下する。そのコストで得られるのは、輝きがあり、酸化物のない、溶接や研磨にそのまま使える切断面である。ステンレス鋼、アルミニウム、亜鉛めっき鋼板では、外観や溶接品質が重視される場合に、常に窒素が用いられる。窒素のコストは2つの点で高くなる。まず、ガス自体の価格は純度によって決まり、純度が高いほど高価になる。また、高圧を必要とするため、消費量も増大する。このため、主に炭素鋼を切断している工場では、ステンレス鋼向けのガス使用習慣が、無駄なコストになっていることがある。
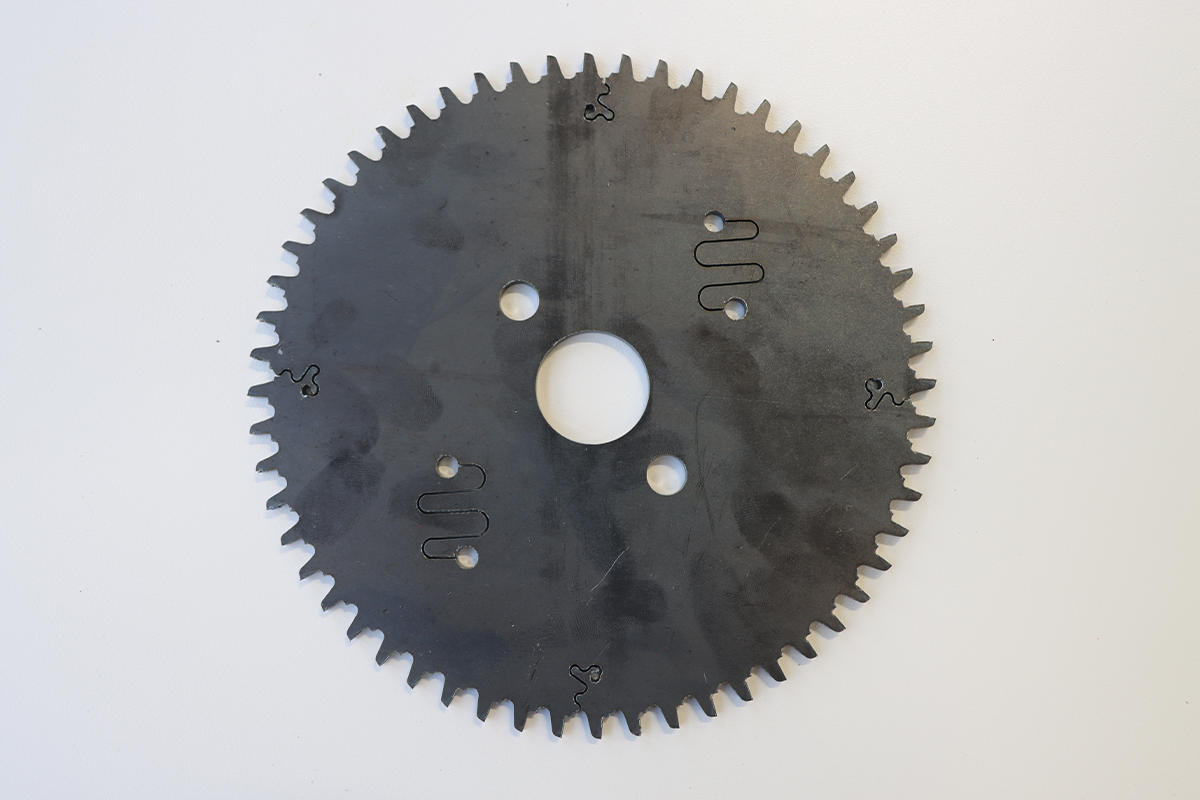
圧縮空気:中間的な性能で、最もコストが低い。空気には酸素が含まれているため、わずかな発熱反応が生じ、窒素よりも速く・安価に切断できます。切断面の色調は薄い黄色または灰色を帯びますが、酸素によるグレー黒色に比べてはるかに淡い色です。その適用範囲も明確です:塗装やコーティングを施す部品、構造用部品など、切断面の色調が検査対象とならない用途です。炭素鋼の薄板~中厚板は、空気による切断が高速かつ経済的です。ステンレス鋼も空気で切断可能ですが、切断面は光沢がなくなります。溶接部周辺の変色を一切許容しない顧客要件では、再び窒素を使用する必要があります。ただし、一つの事実がしばしば見落とされています:多くの工場では、実際にはごく一部の作業のみが真正に窒素を必要としています。ブラケット、フレーム、機械ベース、塗装を前提とした板金部品などは、そもそも切断面の光沢を求めていません。こうした作業を窒素使用分から明確に分離し、窒素使用量を削減することは、部品単価を下げる上で最も即効性の高い対策です。
3.切断面の違いが実際に生じる原因
機械のせいにする前に、ガスに問題がないかを確認してください。原因を特定する手がかりとなる特徴が4つあります。
酸化色:切断面の端に黄色・青色・黒色が現れる場合、酸素が関与しています。酸素が最も影響が大きく、次いで空気、窒素はほとんど影響しません。本来明るい切断面が出るはずなのに黄色く出る場合は、まずガスの純度を確認し、次に配管から空気が混入していないかを調べてください。
スラグ:柔らかいスラグは手で簡単に拭き取れ、通常はガス圧が低いか、焦点位置が高すぎるために生じます。一方、硬くて母材に密着するスラグは、使用ガスの種類とレーザ出力の不適合を示しています。同一ガスを使用しているにもかかわらずスラグが急増した場合は、まず圧力計を読み取り、その後レンズの状態を点検してください。
垂直性と条痕:切断面が傾斜していたり、規則的な条痕(ストライエーション)が見られる場合、焦点位置と加工速度のバランスが取れていないことが多くあります。わずかな焦点位置のずれでも、板厚方向へのエネルギー分布に影響を与え、特に薄板を高速で加工する際には最も敏感です。
貫通不良。『全体が切断されない』ことと『一部が切断されない』ことを区別します。前者はパラメータや出力の問題であり、後者は、常に動いている位置で発生する場合が多く、通常はガス圧の変動によるものです——ガス供給源を変更すると、この現象は消失します。
この手順の価値は、『機械に問題がある』ことと『ガスに問題がある』ことを明確に分離できることにあります。両者を分けて考えない場合、現場ではメーカーへの緊急招集が常套手段となりがちですが、実際の原因は空気供給系に潜んでいます。
4.部品ごとの選択:4つの質問
表は不要です。順に4つの質問を投げかけるだけで、自然と最適な答えが導かれます。
その部品は次にどこへ行くのでしょうか? 直ちに溶接工程に入るのか、研磨工程に入るのか、あるいは外観品質が重視される製品(例:表面)になるのか——その場合は清浄性が求められるため、窒素を使います。塗装・コーティング工程、または内部構造部品への使用であれば、空気で十分です。機械加工や荷重を受ける部品、あるいは外観が問われない用途の場合は、切断深さと速度を優先して酸素を使います。
使用する材料とその厚さは?厚手の炭素鋼は酸素で、薄板なら空気の方が速く安価です。ステンレス鋼、アルミニウム、亜鉛めっき鋼板は窒素が主流ですが、外観を問わない作業では空気も使用可能です。
1日あたりの稼働時間とロットサイズは?これはガスの供給形態(ボンベ・液体・オンサイト)を決める要因であり、ガスの種類を決めるものではありません。長時間・連続稼働であればオンサイト供給が経済的ですが、不定期な作業には購入ガスがシンプルで実用的です。
現場の制約は?圧縮機室の設置スペース、騒音および排熱への許容度——これらが確保できればオンサイト供給が可能です。一方、床面積が限られていたり、騒音規制が厳しい場合は、購入ガスが現実的な選択となります。
順序が重要です。まず加工プロセスを明確にし、その後にそれに合ったガス供給方式を選定します。「圧縮機を先に購入して、その後でその圧縮機でできる作業を探そう」という逆の進め方をすると、結果として能力が不適切な装置になったり、そもそも使われないまま放置されたりするケースがよく見られます。
5.コストは「1本の線」ではなく、「4本の線」で構成されます
ガスのコスト計算で最もよくある誤りは、ボンベ単価や1kWhあたりの電力単価だけを比較することです。部品1個あたりの実際の総コストは、以下の4つの要素を合計したものになります。
ガスそのもの。部品単位の消費量に単価を掛けた金額。最も目立ちやすく、また最も誤って「全体」と見なされがちな項目です。
電力。現場で圧縮空気を供給する場合は、そのコンプレッサーの電力も含みます。購入したガスを使用する場合でも、切断に必要な電力は発生します(ただし、その電力は他所で計上されるだけです)。
下流工程。最も見落とされやすい項目です。酸素ガスで切断した端面は塗装前に研削またはピックル処理が必要ですが、窒素ガスではこの工程が不要です。圧縮空気による切断は、塗装仕様によって両者の間の位置づけが変わります。研削作業の人件費、ピックル処理の薬品費、および廃水処理費用は、いずれも実際のコストです。多くの工場では、総額を計算して初めて、ガスの節約分が研削に要する人件費をカバーできないことに気づきます。
スクラップと再加工。最も高額なコストでありながら、会計帳簿には一切記載されません。これは供給の安定性と直接的に連動しており、わずかな圧力変動(一時的な圧力上昇など)だけで、一枚のシート材全体が不良品となることがあります。
追加された4つの項目を合算すると、比較に値する数値が得られます。ただし、最初の項目(ガスそのもの)のみで比較すると、結論が逆転してしまうことがよくあります。
6.空気で切断するには、完全な空気供給設備が必要です。
空気を決めた後、通常次のステップはエア供給ライン(ショップライン)の選定です。ここがトラブルの多くが発生する起点となります。というのも、「切断用エア」と「一般的なパネumaticエア」では品質基準が異なるからです。
まず障壁となるのは圧力です。一般的なショップラインの圧力は約0.8 MPaですが、切断用エアにはそれ以上の圧力が必要な場合が多く、特に薄板を高速で切断する際が最も厳しい条件となります。圧力が不足している場合、単に「切断できない」という明確な症状が出ることは少なく、「速度が上がらない」という形で現れます。オペレーターは送り速度を下げざるを得ず、結果として生産能力が静かに失われていきます。
次に重要なのが清浄度です。ノズルやレンズに水・油・粉塵が到達すると、まず表面が劣化し、やがてレンズそのものを破損させます。このレンズは、切断システムにおける最も高価な消耗品であり、適切なフィルター装置を導入すれば、ガスコストの差額以上に費用対効果が得られます。
つまり、供給システムは、ホースが接続された単なるコンプレッサーではなく、一連の統合されたシステムとして構築する必要があります。完全な空気供給チェーンには4つの段階があります:圧力を発生させるコンプレッサー、瞬間的な需要を吸収するためのレシーバー、水分を除去するドライヤー、油分および粉塵を除去する多段式フィルター、そして最終的に使用機器です。このうちいずれか1段階でも省略すると、節約できたはずの圧縮空気コストが、レンズの交換や設備停止による損失として跳ね返ってきます。
選定を左右する4つの数値があります。まず「流量」——最も負荷の重い作業条件を基準に、余裕を持たせて算出します。次に「圧力クラス」——平均値ではなく、最も高い要求圧力を基準に設定します。さらに「圧力露点」——周囲温度と配管長さによって決まり、配管内に水分が凝縮するかどうかを左右します。最後に「油分濃度」——レンズ1枚の交換コストを基準に判断し、オイルフリータイプの導入が経済的に妥当かどうかを検討します。
名板記載の定格出力以上に注目すべき指標がもう1つあります。「比電力」、すなわち単位量の圧縮空気を生成するのに必要な電力です。定格出力が同じ2台の装置でも、比電力に差があると、年間の電気料金に明確な差が生じます。
7.設置に着手する前に:まず測定し、その後に設置する
意思決定から生産までのプロセスには4つのステップがあり、順序を間違えると作り直しになります。
ステップ1:需要のプロファイルを把握する。最大消費量ではなく、1日のうちに消費がどのように変動するかを捉えます。エアカットは断続的です。穿孔時は高流量ですが、高速移動中はほとんど流量がありません。平均値に基づいて機器を選定すると、穿孔時に圧力が低下します。一方、ピーク値に基づいて選定すると、機器は大部分の時間を無負荷で運転し、供給していない電力を支払うことになります。
ステップ2:圧力と清浄度を最適化する。圧力は、最も薄い板金を最も高速で加工する条件を基準とします。フィルターの段数は、レンズ1枚分の価格を基準に検討します。こうした条件が整ってこそ、コンプレッサーの機種選定に意味が生まれます。
ステップ3:設置場所および付属設備を確定する。コンプレッサー、レシーバー、ドライヤー、フィルターは一体として機能するグループであり、連続した壁面、換気設備、排水経路、保守作業スペースを確保する必要があります。これらの要件は、建物の工事着手前に確定させてください。工事後に変更すると、費用が大幅に増加します。
ステップ4:受入時の測定値を記録する。配管内の圧力保持、機械入口の圧力、露点、および連続カット運転——それぞれ1回ずつ測定します。後に圧力問題が発生した際、これらの測定値があれば、機械のドリフトと供給側の変化を明確に区別できます。
8.よくある5つの誤解
『空気さえあれば切断できる』——圧力は単に最初の関門にすぎません。実際に切断が継続して行えるかどうかを決めるのは、露点と油分含量です。
『コンプレッサーは大きめの方が安全』——過大な容量では、無負荷運転が続き、1日中電力を消費します。一方、容量不足では、作業速度を上げた瞬間に圧力が急降下します。適正な容量選定は、実際の需要曲線に基づいて行うものであり、単に『大きくすればよい』という話ではありません。
『レシーバーは不要』——レシーバーは、総体積ではなく、瞬間的な流量を吸収・緩和する役割を果たします。省略すると、穿孔時や加速時の圧力低下( dips )は解消されません。
『ガスを変更しても、パラメーターの再設定は不要』——3種類のガス(窒素・酸素・アルゴンなど)では、圧力・焦点位置・加工速度が全く異なります。ガス切替時に同一プログラムを流用することが、最も一般的な面荒れ(フェイス劣化)の原因です。
「オイルフリーよりもフィルター交換が重要」——適切なタイミングでフィルターを交換すれば、油分は確実に除去できます。トラブルの多くは、機種選定ミスではなく、交換時期を過ぎたフィルターの使用によるものです。
9.3文で説明
切断面の品質はガスで決まり、切断可能な板厚は電源出力で決まり、総コストは後工程で決まります。これら3つは常に対として議論されるため、見積書同士を単純比較することがほとんどありません。
まず工程ありき、次に供給ありき。順序を逆にすると、設備を購入しても現場の作業に合わず、結局使い物にならなくなります。
ほとんどの部品には最高品質の切断面は不要で、十分な品質で十分です。本当に窒素が必要な作業のみに窒素を割り当て、それ以外はエアで対応すれば、部品単価を下げられます。
天辰レーザーについて
済南天辰レーザー技術有限公司は、自動車、造船、鋼構造物、建設機械、厨房機器、板金加工などの分野向けに、ファイバーレーザー切断機、レーザー溶接機、および板材・パイプ兼用切断装置を製造しています。当社では、お客様の材質および板厚に応じた試験切断サンプルと切断条件を提供し、それに適合する空気供給システムの選定および据付調整支援も行っています。
お客様の実際の材質および板厚範囲に基づく評価をご希望の場合、最も多く切断される材料、板厚範囲、および1日の機械稼働時間をご連絡ください。そのうえで、部品単価を見積もった機器構成をご提案いたします。
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN