perché il gas conta più della potenza nominale
Quando si acquista una macchina, tutti confrontano la potenza: 6 kW, 12 kW, 20 kW, 30 kW. Dopo sei mesi, la voce di spesa che incide ogni giorno è un’altra: il gas di assistenza.
Il motivo è semplice. La potenza è un costo unico, fissato nel momento in cui viene specificata. Il gas, invece, è una spesa mensile che segue il lavoro. Una parte strutturale in acciaio al carbonio e un pannello decorativo in acciaio inossidabile richiedono tipi diversi di gas, volumi diversi di gas e processi successivi differenti; la differenza di costo per singolo pezzo può essere anche di varie volte.
Questa nota non illustra una tabella di specifiche. Tratta tre argomenti: cosa fa ciascuno dei tre gas all’interno della fessura di taglio, da dove derivano le differenze nella superficie di taglio e come scegliere in base al lavoro effettuato nel vostro stabilimento. Alla fine, saprete decidere autonomamente, senza dover seguire una raccomandazione del fornitore.
1. Il laser svolge due funzioni all’interno della fessura di taglio. Il gas ne svolge tre.
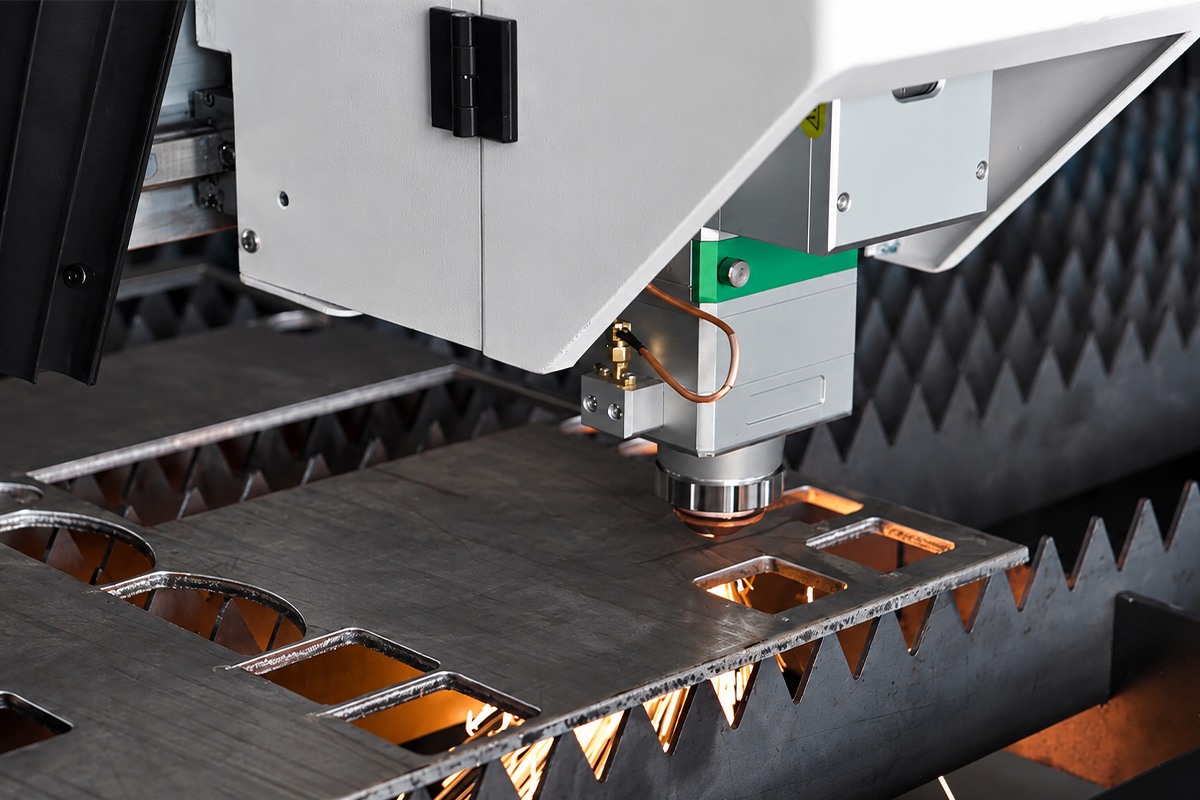
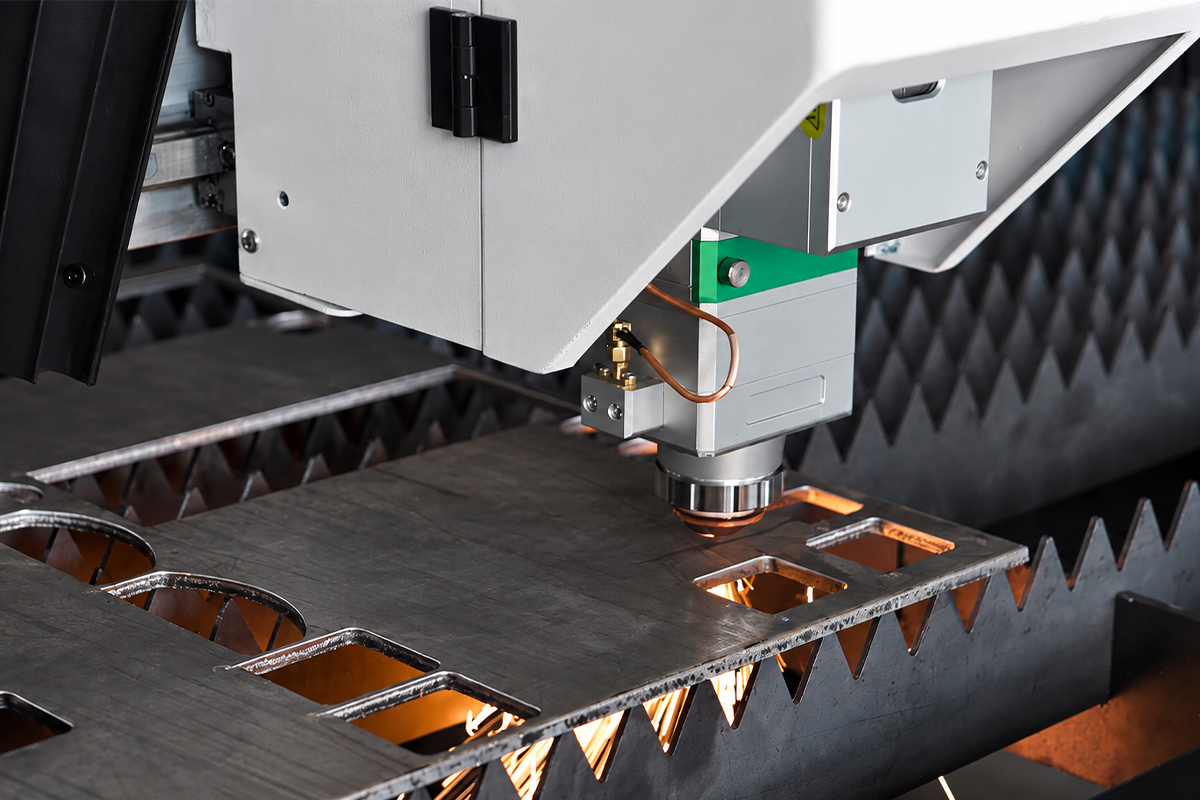
Il taglio è spesso immaginato come il fascio che brucia attraverso l'acciaio. In realtà, il fascio svolge due compiti: riscalda localmente il materiale fino alla fusione o alla vaporizzazione e mantiene tale condizione. Ciò che apre la fessura di taglio (kerf) è il gas ausiliario.
All'interno della fessura di taglio (kerf), il gas svolge contemporaneamente tre compiti.
Rimuove il materiale fuso. Il metallo fuso dal fascio, se lasciato in loco, si risolidificherebbe legandosi al bordo del taglio. Questo fenomeno è chiamato scoria (dross). Un getto ad alta velocità espelle il materiale fuso attraverso la parte inferiore della fessura di taglio (kerf); solo a questo punto si forma un taglio effettivo.
Partecipa a una reazione chimica oppure, intenzionalmente, non vi partecipa affatto. È qui che i tre gas si differenziano. L'ossigeno reagisce esotermicamente con il ferro, e il calore aggiuntivo consente tagli più profondi e più rapidi. L'azoto è inerte: non partecipa ad alcuna reazione e rimuove fisicamente il materiale. L'aria compressa contiene circa un quinto di ossigeno, posizionandola tra i due gas precedenti, con un modesto contributo esotermico.
Protegge e raffredda. Un gas inerte impedisce l'ossidazione della fessura di taglio e allontana il calore in eccesso, limitando la zona influenzata dal calore. Se la pressione o la portata sono insufficienti, le prime due funzioni si degradano — ed è per questo che «pressione insufficiente» si manifesta così spesso come «potenza insufficiente».
Una volta chiarite queste tre funzioni, ogni differenza nella superficie di taglio e nei costi successivi può essere dedotta anziché memorizzata.
2. Tre gas, tre superfici di taglio
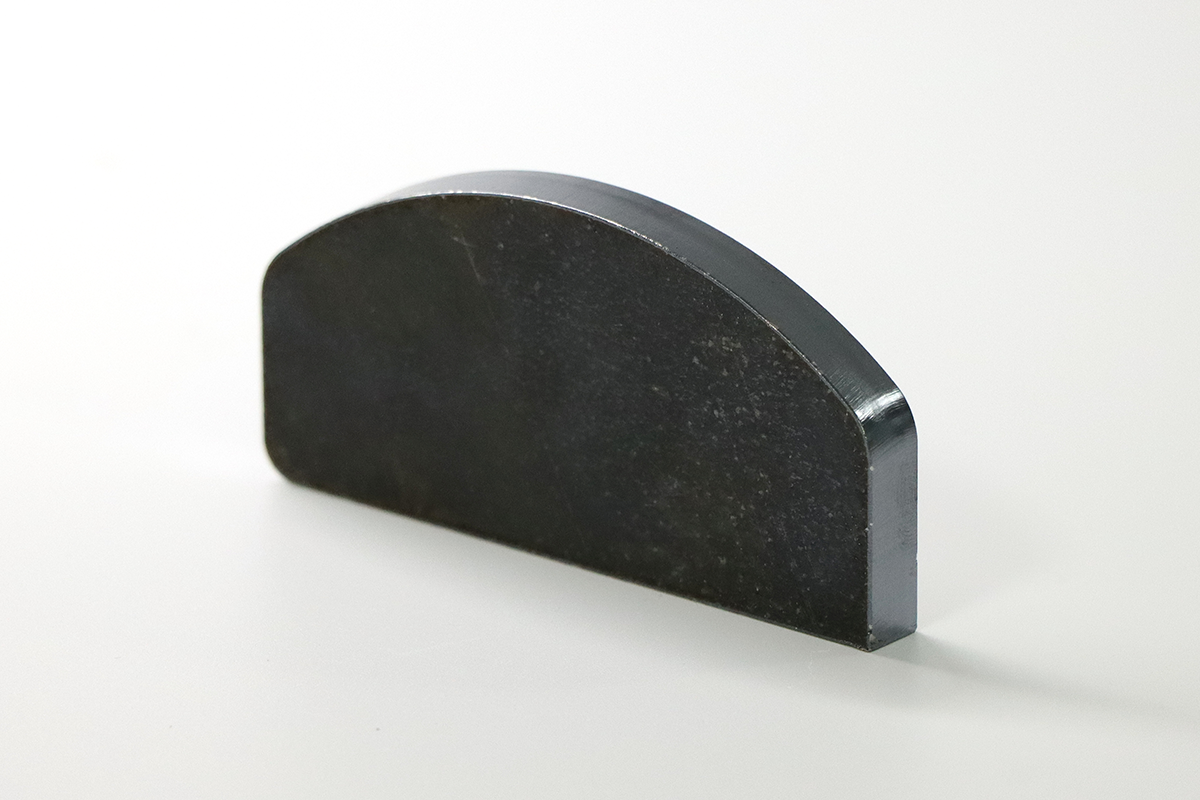
Ossigeno: rapido e profondo, ma il bordo è ossidato. Il taglio con ossigeno è in realtà un processo di accensione più supporto alla combustione. A temperatura elevata, il ferro reagisce con l'ossigeno per formare ossido di ferro, rilasciando una notevole quantità di calore che, combinato al fascio, consente di tagliare ben oltre quanto consentirebbe la semplice fusione. Il vantaggio è rappresentato dallo spessore gestibile e dalla velocità: questa è la via principale per l'acciaio al carbonio medio e spesso. Lo svantaggio è uno strato di ossido sul bordo tagliato — dal grigio-nero al blu-violaceo — oltre a una sottile zona ossidata al limite. La resistenza strutturale non viene compromessa, ma tutto ciò che segue ne risente: per la saldatura è necessaria una preparazione preliminare, per la verniciatura è indispensabile rimuovere la scoria oppure l'adesione fallisce, e i componenti destinati all'estetica non superano l'ispezione. L'ossigeno ha quindi un ambito ben definito: acciaio al carbonio, lamiere medie e spesse, lavorazioni destinate a tornitura o saldatura strutturale, dove il colore del bordo è irrilevante.
Azoto: più lento e costoso, ma il taglio risulta pulito. L’azoto non reagisce. Il taglio dipende interamente dal fascio che fonde il materiale e dal gas che lo rimuove. Senza il calore aggiuntivo derivante dall’ossidazione, per tagliare lo stesso spessore occorre maggiore potenza e pressione più elevata, con conseguente riduzione della velocità. Ciò che si paga è la qualità della superficie: lucente, priva di ossidi, pronta per saldatura o lucidatura. Acciaio inossidabile, alluminio e lamiere zincate utilizzano azoto ogniqualvolta contano l’aspetto estetico o la qualità della saldatura. L’azoto comporta costi maggiori in due punti. Il gas è quotato in base alla purezza, e purezze più elevate hanno un prezzo più alto; inoltre richiede pressioni elevate, il che implica un consumo più elevato. È per questo che alcune officine che tagliano prevalentemente acciaio al carbonio a volte spendono inutilmente per abitudini legate ai gas da utilizzare su acciaio inossidabile.
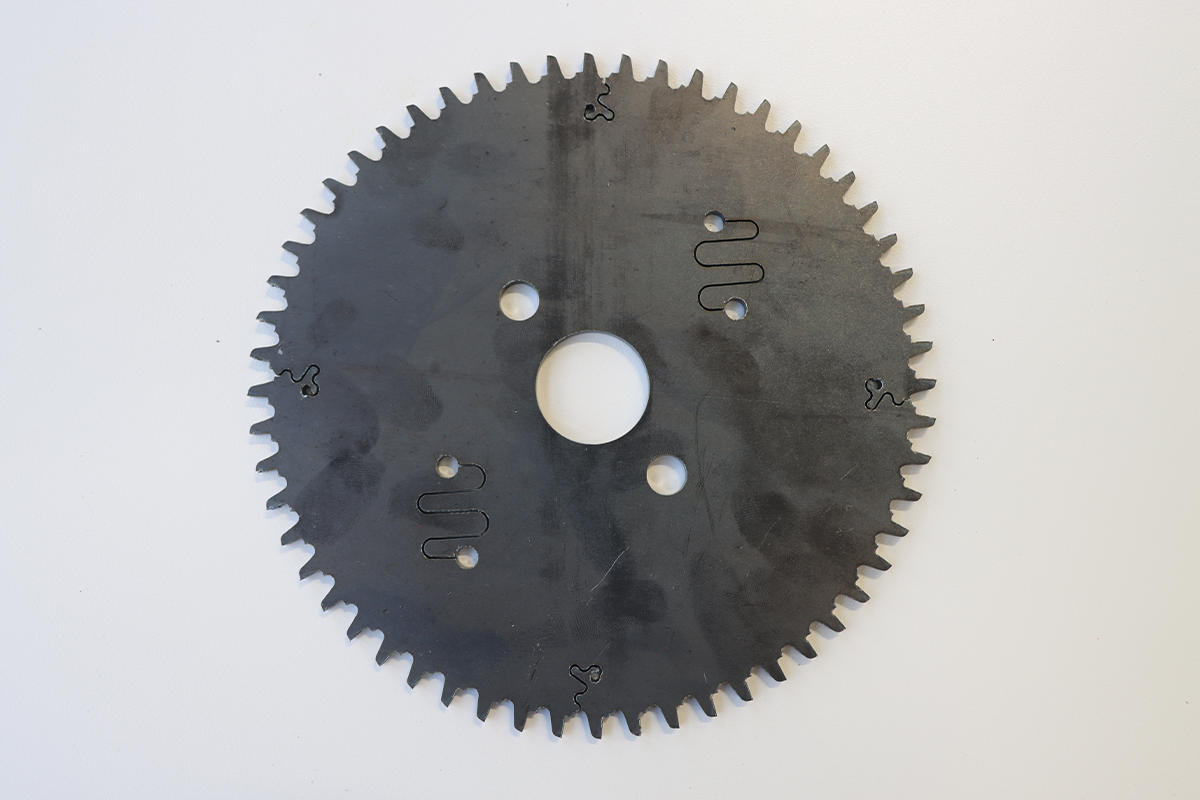
Aria compressa: intermedia e la più economica. L'aria contiene ossigeno, quindi fornisce un leggero contributo esotermico — più veloce e meno costosa dell'azoto. Il bordo presenta una leggera tinta giallastra o grigia, molto più chiara del grigio-nerastro dell'ossigeno. Il suo ambito di applicazione è altrettanto chiaro: lavori che verranno verniciati o rivestiti, parti strutturali, qualsiasi componente in cui il colore del bordo non viene ispezionato. L'acciaio al carbonio in lamiere sottili o medie viene tagliato rapidamente ed economicamente con aria. Anche l'acciaio inossidabile può essere tagliato con aria, ma la superficie non risulta lucente — quando il cliente richiede l'assenza di discolorazioni accanto a una saldatura, si torna all'azoto. Un fatto viene spesso trascurato: nella maggior parte dei laboratori, solo una parte del lavoro richiede effettivamente l'azoto. Staffe, telai, basi per macchine e lamiere destinate alla verniciatura non hanno mai avuto bisogno di un bordo lucente. Separare tale lavoro dal costo dell'azoto rappresenta il passo più rapido per ridurre il costo per singolo pezzo.
3. Da dove derivano effettivamente le differenze sulla superficie di taglio
Prima di incolpare la macchina, accertarsi che il problema non sia dovuto al gas. Quattro caratteristiche indicano cause diverse.
Colore di ossidazione. Giallo, blu o nero sul bordo significa che l’ossigeno è coinvolto. L’ossigeno è il più pesante, l’aria segue, l’azoto è quasi assente. Se un taglio che dovrebbe risultare brillante risulta giallo, verificare innanzitutto la purezza del gas, quindi se la linea sta aspirando aria.
Scoria. Scoria morbida che si rimuove facilmente a mano indica di solito pressione troppo bassa o posizione focale troppo alta. Scoria dura che aderisce saldamente indica una combinazione inadeguata tra tipo di gas e potenza. Quando la quantità di scoria aumenta improvvisamente pur usando lo stesso gas, leggere il manometro e ispezionare quindi la lente.
Perpendicolarità e striature. Una faccia inclinata o striature regolari indicano di solito che posizione focale e velocità non sono correttamente sincronizzate. Un piccolo scostamento focale modifica la distribuzione dell’energia attraverso lo spessore, ed è proprio nella lamiera sottile lavorata ad alta velocità che l’effetto è più sensibile.
Penetrazione incompleta. Distinguere "l'intera parte non verrà tagliata" da "una sezione non verrà tagliata". Il primo caso dipende dai parametri o dalla potenza. Il secondo, in una posizione in continuo movimento, è solitamente dovuto a fluttuazioni di pressione — e scompare cambiando la fonte di gas.
Il valore di questa sequenza sta nel separare "il problema è della macchina" da "il problema è del gas". Quando i due casi non sono distinti, la reazione più comune è chiamare il produttore, mentre la causa reale risiede nell’alimentazione di gas.
4. Scelta in base al pezzo: quattro domande
Nessuna tabella necessaria. Porre le quattro domande in ordine e la risposta emerge naturalmente.
Dove va il pezzo successivamente? Direttamente in saldatura, in lucidatura o in un prodotto estetico: la superficie deve essere pulita, quindi azoto. Verniciatura, rivestimento, struttura interna: l’aria è sufficiente. Lavorazione meccanica, resistenza meccanica, irrilevanza estetica: ossigeno, per maggiore profondità e velocità.
Quale materiale, quale spessore? L'acciaio al carbonio spesso richiede ossigeno; lamiere sottili vengono tagliate più velocemente e a minor costo con aria. Acciaio inossidabile, alluminio e acciaio zincato richiedono azoto, mentre l'aria è accettabile per lavorazioni non visibili.
Quante ore al giorno e quale dimensione del lotto? Questo determina la forma della fornitura, non il tipo di gas. Lavoro prolungato e domanda continua rendono conveniente una fornitura in loco; lavori occasionali rendono più semplice l'acquisto di gas.
Che cosa consente il sito? Spazio sufficiente per una centrale di compressori, tolleranza al rumore e al rilascio di calore: in tal caso funziona una fornitura in loco. Spazio limitato e limiti rigorosi sul rumore impongono l'uso di gas acquistato.
L'ordine è fondamentale. Prima il processo, poi la fornitura. Invertire questo ordine — acquistare un compressore prima di identificare i lavori eseguibili con aria — porta di solito a un'unità sovradimensionata o mai utilizzata.
5. Il costo ha quattro voci, non una sola
L'errore più comune nel calcolo dei costi del gas consiste nel confrontare esclusivamente il prezzo di una bombola o di un chilowattora. Il costo reale per pezzo è la somma di quattro elementi.
Il gas in sé. Consumo per pezzo moltiplicato per il prezzo unitario. Il costo più evidente e, più spesso, scambiato erroneamente per l’intero importo.
Elettricità. Un’alimentazione in loco comporta la potenza del compressore; il gas acquistato comporta comunque la potenza di taglio, semplicemente fatturata altrove.
Lavorazioni a valle. La voce più frequentemente omessa. Un bordo tagliato con ossigeno richiede rettifica o decapaggio prima della verniciatura; una superficie tagliata con azoto ne è esente; l’aria si colloca in una posizione intermedia, a seconda delle specifiche del rivestimento. Manodopera per la rettifica, prodotti chimici per il decapaggio e trattamento delle acque reflue rappresentano costi effettivi. Molte aziende scoprono, una volta calcolato il totale, che il risparmio sui gas non copre le ore di rettifica.
Scarti e ritravagli. Il costo più elevato, e mai registrato nei libri contabili. Riflette direttamente la stabilità dell’alimentazione: un solo picco di pressione può rendere inservibile un intero foglio.
L’aggiunta di quattro voci fornisce un valore confrontabile. Confrontare soltanto la prima voce porta spesso a conclusioni invertite.
6. Per tagliare con aria, è necessario disporre di un’intera linea di alimentazione ad aria
Dopo aver scelto l’aria, il passo successivo è normalmente collegarsi alla linea di aria compressa del laboratorio. È qui che iniziano i problemi più comuni, poiché l’aria per taglio e l’aria pneumatica generale non sono della stessa qualità.
La pressione è il primo ostacolo. Una linea di aria compressa generale eroga circa 0,8 MPa, mentre l’aria per taglio richiede spesso una pressione maggiore; il caso più esigente è il taglio di lamiere sottili a elevata velocità. Una pressione insufficiente raramente si manifesta come «non taglia affatto»; si manifesta piuttosto come «non accelera». L’operatore riduce quindi la velocità di avanzamento e la capacità produttiva diminuisce silenziosamente.
La pulizia è il secondo fattore critico. Acqua, olio e polvere che raggiungono ugello e obiettivo ne compromettono prima la superficie e poi ne causano la distruzione. L’obiettivo è il consumabile più costoso dell’intera catena, e un sistema di filtrazione adeguato consente generalmente di risparmiare più della differenza di costo tra i diversi gas.
Pertanto, l’impianto di fornitura deve essere configurato come un sistema completo, non semplicemente come un compressore con un tubo collegato. Una catena completa comprende quattro stadi: compressore per generare la pressione, serbatoio di accumulo per assorbire le richieste istantanee, essiccatore per rimuovere l’umidità, filtrazione multistadio per eliminare olio e polvere, e infine la macchina stessa. Omettere anche un solo stadio fa sì che i risparmi ottenuti sul costo del gas si trasformino in costi per obiettivi danneggiati e tempi di fermo.
Quattro parametri guidano la scelta: portata, calcolata partendo dal caso più gravoso con un margine di sicurezza; classe di pressione, determinata dal requisito più elevato (non dalla media); punto di rugiada della pressione, stabilito in base alla temperatura ambiente e alla lunghezza della tubazione, poiché definisce se si formerà condensa nella linea; contenuto di olio, definito dal costo di un obiettivo — e quindi da valutare se giustifica l’adozione di un compressore oil-free.
Un ulteriore parametro merita maggiore attenzione rispetto alla potenza nominale indicata sulla targhetta: la potenza specifica, ovvero l’energia elettrica consumata per unità di aria prodotta. Due unità con identica potenza nominale possono differire notevolmente nella potenza specifica, con conseguenze rilevanti sulle rispettive bollette elettriche annuali.
7. Installazione: misurare prima, installare poi
Dalla decisione alla produzione ci sono quattro passaggi, e l’ordine sbagliato comporta la necessità di ricostruire.
Passaggio uno: analizzare la domanda. Non il consumo massimo, ma come il consumo varia nel corso della giornata. Il taglio con aria è intermittente: portata elevata al momento della perforazione, quasi nulla durante i movimenti rapidi. Dimensionare sul valore medio comporta un calo di pressione al momento della perforazione; dimensionare sul valore di picco fa sì che l’unità resti scarica per gran parte della giornata, pagando energia che non eroga.
Passaggio due: stabilire pressione e pulizia. La pressione deve essere calcolata in base alla lamiera più sottile e alla sua condizione di massima velocità; i livelli di filtrazione devono essere scelti in base al costo di una lente. Solo a questo punto un modello di compressore assume un significato reale.
Passaggio tre: definire posizione e accessori. Compressore, serbatoio, essiccatore e filtri costituiscono un gruppo unico che richiede una parete continua, ventilazione adeguata, un percorso per lo scarico delle acque e spazio sufficiente per la manutenzione. Stabilire questi aspetti prima dei lavori edili; in seguito, modificarli risulta costoso.
Passo quattro: registrare i valori in fase di accettazione. Pressione della linea, pressione all’ingresso della macchina, punto di rugiada e una corsa di taglio continua — un valore per ciascuna misura. Quando in seguito insorgono problemi di pressione, sono proprio questi valori a distinguere una deriva della macchina da un cambiamento nella fornitura.
8. Cinque falsi miti comuni
«Se c’è aria, taglia.» La pressione è soltanto la prima soglia. Il punto di rugiada e il contenuto di olio determinano per quanto tempo il taglio prosegue, non se avviene o meno.
«Un compressore più grande è più sicuro.» Un compressore sovradimensionato funziona a vuoto e assorbe energia per tutto il giorno; uno sottodimensionato perde pressione non appena si aumenta la velocità. La scelta della taglia segue la curva di domanda, non una semplice indicazione a optare per una dimensione maggiore.
«Si può saltare il serbatoio di accumulo.» Il serbatoio gestisce la portata istantanea, non il volume totale. Se lo si omette, il calo di pressione al momento della perforazione e durante l’accelerazione non scompare mai.
«Cambiare gas non richiede nuovi parametri.» Pressione, messa a fuoco e velocità differiscono completamente tra i tre gas. Riutilizzare lo stesso programma per gas diversi è la causa più comune di degrado della superficie dopo il passaggio.
"L'assenza di olio è superflua se si filtra." La filtrazione elimina l'olio, purché i filtri vengano sostituiti in tempo. Il guasto più comune non è causato dal modello sbagliato, bensì dai filtri lasciati in servizio oltre il loro intervallo di sostituzione.
9. In tre frasi
Il gas determina la qualità del taglio, la potenza determina lo spessore trattabile e il processo a valle determina il costo. Questi tre fattori vengono spesso discussi come un unico elemento, motivo per cui le quotazioni raramente sono confrontabili.
Prima il processo, poi la fornitura. Invertire quest'ordine comporta l'acquisto di attrezzature che, pur essendo state acquistate, non risultano adatte al lavoro da svolgere.
La maggior parte dei pezzi non richiede la migliore finitura possibile, ma soltanto una finitura adeguata. Identificare i lavori che richiedono effettivamente azoto, assegnare tutti gli altri all'aria compressa e il costo per pezzo diminuirà.
Informazioni su Tianchen Laser
Jinan Tianchen Laser Technology Co., Ltd. produce macchine per il taglio al laser a fibra, macchine per la saldatura al laser e attrezzature combinate per il taglio di lamiere e tubi, destinate ai settori automobilistico, della cantieristica navale, delle strutture in acciaio, delle macchine edili, degli elettrodomestici da cucina e della lavorazione della lamiera. L’azienda fornisce campioni di taglio sperimentali e parametri di taglio adattati al materiale e allo spessore del cliente, oltre a supporto nella scelta e nella messa in servizio dei sistemi di alimentazione dell’aria abbinati.
Per una valutazione basata sul vostro range specifico di materiali e spessori, inviateci i materiali che tagliate più frequentemente, il relativo intervallo di spessori e le ore giornaliere di utilizzo della macchina: vi forniremo una configurazione completa con una stima del costo per singolo pezzo.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN