
 EN

La lavorazione di lamiere spesse è il campo in cui le macchine per il taglio laser dimostrano la loro ingegneria. Tagliare acciaio al carbonio da 10 mm è una disciplina diversa dal forare lamiere da 3 mm: il fascio deve penetrare più in profondità, la pozzetta fusa deve essere espulsa in modo affidabile e il gas ausiliario deve sostenere il taglio su tutta la sezione senza lasciare scorie né un’eccessiva inclinazione del taglio. Una macchina industriale per il taglio laser progettata per lavorazioni sottili riuscirà comunque a tagliare lamiere spesse, ma lentamente e con bordi di scarsa qualità. La scelta della macchina industriale per il taglio laser in base allo spessore della lamiera è quindi la prima decisione da prendere in ogni officina specializzata nella carpenteria pesante, e determina la potenza da selezionare, la strategia relativa ai gas, la geometria dell’ugello e la procedura di perforazione che protegge i componenti di consumo.
Caso / Scenario industriale reale
Un carpentiere che taglia supporti strutturali da 20 mm
Un fabbricante di strutture in acciaio che produceva staffe in acciaio al carbonio da 20 mm utilizzava inizialmente una macchina da 6 kW, rimasta in uso dall’epoca della lavorazione della lamiera. I tempi di ciclo erano lunghi, si formava scoria lungo il bordo inferiore di circa un terzo dei pezzi e la rettifica richiedeva più manodopera rispetto al taglio stesso. Il fabbricante ha effettuato un confronto prestazionale con una macchina industriale per il taglio al laser da 20 kW, elaborando insieme al fornitore della macchina i parametri di processo adatti allo stesso nesting e al medesimo materiale. La maggiore capacità di taglio su lamiere spesse della nuova macchina industriale per il taglio al laser ha ridotto il tempo di ciclo per foglio di oltre la metà e la qualità del bordo sulle sezioni da 20 mm ha superato l’ispezione senza necessità di rettifica nella produzione effettiva.
Il confronto ha isolato le variabili rilevanti nel taglio di lamiere spesse. Una maggiore potenza del fascio ha mantenuto una keyhole stabile su tutta la sezione, mentre l’azoto di assistenza a pressione più elevata ha espulso in modo pulito il materiale fuso, eliminando la scoria che in precedenza richiedeva rettifica. Anche la strategia di perforazione era altrettanto importante dei parametri di taglio: il costruttore ha adottato una procedura di perforazione graduale con potenza iniziale ridotta e aumento della distanza tra ugello e pezzo durante la perforazione, eliminando così gli schizzi che danneggiavano gli ugelli e le lenti protettive. Questo caso dimostra che una macchina industriale per il taglio laser opera su lamiere spesse come un sistema integrato, in cui potenza, gas, ugello e procedura di perforazione vengono ottimizzati congiuntamente, non singolarmente.

Analisi dei rischi e delle modalità di guasto
Scoria, conicità e qualità del bordo su sezioni spesse
Le modalità di guasto caratteristiche del taglio di lamiere spesse sono visibili sul pezzo. La scoria, ovvero il materiale fuso solidificato che aderisce al bordo inferiore, deriva da energia insufficiente o da un’espulsione inadeguata del fuso e comporta operazioni di rettifica il cui tempo può superare quello del taglio stesso nelle sezioni più spesse. Il conicità, ossia la differenza tra la larghezza della fessura in corrispondenza del bordo superiore e di quello inferiore, dipende dalle caratteristiche del fascio e dalla posizione del fuoco; una conicità eccessiva complica l’assemblaggio mediante saldatura. Il surriscaldamento agli angoli provoca un arrotondamento degli spigoli interni acuti, dove il fascio rallenta. Ciascuna di queste condizioni è controllabile tramite i parametri di processo, ma soltanto su una macchina industriale per taglio laser dotata di potenza sufficiente e di qualità del fascio stabile per lo spessore interessato.
Il taglio di lamiere spesse concentra il rischio sull’ottica. Materiali altamente riflettenti, come le leghe di rame e alluminio, rimandano l’energia del fascio verso la sorgente; pertanto, le applicazioni su lamiere spesse che coinvolgono tali materiali richiedono macchine industriali per il taglio laser progettate con protezione contro la retro-riflessione. La perforazione costituisce la seconda fonte di esposizione: gli schizzi provenienti dal punto di perforazione viaggiano lungo il percorso del fascio in direzione opposta, danneggiando ugelli e coperture protettive; di conseguenza, una procedura di perforazione rigorosa rappresenta sia una misura per prolungare la vita dei consumabili sia una misura di sicurezza. La conformità alle norme di sicurezza non è opzionale in questo contesto: la norma ANSI Z136.1 disciplina l’uso sicuro dei laser, la norma ISO 11553-1 riguarda la sicurezza delle macchine per la lavorazione laser, e progettazione dell’involucro, dispositivi di interblocco ed estrazione dei fumi devono essere verificati in fase di installazione.
Principi Tecnici e Conformità alle Norme
Potenza, gas e scelta dell’ugello
La scelta della potenza segue lo spessore del materiale. Le sorgenti a laser a fibra con lunghezza d’onda di 1070 nm vengono assorbite in modo efficiente dalla maggior parte dei metalli da ingegneria; per lastre sottili si utilizzano in genere potenze comprese tra 2 e 6 kW, mentre per lastre oltre i 10 mm si ottengono migliori risultati con potenze pari o superiori a 12 kW; sezioni molto spesse vengono spesso lavorate con potenze di 20 kW o superiori. La scelta del gas ausiliario modifica la fisica del taglio: l’ossigeno reagisce in modo esotermico con l’acciaio al carbonio, aggiungendo energia e aumentando la velocità di taglio, ma lasciando un bordo ossidato; l’azoto, invece, espelle il materiale fuso senza reagire chimicamente, producendo bordi puliti adatti all’acciaio inossidabile e all’alluminio, a fronte di un costo maggiore del gas. Il design dell’ugello — singolo o doppio — e il diametro del foro devono essere adeguati al tipo di gas, alla pressione e allo spessore del materiale, poiché la dinamica del gas attraverso l’ugello determina quanto efficacemente il materiale fuso viene rimosso dalla fessura di taglio.
Controllo del processo e requisiti della macchina
Oltre alla sorgente, le prestazioni di una macchina industriale per il taglio laser su lamiere spesse dipendono dalla qualità del movimento e dal controllo. Un telaio della macchina con rigidezza sufficiente resiste alle forze di accelerazione che deviano il fascio sulla superficie della lamiera, e i componenti di azionamento devono mantenere l’accuratezza di posizionamento alle velocità di taglio. Il controllo del fuoco assume maggiore importanza nel taglio di pezzi spessi, dove la profondità di messa a fuoco è più ristretta rispetto allo spessore del materiale, e i sensori capacitivi di altezza garantiscono una distanza costante tra ugello e superficie anche in presenza di deformazioni della lamiera. L’estrazione dei fumi deve gestire un carico di particolato più elevato, e i sistemi di sicurezza devono rispettare gli standard ANSI Z136.1 e ISO 11553-1. Questi requisiti definiscono la differenza tra una macchina industriale per il taglio laser certificata per lamiere spesse e una semplicemente in grado di tentare tale operazione.
Guida pratica per acquirenti e manutenzione
Selezione di una macchina industriale per il taglio laser per lamiere spesse
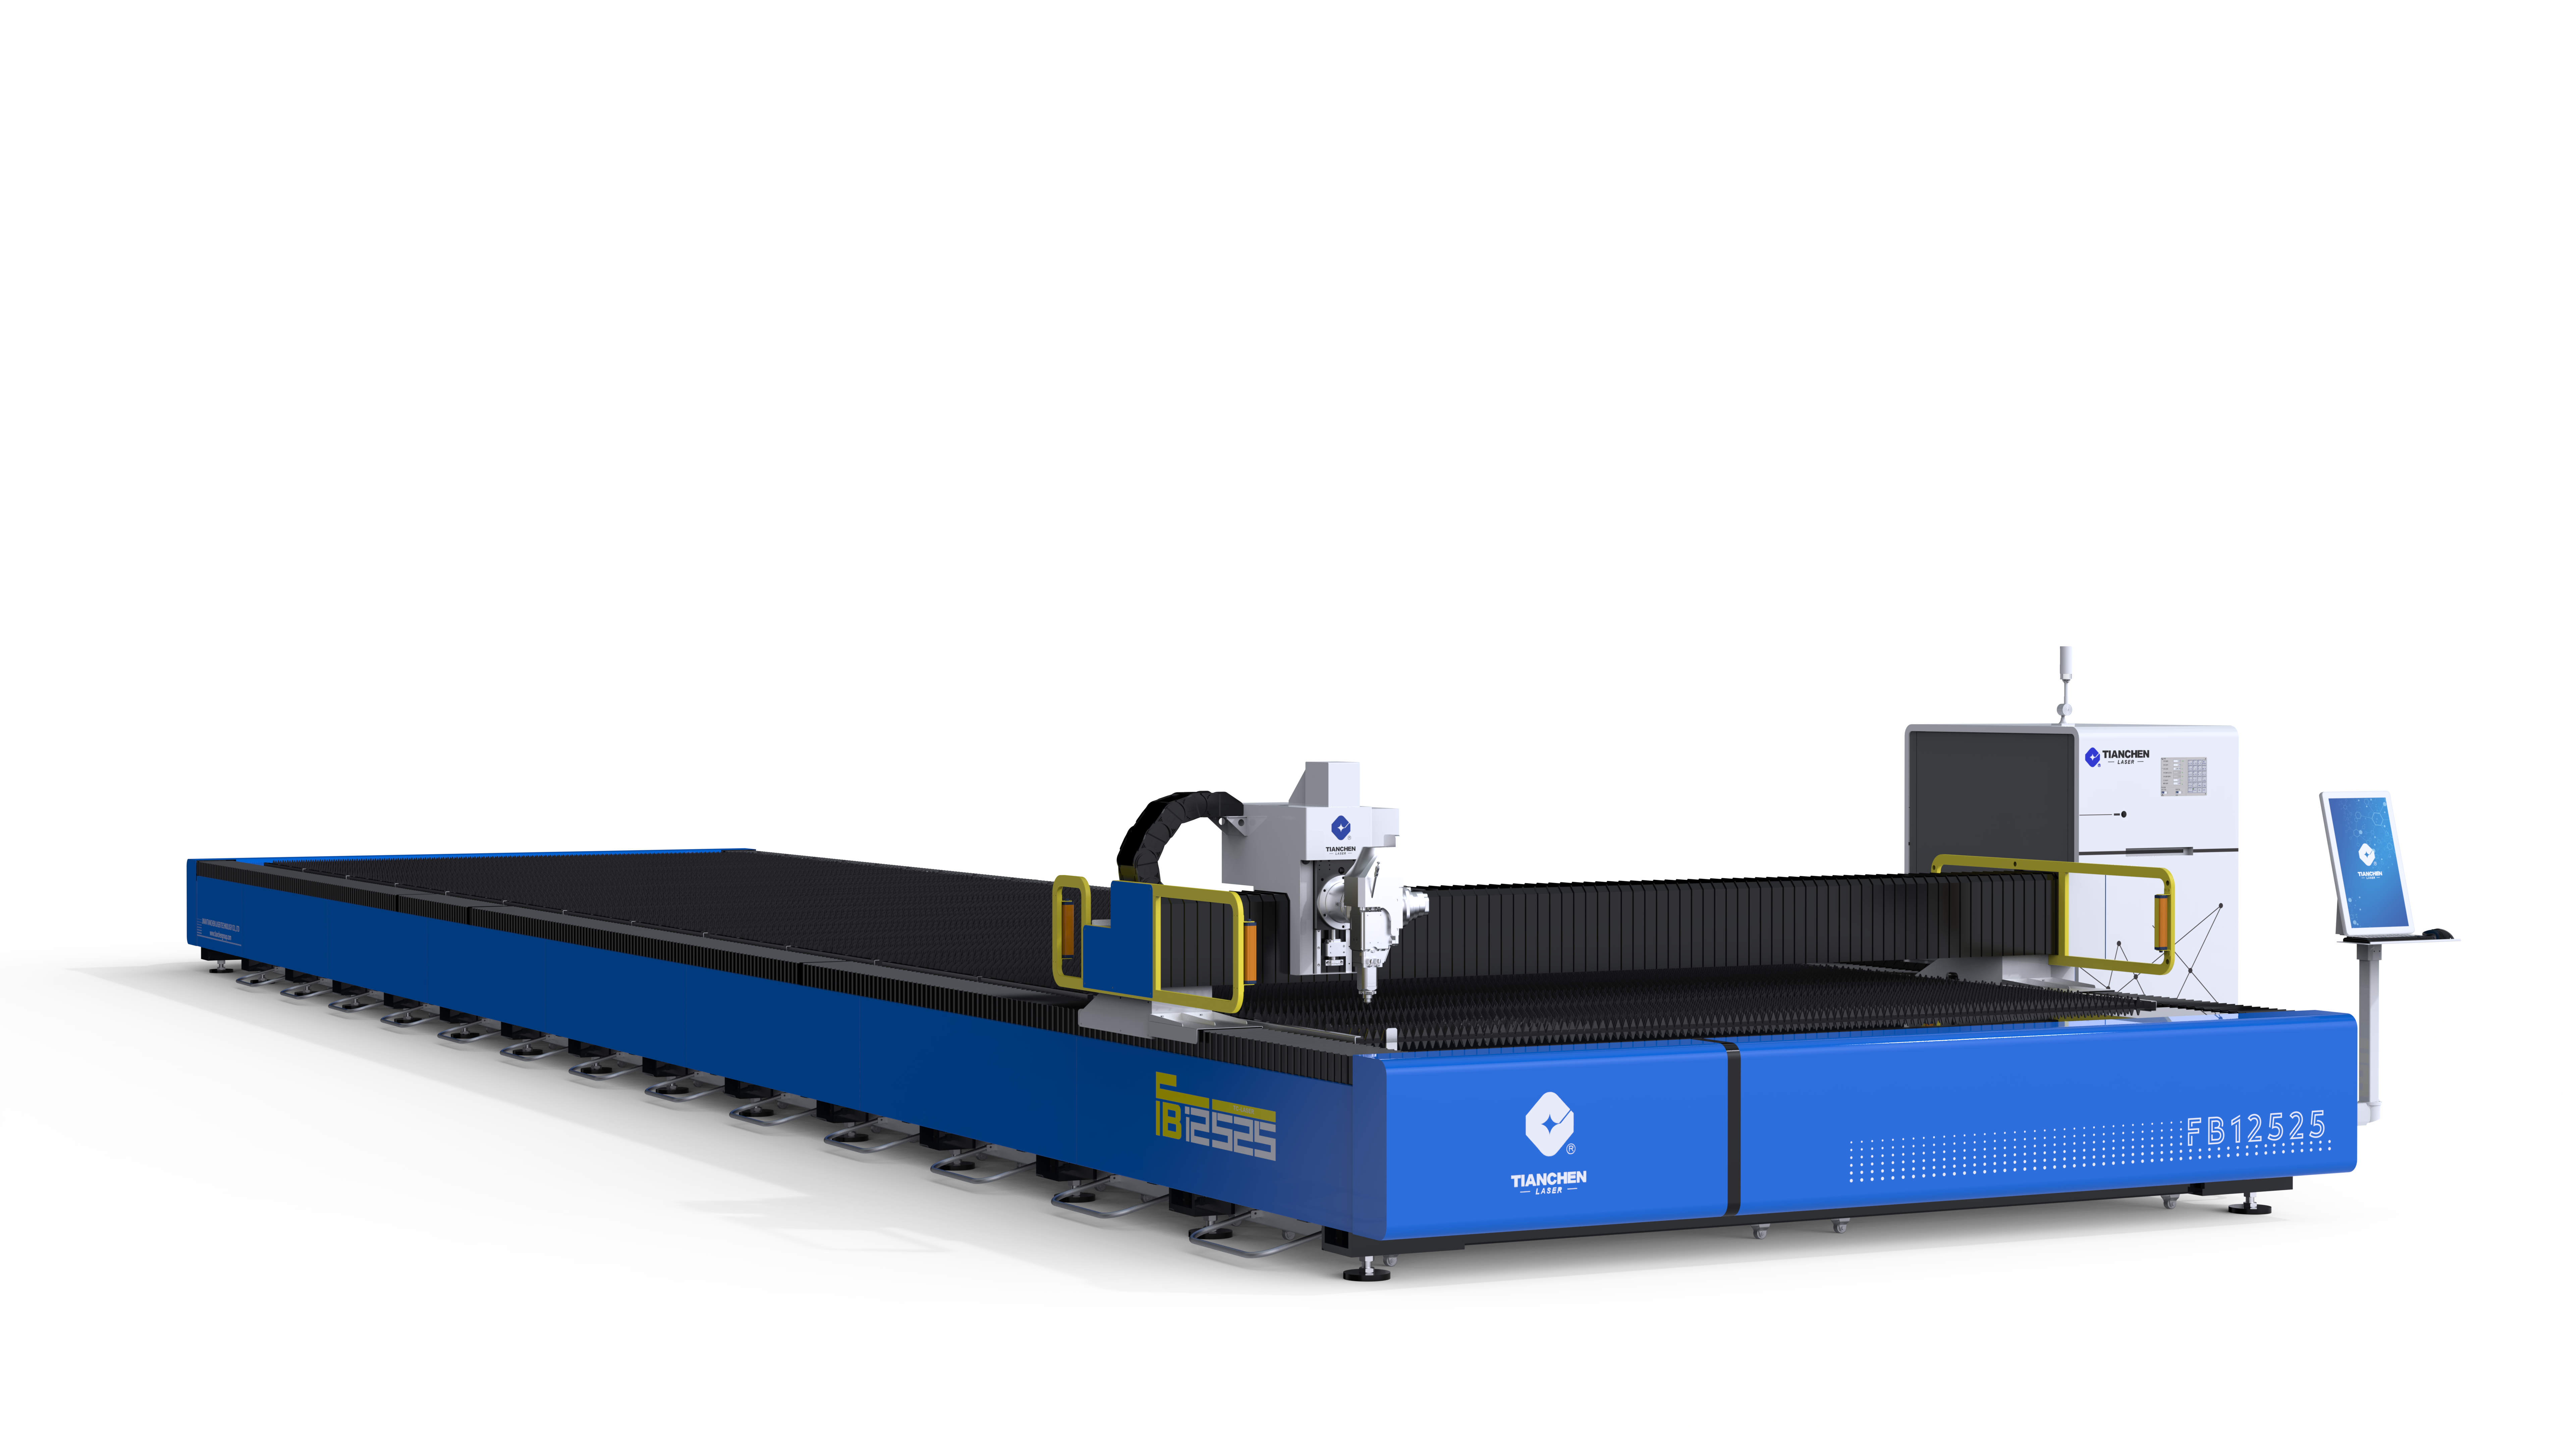
Gli acquirenti devono definire lo spessore massimo del materiale, la composizione dei materiali e la qualità accettabile del bordo prima di confrontare le macchine. Gli obiettivi di velocità di produzione devono essere valutati utilizzando il materiale specifico dell’acquirente, anziché basarsi su grafici generici di velocità, poiché il gas ausiliario, la composizione del materiale e la geometria del pezzo influenzano tutti il tempo di ciclo. I punti di verifica includono la stabilità della potenza del fascio, le procedure di perforazione sviluppate per l’intervallo di spessori dell’acquirente, la protezione contro le riflessioni indietro in presenza di materiali riflettenti e librerie documentate di parametri di processo. I fornitori di macchine, come quelli con sede a Jinan, Laser Tianchen forniscono tipicamente test applicativi sul materiale del cliente, consentendo così di valutare una macchina in base alle prestazioni effettivamente dimostrate, non soltanto in base alla sua capacità nominale.
Pratiche di manutenzione per taglio pesante
La gestione dei consumabili domina la manutenzione delle lamiere spesse. Le ugelli si usurano a causa degli schizzi e devono essere sostituiti secondo un ciclo prestabilito o non appena si osservi un deterioramento della qualità del taglio; inoltre, i coperchi protettivi e le lenti richiedono ispezione dopo turni caratterizzati da numerose perforazioni. La contaminazione delle ottiche dovuta ai fumi ne riduce la durata e degrada la qualità del fascio, pertanto i filtri di estrazione dei fumi devono essere sostituiti secondo un programma rigoroso. Le prestazioni del refrigeratore proteggono la sorgente, poiché le escursioni di temperatura della sorgente riducono la potenza in uscita e possono causare l’interruzione automatica della macchina. Le ottiche di trasmissione del fascio richiedono ispezioni e pulizie periodiche da parte di personale qualificato; qualsiasi variazione nella qualità del taglio deve innescare un controllo dei parametri e dei consumabili prima di indagare su possibili cause meccaniche.
Domande frequenti
Domanda 1: Quale potenza laser è necessaria per tagliare lamiere metalliche spesse?
Risposta : La selezione della potenza segue lo spessore e il materiale. Le lamiere fino a circa 6 mm vengono tagliate in modo efficiente con potenze comprese tra 2 e 6 kW; i materiali con spessore compreso tra 10 e 15 mm traggono generalmente vantaggio da potenze pari o superiori a 12 kW; le sezioni più spesse oltre i 20 mm vengono comunemente lavorate con potenze pari o superiori a 20 kW. I materiali riflettenti e il taglio assistito da azoto aumentano ulteriormente il fabbisogno di potenza. Una macchina industriale per il taglio laser deve essere valutata in base al materiale effettivo dell’acquirente, anziché essere scelta sulla base di grafici generici di velocità.
Domanda 2: Perché il taglio di lamiere spesse produce scorie sul bordo inferiore?
Risposta : Il dross è materiale fuso solidificato che non è stato espulso dalla fessura di taglio, di solito perché l’energia fornita o la pressione del gas ausiliario erano insufficienti per lo spessore del materiale, oppure perché la velocità di taglio è aumentata eccessivamente rispetto alle condizioni operative. Le correzioni standard consistono nell’aumentare la potenza, ottimizzare la pressione del gas e ridurre la velocità, oltre a ispezionare regolarmente l’ugello. Anche una procedura di perforazione ben tarata contribuisce a prevenire i danni da schizzi, che degradano l’ugello e la qualità del taglio durante l’esecuzione del lavoro.
Domanda 3: Quando si deve utilizzare ossigeno come gas ausiliario invece dell’azoto?
Risposta : L’ossigeno reagisce in modo esotermico con l’acciaio al carbonio, aggiungendo energia al processo di taglio e aumentando notevolmente la velocità, ma lasciando un bordo ossidato adatto a applicazioni in cui il bordo verrà saldato, verniciato o comunque rifinito. L’azoto, invece, espelle il materiale fuso senza reagire chimicamente, producendo bordi puliti, ideali per acciaio inossidabile e alluminio; tuttavia è più costoso e comporta una velocità di taglio inferiore. La scelta dipende dai requisiti di qualità del bordo e dal tipo di materiale, non dalle preferenze della macchina.
Domanda 4: In che modo la perforazione influisce sulla durata della ugello e delle ottiche nel taglio di lamiere spesse?
Risposta : La perforazione genera schizzi che risalgono lungo il percorso del fascio, erodendo ugelli e coperture protettive; pertanto una perforazione non controllata consuma rapidamente i componenti di consumo. Una perforazione graduale, con potenza iniziale ridotta, distanza maggiore tra ugello e pezzo durante la fase di perforazione e gas di assistenza adeguato riduce notevolmente tale danno. Il monitoraggio dello stato dell’ugello e della qualità del taglio dopo turni caratterizzati da numerose perforazioni, unito alla sostituzione degli ugelli secondo un ciclo prestabilito, garantisce un funzionamento costante della macchina per il taglio laser industriale.
Indice dei Contenuti
- Caso / Scenario industriale reale
- Analisi dei rischi e delle modalità di guasto
- Principi Tecnici e Conformità alle Norme
- Guida pratica per acquirenti e manutenzione
-
Domande frequenti
- Domanda 1: Quale potenza laser è necessaria per tagliare lamiere metalliche spesse?
- Domanda 2: Perché il taglio di lamiere spesse produce scorie sul bordo inferiore?
- Domanda 3: Quando si deve utilizzare ossigeno come gas ausiliario invece dell’azoto?
- Domanda 4: In che modo la perforazione influisce sulla durata della ugello e delle ottiche nel taglio di lamiere spesse?