
 EN
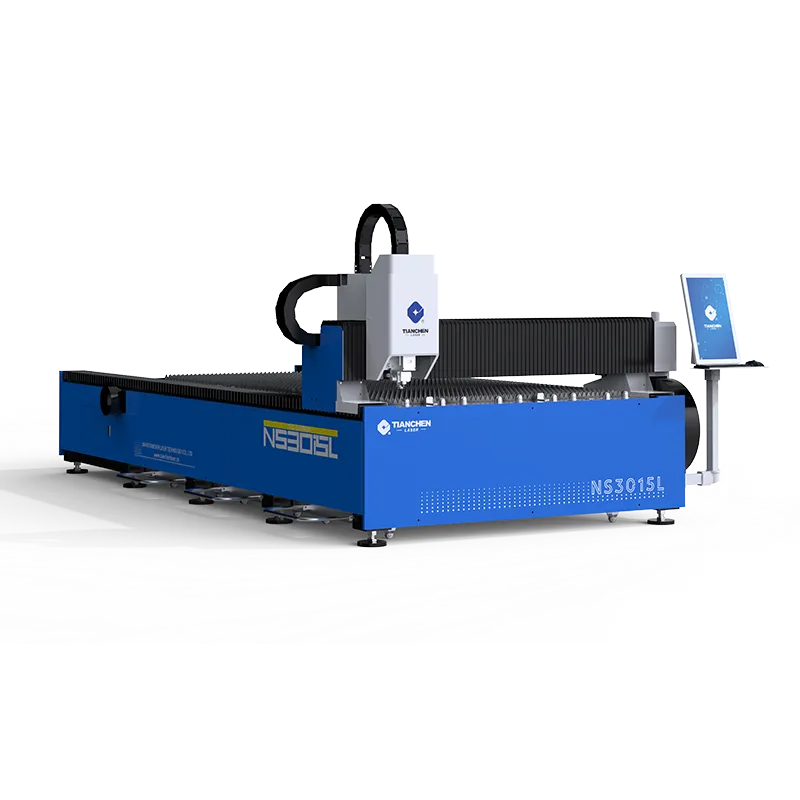
Un collo di bottiglia che sembrava un problema di manodopera
Un laboratorio di fabbricazione nel Midwest ha attribuito le spedizioni mancate a carenze di personale. Le aree della piegatrice a pressa e della saldatura funzionavano correttamente, ma gli ordini imballati continuavano a slittare. L’analisi del flusso ha rivelato che il laser non era il passaggio più lento — bensì l’attesa per il laser. Le lamiere rimanevano in coda mentre un solo operatore passava continuamente tra caricamento, taglio e rimozione dei pezzi. L’aggiunta di una seconda macchina a controllo numerico per il taglio al laser alla cella, abbinata a un semplice caricatore, ha aumentato la produzione giornaliera di parti finite da 1.100 a 2.600 senza aggiungere un turno. La macchina a controllo numerico per il taglio al laser è diventata l’ancora che ha permesso al resto della cella di «respirare».
Il turno serale che non riusciva a tenere il passo
I turni serali subivano ritardi perché l’unico operatore gestiva sia la macchina a controllo numerico per taglio laser sia la fase successiva di sbavatura. Quando la coda dei pezzi da tagliare cresceva, la sbavatura si interrompeva e i componenti rimanevano accumulati senza essere stati tagliati. Separare i compiti e far funzionare la macchina a controllo numerico per taglio laser mentre una seconda persona completava la rifinitura dei bordi ha mantenuto entrambe le stazioni attive, eliminando il ritardo serale che inizialmente sembrava un problema di numero di addetti, piuttosto che un problema di flusso.
Ciò che i dati hanno effettivamente rivelato
Una settimana di registrazioni temporali ha mostrato che il tempo di taglio rappresentava il 38% del tempo disponibile della postazione; il resto era dedicato al caricamento, allo scaricamento e agli spostamenti. La macchina a controllo numerico per taglio laser era ferma più di quanto non fosse in funzione. La soluzione consisteva nella movimentazione del materiale, non in un fascio più potente. Le officine che registrano il tempo di utilizzo delle postazioni prima di acquistare ulteriore capacità individuano di solito lo stesso andamento ed evitano così di investire in potenza che la macchina a controllo numerico per taglio laser non riesce a sfruttare appieno durante l’intera giornata.
Perché la capacità si blocca prima della macchina
Il collasso del throughput avviene ai margini del processo, non sul fascio. Il taglio in sé è spesso l’attività più veloce nella cella, quindi incolpare il laser manca completamente il punto e spreca il budget su una soluzione sbagliata.
Il tempo di attesa supera il tempo di taglio
Una lamiera in attesa di un operatore libero perde più minuti di quanti ne impieghi la macchina a controllo numerico per tagliarla. La dimensione del lotto è cruciale: pile troppo grandi ritardano il lavoro successivo, mentre carichi piccoli e frequenti mantengono il piano di lavoro sempre attivo. Bilanciare la dimensione del lotto con il ciclo della macchina a controllo numerico mantiene breve la coda e rende realistici i tempi di consegna, proteggendo il cliente molto meglio di un numero più alto di watt nelle specifiche tecniche.
La tassa di ritrattamento sul volume
Ogni componente difettoso comporta il costo del suo taglio più il tempo necessario per individuarlo e sostituirlo. A 1.100 pezzi al giorno, un tasso di scarto del 4% significava 44 rifacimenti e tutto il tempo di ispezione correlato. Il percorso ripetibile della macchina a controllo numerico ha ridotto gli scarti sotto l’1%, restituendo quelle ore alla produzione reale invece che a rincorrere errori che un processo più stabile non avrebbe mai generato.
Come la produttività scala realmente
Più pezzi provengono da un funzionamento più stabile, non solo da un numero maggiore riportato sul foglio delle specifiche, e i vantaggi si sommano quando l’intera cella è bilanciata, anziché far correre da sola una singola stazione.
Strategia di perforazione e tempo di ciclo
La perforazione stabilisce il limite inferiore del tempo di ciclo per lastre spesse. Una macchina a controllo numerico computerizzato con laser che esegue perforazioni a impulsi controllati evita lunghi tempi di attesa che si ripercuotono su ogni pezzo. Ottimizzare la perforazione in base al materiale e utilizzare movimenti di taglio rapido (fly-cut) su materiale sottile riduce di alcuni secondi il tempo per ogni pezzo; questi secondi, moltiplicati per migliaia di tagli settimanali, si traducono in ore di produzione effettiva e spedibile, che la coda di attesa non nasconde più.
Funzionamento automatico continuo su lavorazioni ripetitive
Per ordini stabili e ripetuti, la macchina laser CNC può funzionare in modo autonomo con caricatore e sistema di controllo dei fumi. Un’officina che esegue un programma settimanale di supporti durante la notte ha ottenuto un intero turno aggiuntivo di produzione senza ulteriore manodopera. Il funzionamento a luci spente richiede programmi puliti e un nesting affidabile, ma il guadagno di capacità è reale per volumi prevedibili che la macchina laser CNC può ripetere senza la supervisione costante di un operatore sul pannello.
Standard e mantenimento del guadagno
Acquistare capacità è la parte più semplice; mantenerla richiede disciplina, e le regole che garantiscono l’accettazione dei pezzi assicurano anche il regolare funzionamento del reparto senza fermi che annullerebbero il guadagno.
Protezioni OSHA e ISO 9013
OSHA 29 CFR 1910.212 richiede la protezione delle parti in movimento e dei percorsi del fascio laser; una macchina a controllo numerico per taglio laser costruita secondo questo standard garantisce la sicurezza degli operatori durante lunghi cicli di lavoro, evitando fermi causati da infortuni o indagini su malfunzionamenti. ISO 9013 definisce le tolleranze e la rugosità che un taglio deve rispettare; pertanto, quotare in base a una classe consente alla macchina a controllo numerico per taglio laser di operare alla velocità massima consentita dalla tolleranza, anziché eseguire tagli eccessivi per motivi di sicurezza.
Dimensionamento, manutenzione e produzione effettiva
Gli acquirenti devono dimensionare la macchina a controllo numerico per taglio laser sulla base della reale composizione dei pezzi e della crescita prevista, non su ipotetici picchi di domanda. Una specifica eccessiva del 30% comporta spreco di energia e di spazio sul pavimento; una specifica insufficiente del 30% genera lo stesso arretrato. Tianchen e fornitori simili pubblicano i tempi di perforazione e di taglio per materiale, rendendo il dimensionamento concreto e oggettivo. Controlli giornalieri di lenti, gas e griglie proteggono la produttività, e le postazioni dovrebbero monitorare i pezzi buoni prodotti all’ora, non soltanto il tempo di accensione della macchina, in modo che il guadagno offerto dalla macchina a controllo numerico per taglio laser rimanga visibile direttamente in produzione.
Le stazioni che esaminano i numeri settimanalmente, non solo quando un lavoro slitta, individuano le deviazioni prima che si trasformino in consegne mancate. I pezzi buoni all’ora, la percentuale di scarti e il tempo di caricamento raccontano una storia più chiara rispetto alle sole ore di funzionamento della macchina. Un breve incontro quotidiano incentrato su queste tre cifre mantiene l’intera cella responsabile e permette alla capacità aggiuntiva di manifestarsi dove il cliente la percepisce davvero: sul camion della consegna e in orario.
Una macchina laser CNC che opera in equilibrio con la cella, non in base a una potenza nominale dichiarata, eroga l’output promesso nell’offerta. L’esame congiunto di queste tre cifre mantiene tale output costante anche quando gli ordini passano da lamiere spesse a lamiere sottili, dove i tempi di ciclo e i parametri di perforazione subiscono le variazioni maggiori.
Domande frequenti
In che modo una macchina laser CNC aumenta l’output?
Una macchina laser CNC aumenta la produzione riducendo le code e i ritocchi, non semplicemente tagliando più velocemente. Abbinata a un caricatore e a una dimensione ottimale dei lotti, funziona mentre le stazioni a valle completano i pezzi. Percorsi ripetibili riducono gli scarti, restituendo ore alla produzione. Il vantaggio si manifesta in un maggior numero di pezzi conformi prodotti ogni giorno, non in un valore più alto sul foglio delle specifiche che rimane inutilizzato ai margini.
È meglio una seconda macchina o un caricatore?
Dipende dal collo di bottiglia. Se la macchina laser CNC resta ferma in attesa di caricamento e scaricamento, un caricatore e una configurazione pronta per la gestione dei fumi aggiungono capacità a basso costo. Se due lavorazioni distinte competono tutto il giorno per l’uso di un unico piano di lavoro, potrebbe essere più adatto acquistare una seconda macchina laser CNC. Registrare prima i tempi di utilizzo di ciascuna stazione rivela quale intervento il flusso richiede effettivamente, evitando investimenti sbagliati.
La macchina laser CNC può funzionare in modalità non assistita?
Sì, per ordini ripetuti stabili. Con un caricatore, un percorso del raggio chiuso e un sistema di estrazione, la macchina a controllo numerico per taglio laser funziona in modalità ‘lights-out’ e aggiunge un intero turno di produzione. Il successo richiede programmi puliti e un nesting affidabile, in modo che nessun pezzo necessiti correzioni a metà ciclo.
Cosa riduce maggiormente la produttività?
La coda d’attesa e il ritorno al lavoro, non la velocità di taglio. Una macchina a controllo numerico per taglio laser ferma mentre le lamiere attendono o mentre aumentano i pezzi scartati comporta una perdita maggiore rispetto a un raggio leggermente più lento. Le aziende che monitorano il tempo di carico e il tasso di scarti individuano solitamente il vero collo di bottiglia ai margini della cella, dove le operazioni di movimentazione e ispezione consumano quei minuti che, sommati, fanno la differenza.
Come va dimensionata la capacità?
Dimensionare la macchina laser CNC in base al mix effettivo di pezzi più una crescita realistica, utilizzando i tassi di perforazione e taglio pubblicati per materiale. Una specifica eccessiva spreca spazio a terra ed energia; una specifica insufficiente genera arretrati. Tianchen e produttori comparabili indicano tassi che trasformano il dimensionamento in un calcolo anziché in una semplice ipotesi, proteggendo così l’investimento fin dall’inizio del piano.
Un taglio più veloce compromette la qualità del bordo?
Può accadere, se la velocità supera la classe di tolleranza. Una macchina laser CNC impostata oltre i limiti ISO 9013 produce un bordo più ruvido o con scorie, che richiede una finitura successiva. Dimensionare correttamente la velocità in base alla classe dichiarata mantiene i bordi accettabili e i tempi di ciclo onesti, in modo che il vantaggio della maggiore velocità non generi lavorazioni aggiuntive che annullino il guadagno di capacità previsto.