
 EN
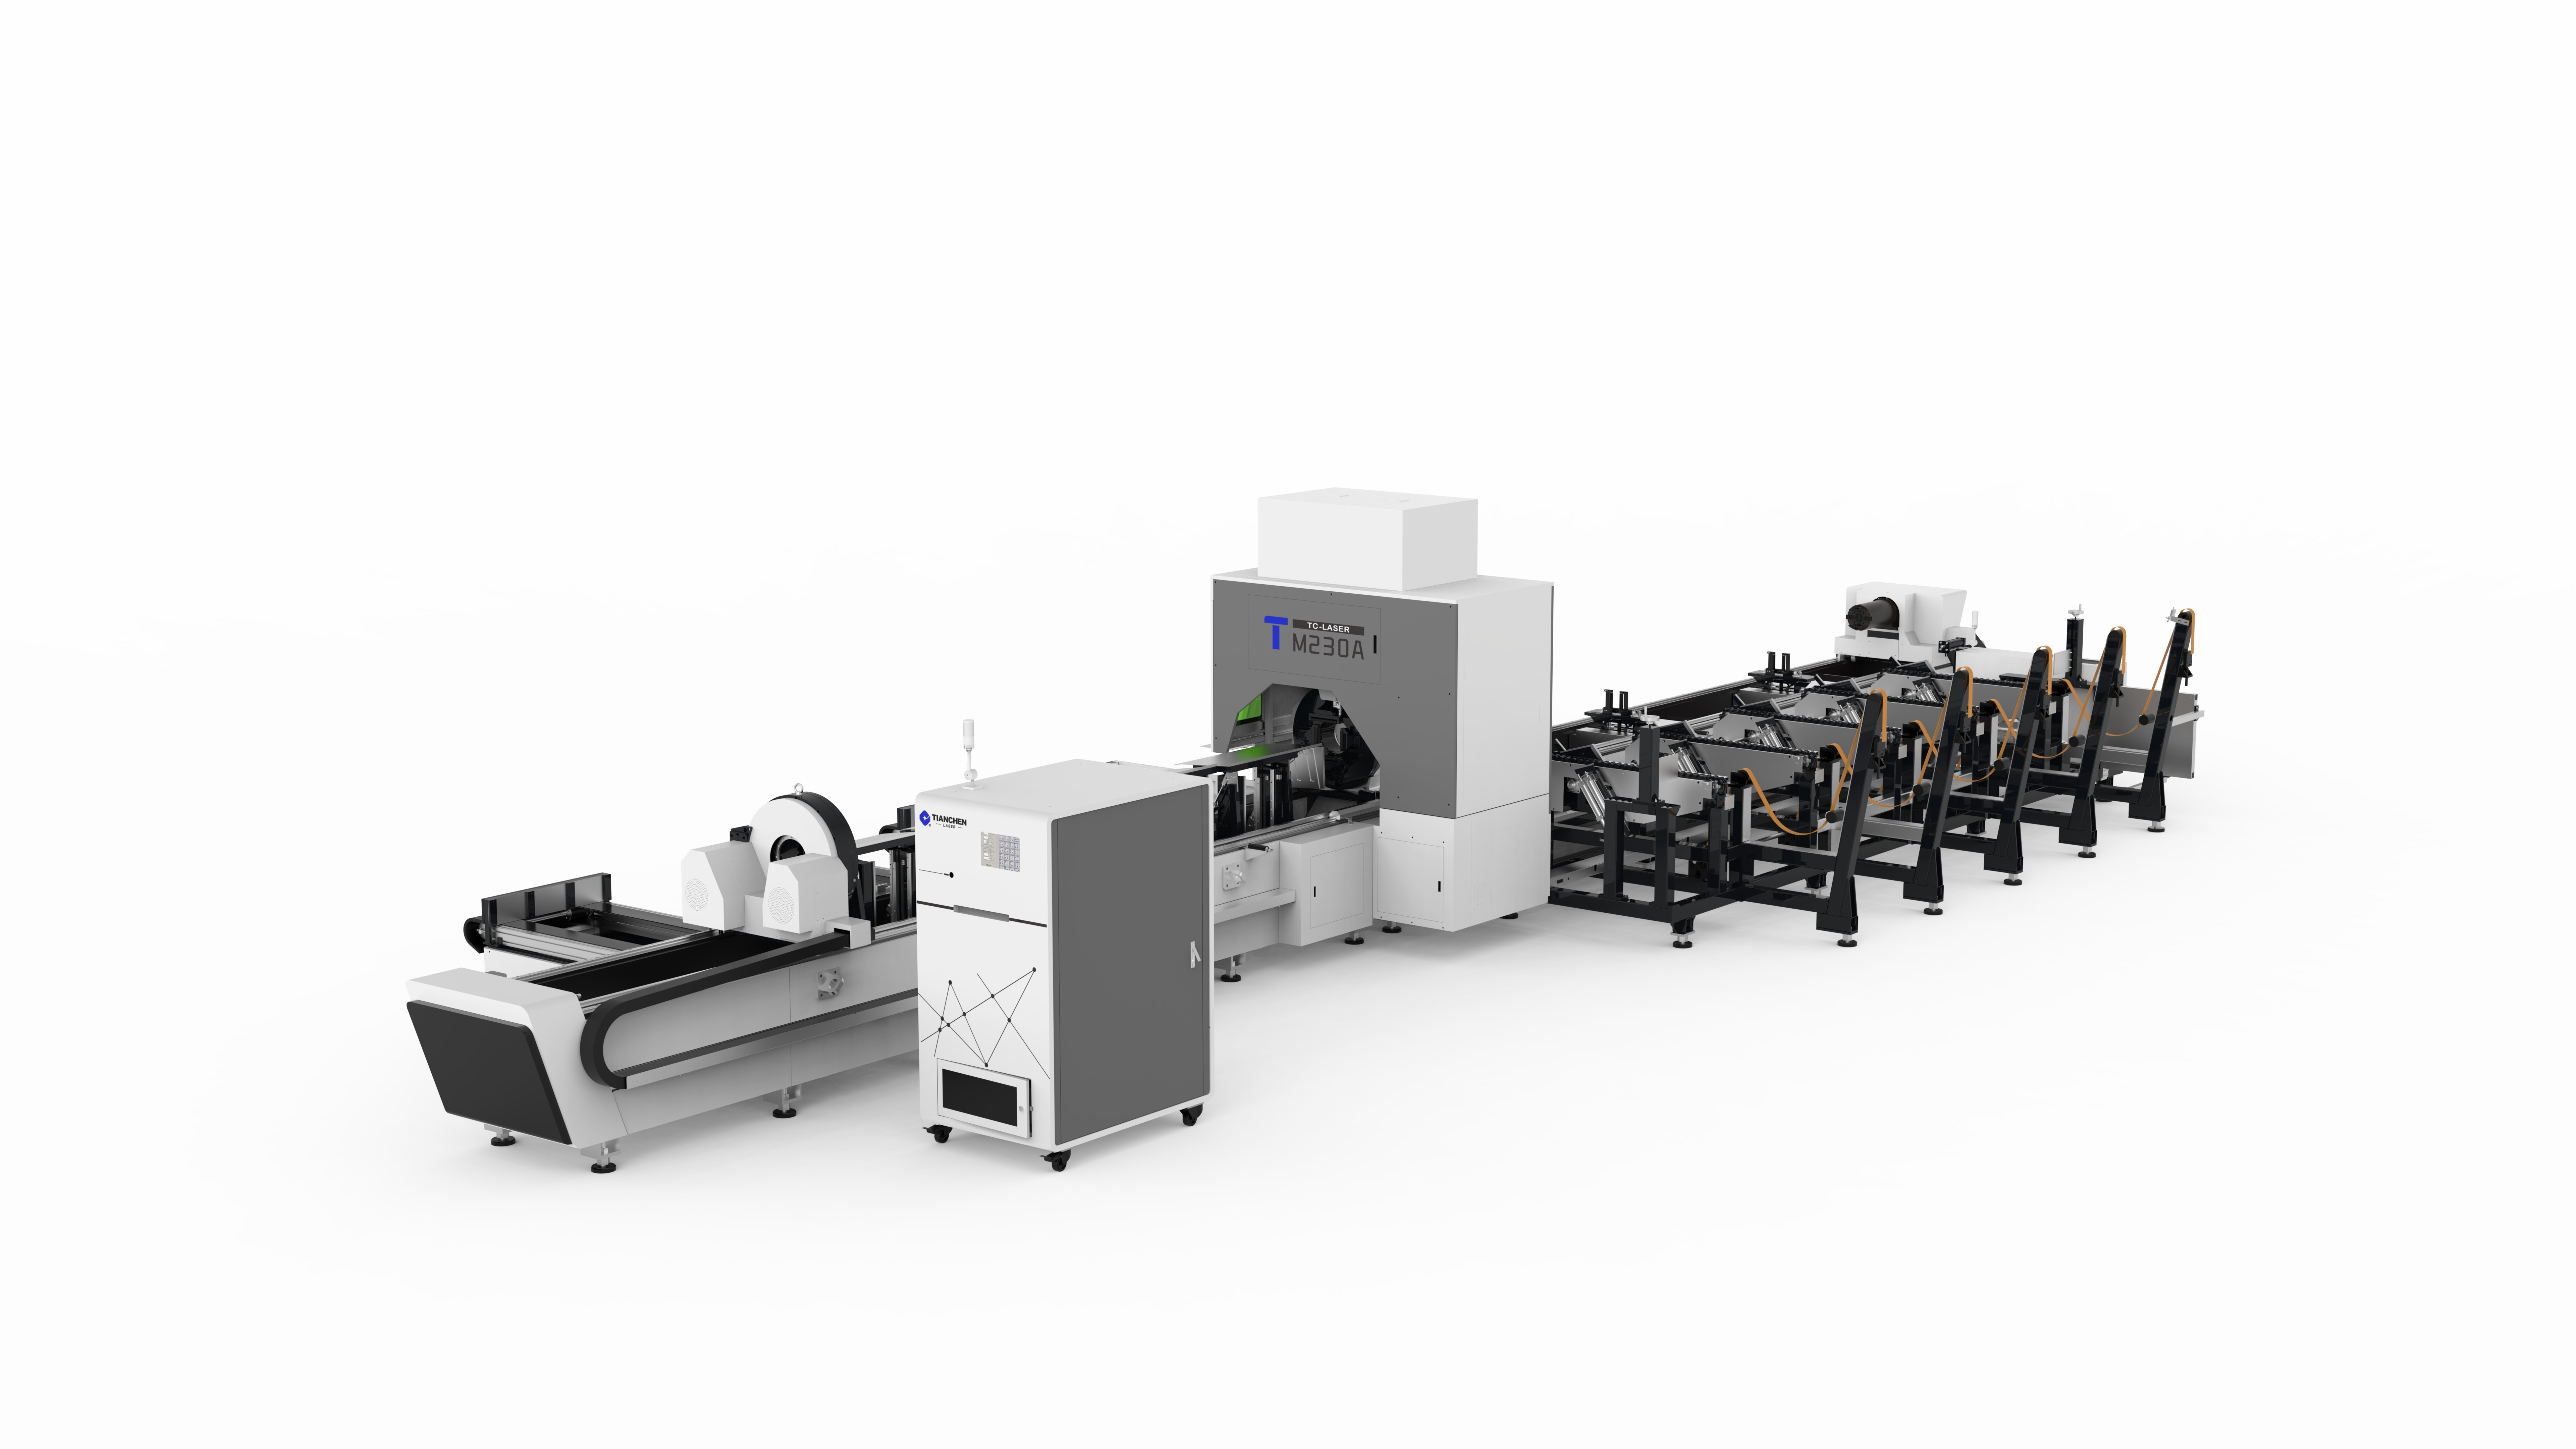
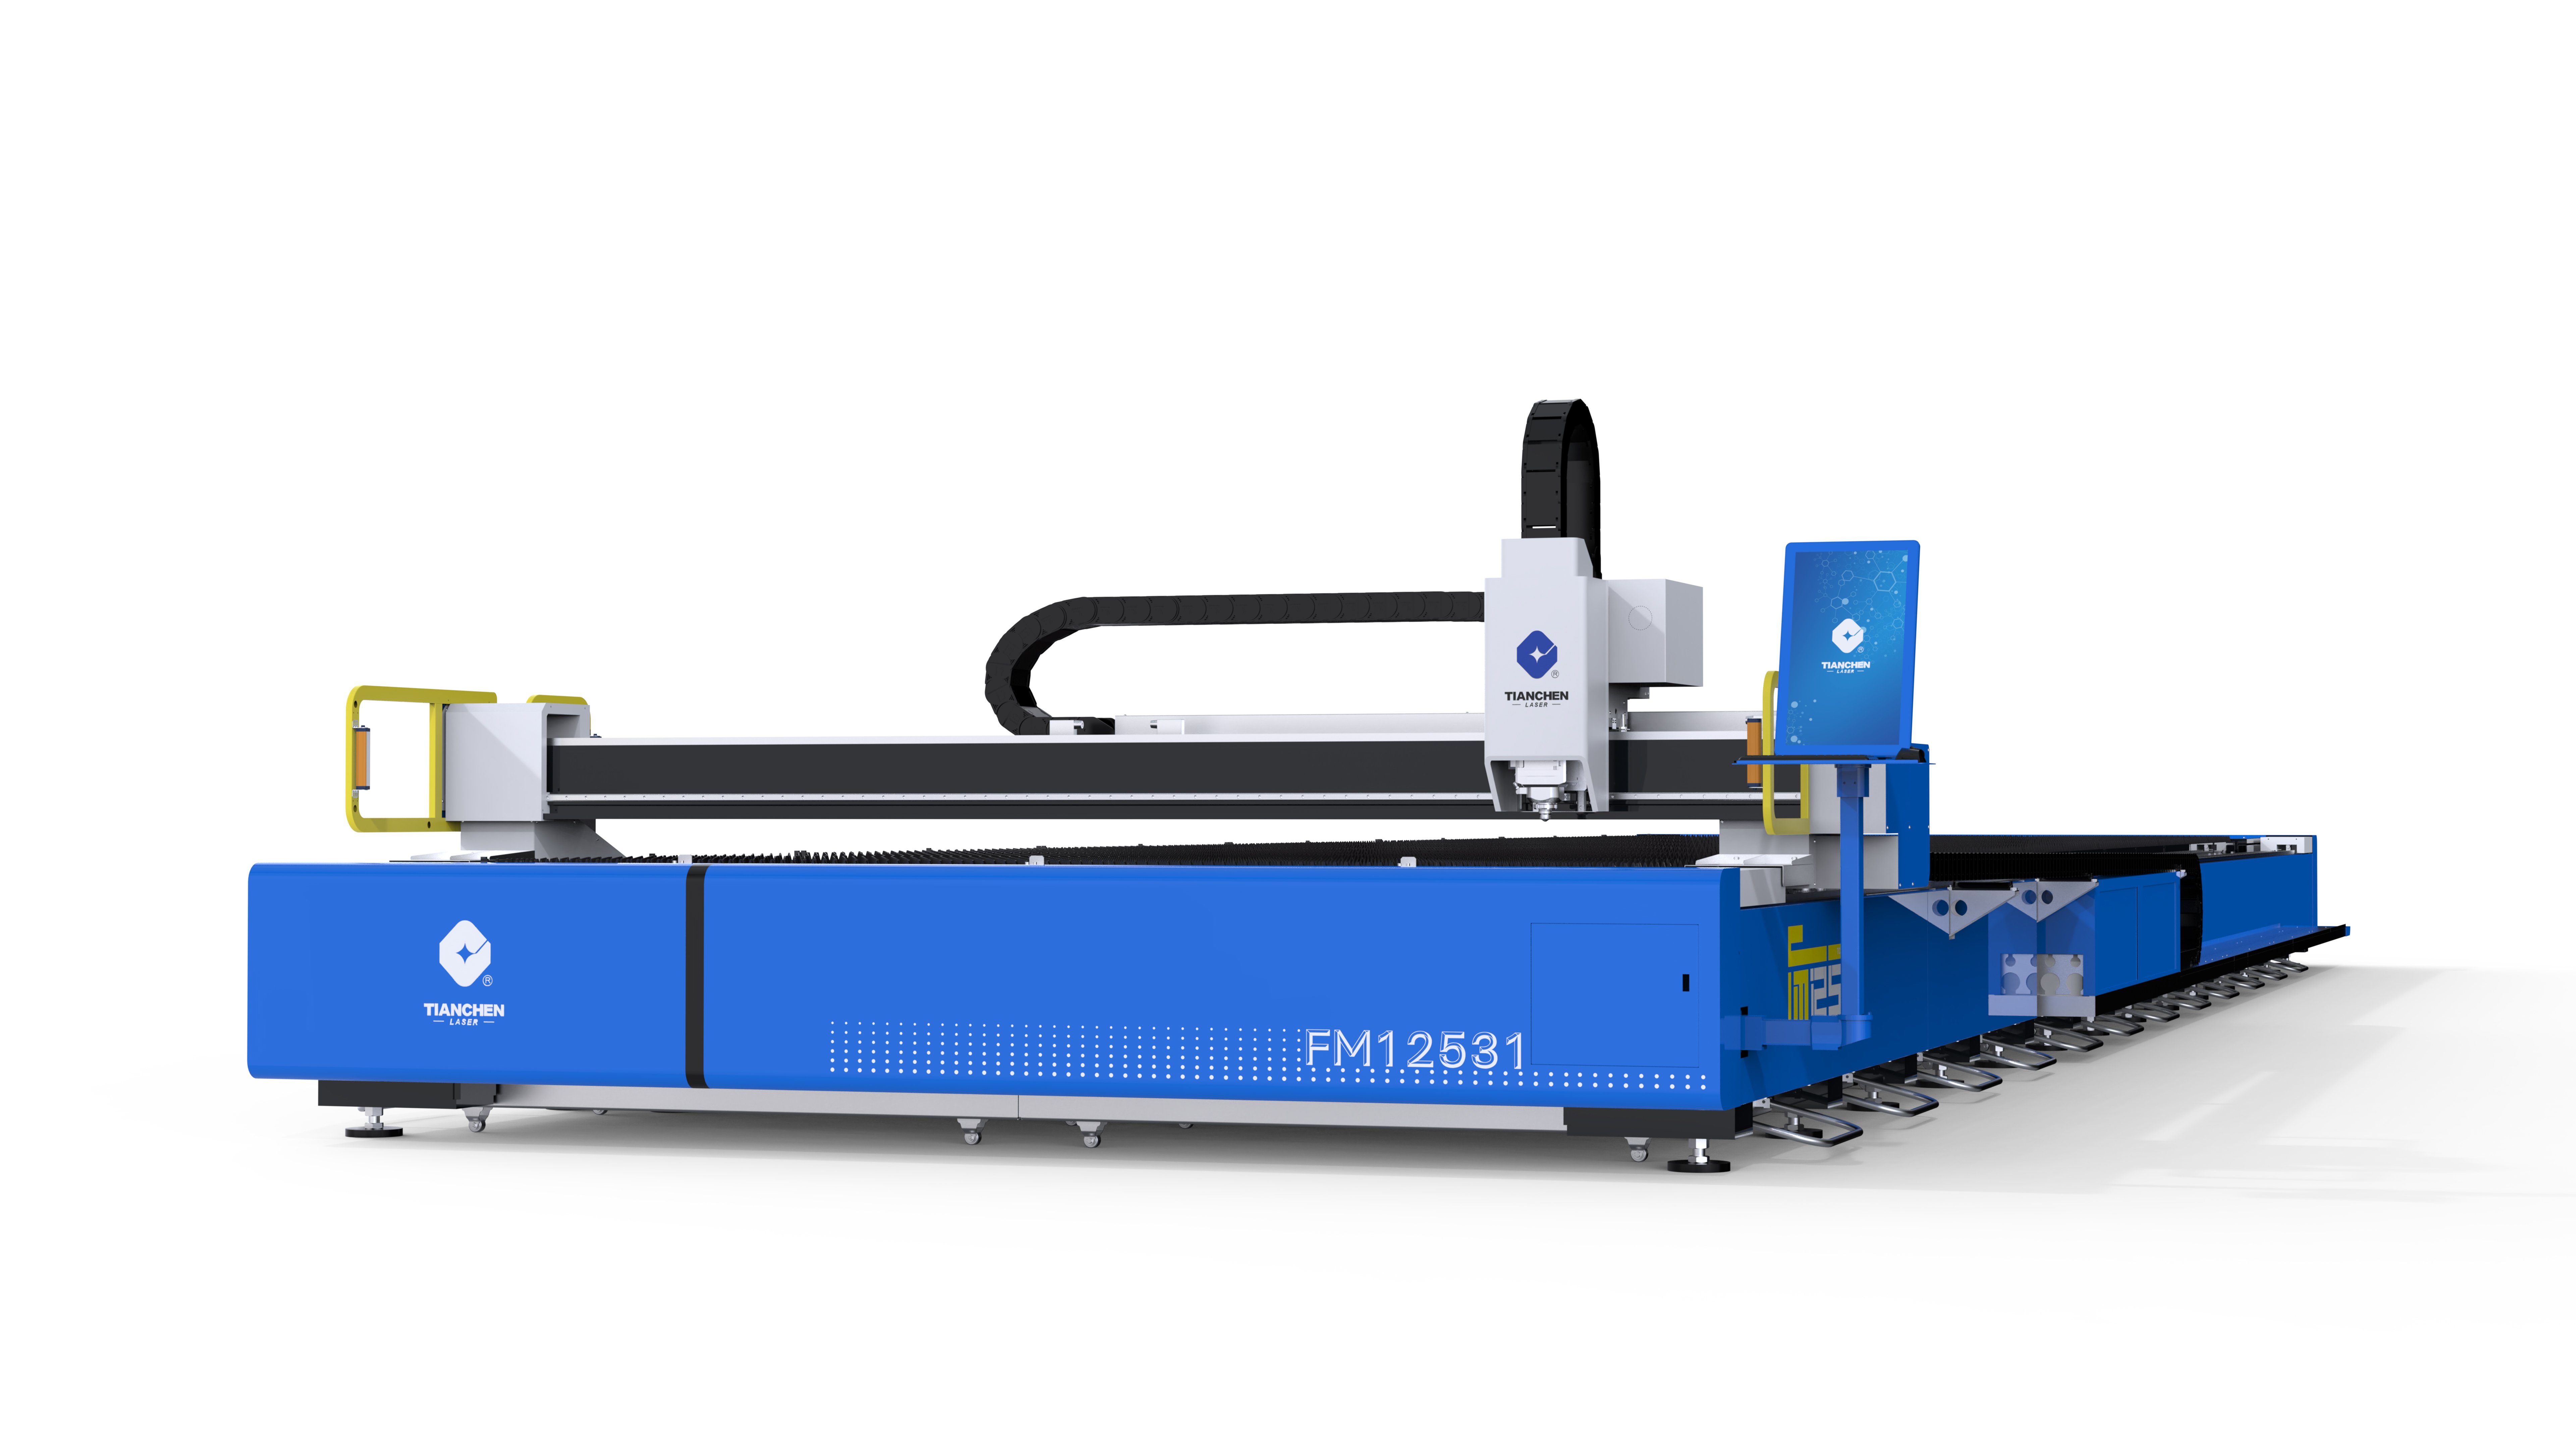
Un moderno tagliatore laser CNC per metalli che taglia fogli di metallo più velocemente di quanto un operatore possa caricarli. Questo squilibrio rappresenta il collo di bottiglia più comune nella lavorazione dei metalli: il fascio laser opera per minuti mentre la macchina attende il foglio successivo, e questo tempo morto riduce l’utilizzo effettivo in ogni turno. Il caricamento manuale comporta un secondo costo, poiché i fogli di dimensioni complete sono pesanti, dotati di bordi affilati e scomodi da maneggiare ripetutamente durante un turno. Le aziende che risolvono questo problema considerano il caricamento e lo scaricamento come parte integrante della specifica tecnica della macchina, non come un’aggiunta secondaria; le soluzioni vanno da semplici tavole a scorrimento fino a celle robotiche completamente automatizzate. Le evidenze di casi reali dimostrano che i vantaggi ottenuti sono notevoli e che il calcolo del ritorno dell’investimento è immediato.
Caso / Scenario industriale reale
Caso Uno: Cambiatore di pallet che raddoppia il tempo di funzionamento non assistito
Un’azienda di carpenteria metallica che utilizzava un tagliatore laser CNC da 12 kW per lamiere di dimensioni 4 x 2 metri si trovava di fronte a un problema ricorrente: al termine di ogni nesting, la macchina si arrestava e due operatori impiegavano diversi minuti per scaricare i pezzi finiti e caricare la nuova lamiera. L’officina ha installato un sistema di cambio pallet, in grado di contenere due pallet e di traslarli automaticamente nell’area di taglio e fuori da essa, consentendo di scaricare il pallet completato all’esterno della macchina mentre la lamiera successiva è già in fase di taglio. Il caricamento è stato completamente eliminato dal percorso critico e la macchina ha continuato a operare senza interruzioni durante pause e cambi turno, con le lamiere già predisposte e pronte.
Un produttore conto terzi con una domanda stabile ha spinto l’automazione oltre il livello standard. Una cella di caricamento robotica basata sul vuoto preleva le lamiere da un supporto di stazionamento e le posiziona sul tavolo traslatore; un nastro trasportatore di selezione convoglia i pezzi finiti in appositi contenitori secondo programma. La cella opera con supervisione minima durante il secondo e il terzo turno, producendo componenti mentre lo stabilimento è altrimenti silenzioso. I miglioramenti riportati dal lavoratore a freddo hanno seguito uno schema coerente: il tagliatore laser CNC per metalli ha funzionato ad alta utilizzazione senza la presenza di un operatore, la movimentazione dei pezzi finiti ha lasciato completamente la cella di taglio e la manodopera si è spostata dal caricamento a compiti a maggior valore aggiunto, come la sbavatura e l’ispezione.
Analisi dei rischi e delle modalità di guasto
Rischi derivanti dalla movimentazione manuale e perdite di ciclo
La movimentazione manuale dei fogli concentra il rischio in una finestra temporale ristretta di ogni ciclo. I fogli, nelle dimensioni massime, pesano centinaia di chilogrammi; i loro bordi sono così affilati da lacerare i guanti; sollevamenti ripetuti durante un turno causano lesioni da sovraccarico che si manifestano gradualmente. Il caricamento assistito da gru riduce lo sforzo fisico, ma aumenta la dipendenza da attrezzature di sollevamento e introduce pericoli di schiacciamento durante il posizionamento. Oltre alla sicurezza, ogni ciclo manuale comporta un intervallo in cui la macchina rimane ferma; tali intervalli si accumulano in capacità produttiva persa, che raramente compare in alcun report. La loro quantificazione, tramite registrazione dell’utilizzo, è solitamente il primo passo per giustificare l’automazione.
Le zone di caricamento sono quelle in cui operatori e macchine interagiscono più da vicino, rendendo quindi i sistemi di protezione e gli interblocchi il livello critico di sicurezza. Gli scanner di area, le tende fotoelettriche e i pannelli di accesso con interblocco impediscono il movimento della macchina mentre del personale si trova nell’area di caricamento; inoltre, il sistema di controllo deve mantenere il tagliatore laser CNC per metalli in uno stato sicuro ogni volta che viene aperto l’accesso. Le attrezzature di sollevamento a vuoto richiedono un proprio regime ispettivo, poiché un guasto del vuoto durante il trasferimento fa cadere una lamiera pesante. Questi requisiti seguono la norma ANSI Z136.1 per la sicurezza dei laser e la norma ISO 11553-1 per la sicurezza delle macchine per lavorazione laser, e si applicano sia nel caso di caricamento manuale, semiautomatico che completamente robotizzato.
Principi Tecnici e Conformità alle Norme
Opzioni di automazione e integrazione
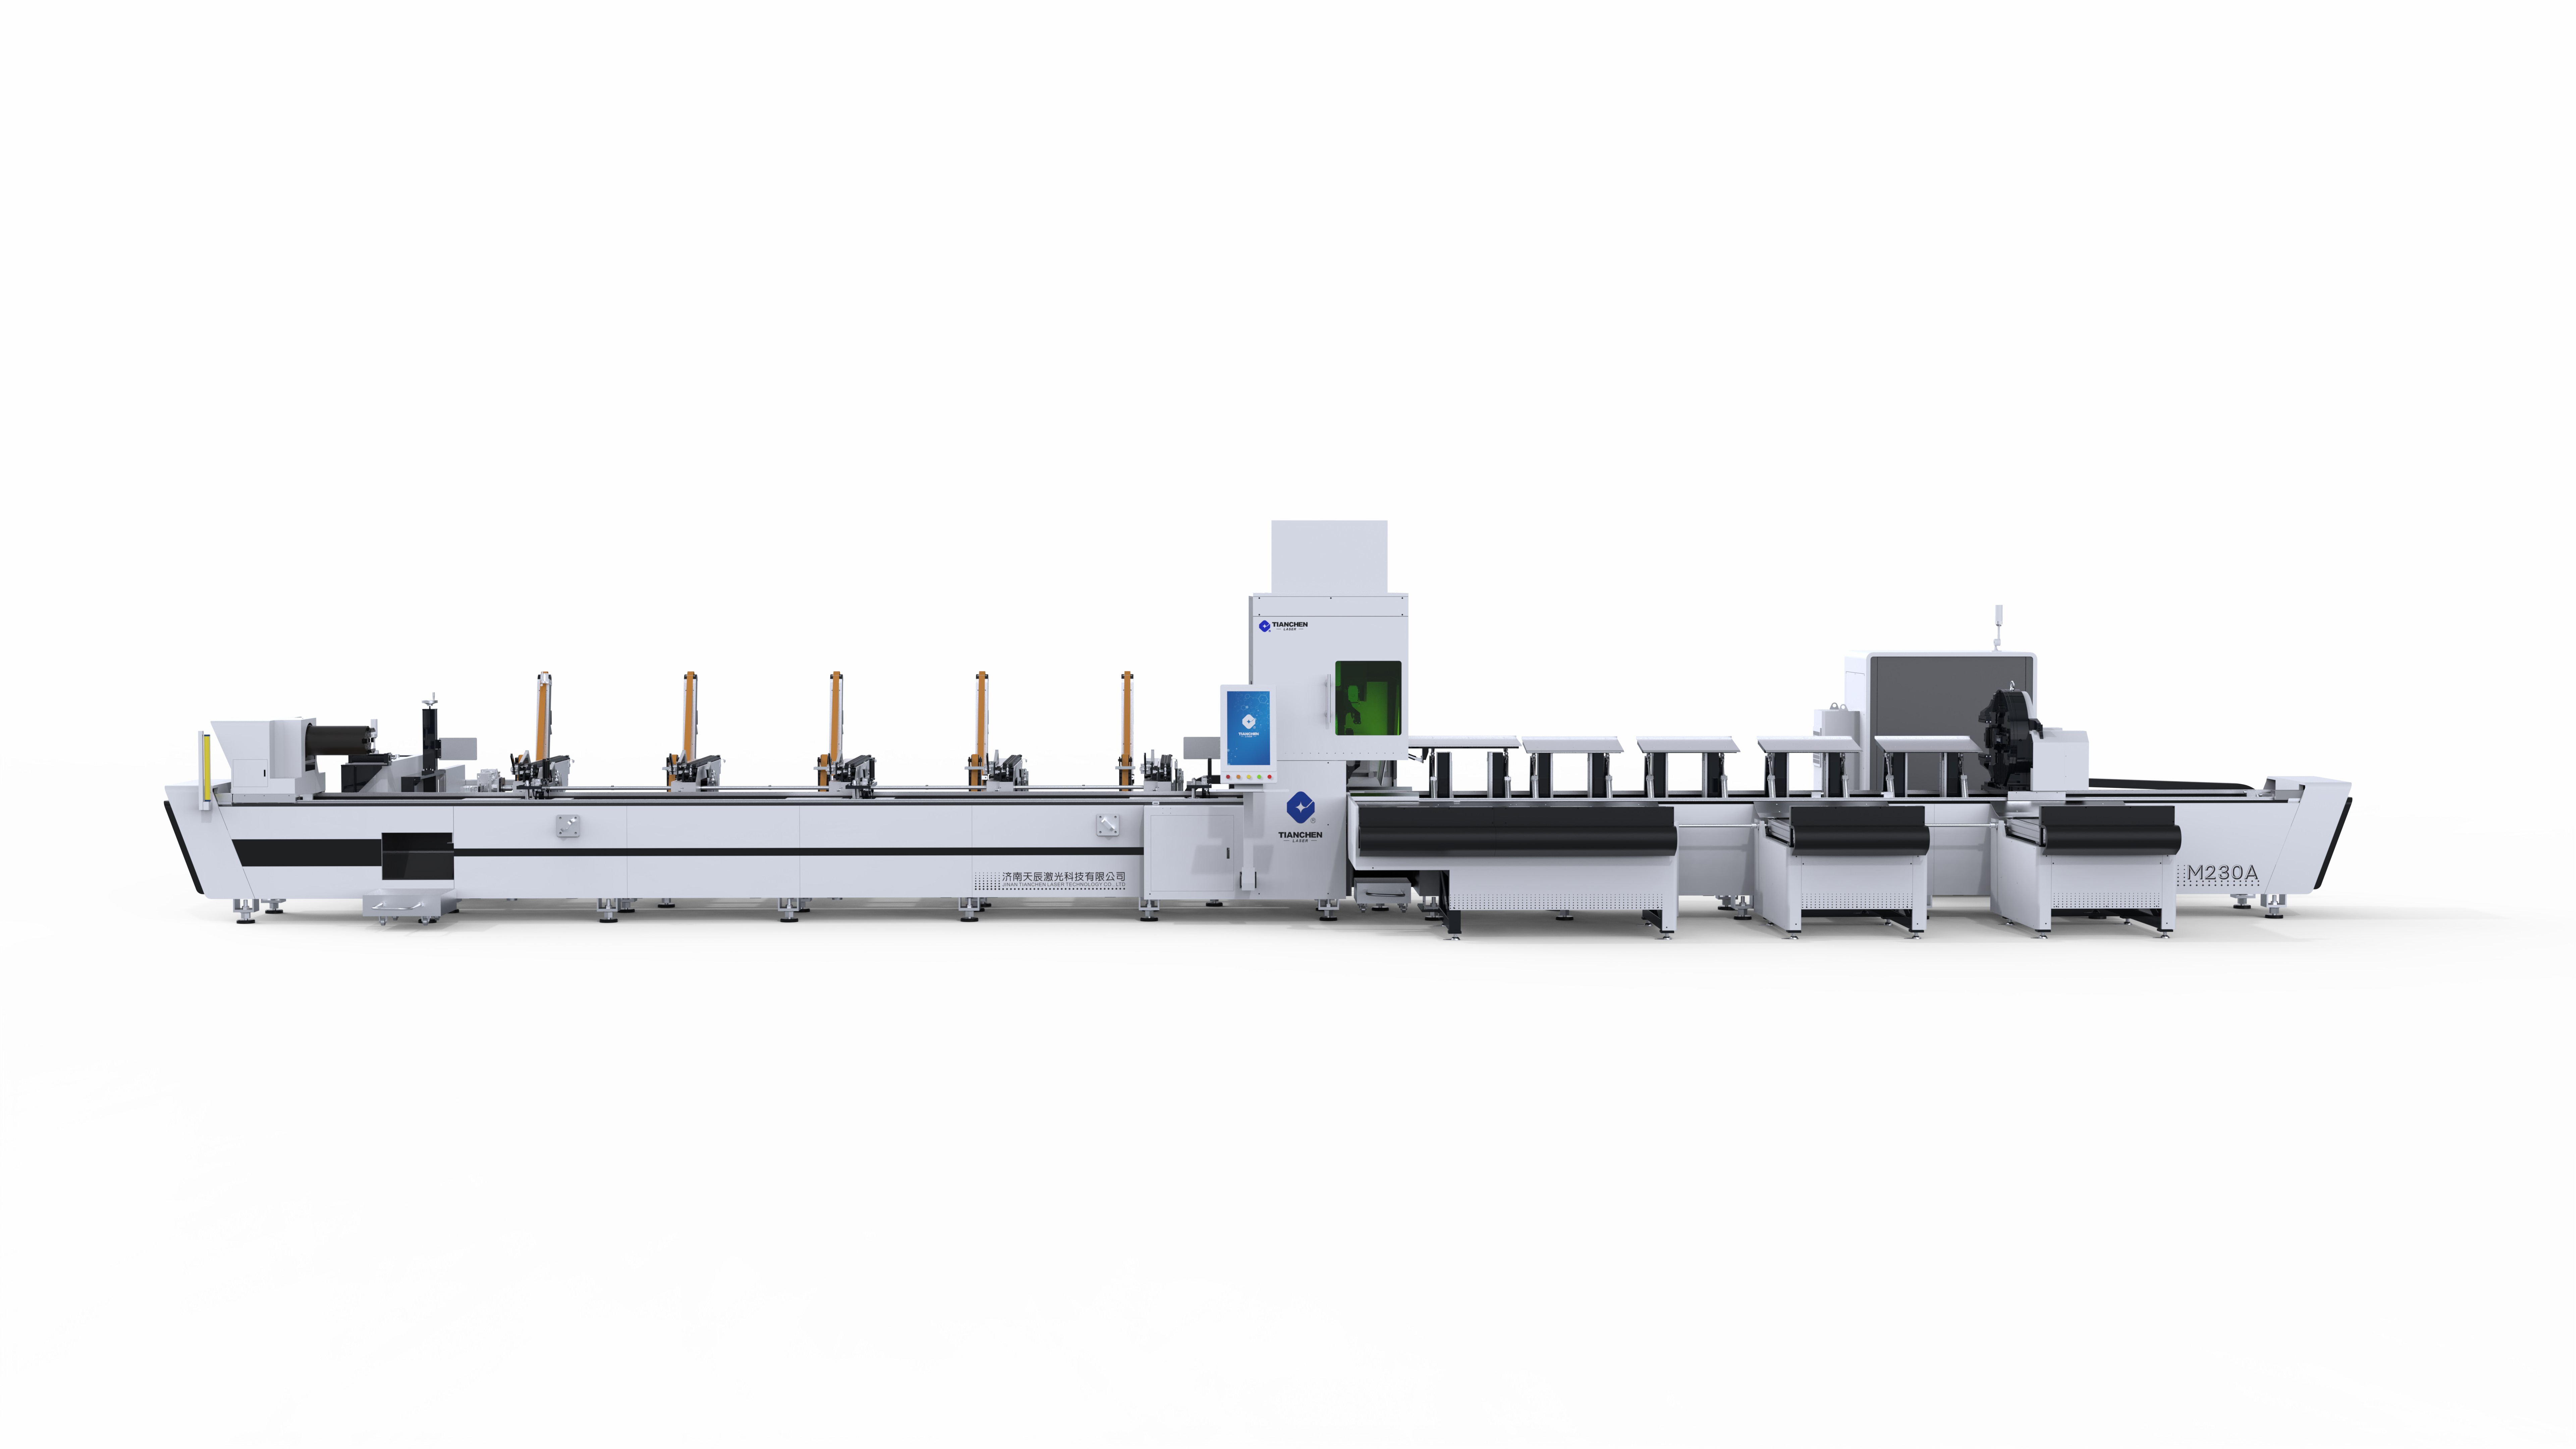
L’automazione del caricamento comprende diversi livelli di investimento. I tavoli shuttle separano il caricamento dal taglio con un’integrazione minima dei controlli. I cambiapallet predispongono interi pallet di lamiere grezze e di telai finiti, soluzione ideale per la produzione in grande volume di nesting simili. I sistemi di trasporto con sollevamento a vuoto gestiscono l’alimentazione continua di lamiere per lavorazioni ripetitive. Le celle robotizzate con terminali a vuoto gestiscono lamiere eterogenee e operazioni di ordinamento, integrandosi con il controllo macchina in modo che il tagliatore laser CNC per metalli si arresti, esegua lo shuttle e riprenda automaticamente, senza intervento dell’operatore. Ogni livello richiede un’integrazione progressivamente più profonda tra i controlli della movimentazione materiali e quelli della macchina; la scelta del livello più adatto dipende dal volume produttivo, dal costo del lavoro e dalla variabilità della composizione delle lamiere grezze.
Protezioni, dispositivi di interblocco e normative
Il caricamento automatico non elimina l'obbligo di sicurezza; lo sposta semplicemente. L'area di caricamento diventa una zona macchina dotata della propria protezione fisica, dei propri sensori a scansione e dei propri dispositivi di interblocco, e il percorso di trasferimento deve essere protetto in modo che né il foglio né il robot possano entrare nell'area di taglio durante il funzionamento. L'estrazione dei fumi deve coprire l'area di taglio indipendentemente dal metodo di caricamento utilizzato, e la predisposizione dei materiali non deve ostacolare le vie di uscita. I riferimenti normativi per la conformità restano ANSI Z136.1 per l'uso sicuro dei laser e ISO 11553-1 per la sicurezza delle macchine; un tagliatore laser CNC per metalli deve essere convalidato come sistema completo, anziché come macchina più accessori.
Guida pratica per acquirenti e manutenzione
Scelta del livello di automazione appropriato
La decisione segue un calcolo basato sull’utilizzo. Se la macchina rimane inattiva in attesa di materiale per una percentuale significativa del tempo disponibile, l’automazione si ripaga da sola grazie alla capacità recuperata; se invece l’utilizzo è già elevato, lo stesso investimento in un tagliatore laser CNC per metalli rende poco. Anche il costo e la disponibilità della manodopera sono fattori altrettanto rilevanti quanto l’utilizzo, poiché spesso il personale per il terzo turno rappresenta il vero motore nascosto dell’automazione a luci spente. Anche la variabilità dei grezzi è importante, dato che le celle robotizzate gestiscono dimensioni e spessori misti con maggiore flessibilità rispetto ai trasportatori fissi. Fornitori di macchinari come quelli con sede a Jinan Laser Tianchen supportano questa valutazione con dati applicativi sui tempi di ciclo di caricamento e sui requisiti di integrazione, consentendo di dimensionare il tagliatore laser CNC per metalli in base al vero collo di bottiglia dello stabilimento.
Manutenzione dei sistemi di caricamento
L'attrezzatura per il caricamento possiede il proprio profilo di manutenzione. Le ventose e le travi di sollevamento richiedono ispezioni e sostituzioni programmate, poiché la perdita di vuoto durante il trasferimento fa cadere lamiere pesanti. I meccanismi a navetta e su pallet necessitano di controlli di allineamento e di manutenzione dei dispositivi di azionamento; inoltre, i sensori di posizione che confermano il corretto posizionamento della lamiera devono essere verificati regolarmente, dato che una lamiera mal posizionata genera scarto già prima del primo taglio. L'integrazione tra i controlli di movimentazione e il controllo macchina deve essere testata periodicamente, compresi gli interblocchi che arrestano il taglio quando viene aperto un accesso. Registrare i tempi di fermo del sistema di caricamento insieme ai tempi di fermo della macchina mantiene il tagliatore laser CNC per metalli responsabile dell'utilizzo per cui è stato acquistato.
Domande frequenti
Domanda 1: Qual è l'automazione per il caricamento più economica per un tagliatore laser?
Risposta : Le tavole shuttle e i cambiapaletta garantiscono il maggiore guadagno di utilizzo per dollaro nella maggior parte dei laboratori, poiché spostano il caricamento fuori dal percorso critico senza richiedere un’integrazione approfondita nei sistemi di controllo. I sistemi a nastro trasportatore e a vuoto sono adatti alla produzione ripetitiva di dimensioni fisse, mentre le celle robotiche gestiscono lotti misti e il sorting con un investimento superiore. Il livello ottimale di automazione per un tagliatore laser CNC per metalli dipende da calcoli di utilizzo, costo del lavoro e variabilità delle sagome, non dal mercato dell’automazione.
Domanda 2: Quanto tempo macchina costa effettivamente il caricamento manuale?
Risposta ogni ciclo manuale introduce una finestra di inattività mentre il foglio completato viene scaricato e il successivo foglio vuoto viene caricato e posizionato. Nei laboratori in cui i nesting vengono completati con frequenza, queste finestre si accumulano fino a rappresentare una quota significativa del tempo disponibile; i registri di utilizzo rivelano solitamente più tempo inattivo di quanto stimato dagli operatori. L’eliminazione del caricamento dal percorso critico — mediante cambiapallet o tavole shuttle — consente comunemente di recuperare una porzione significativa della capacità turnistica su una macchina CNC per taglio laser su metalli.
Domanda 3: È realistico operare il taglio laser in modalità lights-out?
Risposta sì, purché la domanda sia stabile e il flusso di materiale sia automatizzato. Le celle di caricamento robotizzate, dotate di terminali a vuoto, prelevano i grezzi dai rastrelliere di stazionamento, mentre i nastri trasportatori di selezione rimuovono i pezzi finiti, consentendo alla macchina di funzionare in modo non presidiato durante il secondo e il terzo turno. Il successo dipende da un approvvigionamento costante di materiale, da attrezzature di movimentazione affidabili — dotate di un proprio regime di ispezione — e da una protezione completa con dispositivi di sicurezza e interblocchi nella zona di caricamento.
Domanda 4: Quali misure di sicurezza si applicano alle zone di caricamento automatizzate?
Risposta : Le zone di caricamento richiedono scanner di area, tende luminose o pannelli di accesso interbloccati che impediscono il movimento della macchina in presenza di personale; inoltre, il sistema di controllo deve mantenere il tagliatore laser CNC per metalli in uno stato sicuro ogni volta che viene aperto l’accesso. Le attrezzature di sollevamento a vuoto devono essere ispezionate secondo un programma prestabilito, poiché un guasto del vuoto durante il trasferimento potrebbe far cadere lastre pesanti. ANSI Z136.1 e ISO 11553-1 forniscono il quadro di riferimento, e l’installazione deve essere convalidata come sistema completo.
Indice dei Contenuti
- Caso / Scenario industriale reale
- Analisi dei rischi e delle modalità di guasto
- Principi Tecnici e Conformità alle Norme
- Guida pratica per acquirenti e manutenzione
-
Domande frequenti
- Domanda 1: Qual è l'automazione per il caricamento più economica per un tagliatore laser?
- Domanda 2: Quanto tempo macchina costa effettivamente il caricamento manuale?
- Domanda 3: È realistico operare il taglio laser in modalità lights-out?
- Domanda 4: Quali misure di sicurezza si applicano alle zone di caricamento automatizzate?