pourquoi le gaz compte plus que la puissance nominale
Lorsqu’une machine est achetée, tout le monde compare la puissance — 6 kW, 12 kW, 20 kW, 30 kW. Six mois plus tard, la ligne budgétaire qui coûte réellement de l’argent chaque jour concerne autre chose : le gaz d’assistance.
La raison en est simple. La puissance est un achat unique, fixé dès sa spécification. Le gaz, lui, est une dépense mensuelle liée au volume de travail. Une pièce structurelle en acier au carbone et un panneau décoratif en acier inoxydable diffèrent par le type de gaz utilisé, le débit gazeux et le procédé en aval ; l’écart de coût par pièce peut alors être multiplié par plusieurs fois.
Cette note ne reprend pas un tableau de spécifications. Elle traite de trois points : le rôle de chacun des trois gaz dans la fente de coupe, l’origine des différences observées sur la surface coupée, et la méthode pour choisir le gaz adapté au travail effectué dans votre propre atelier. À la fin, vous serez en mesure de prendre cette décision sans vous fier aux recommandations d’un fournisseur.
1. Le laser remplit deux fonctions dans la fente de coupe. Le gaz, lui, en remplit trois.
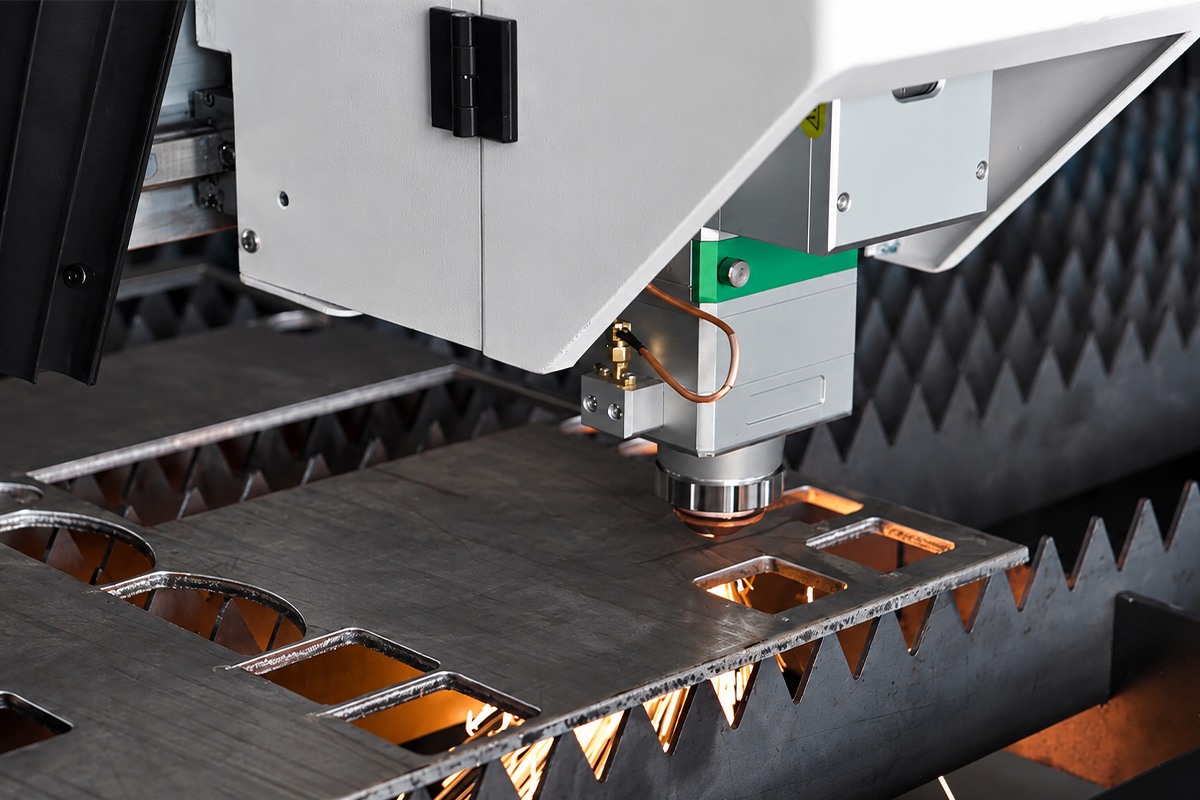
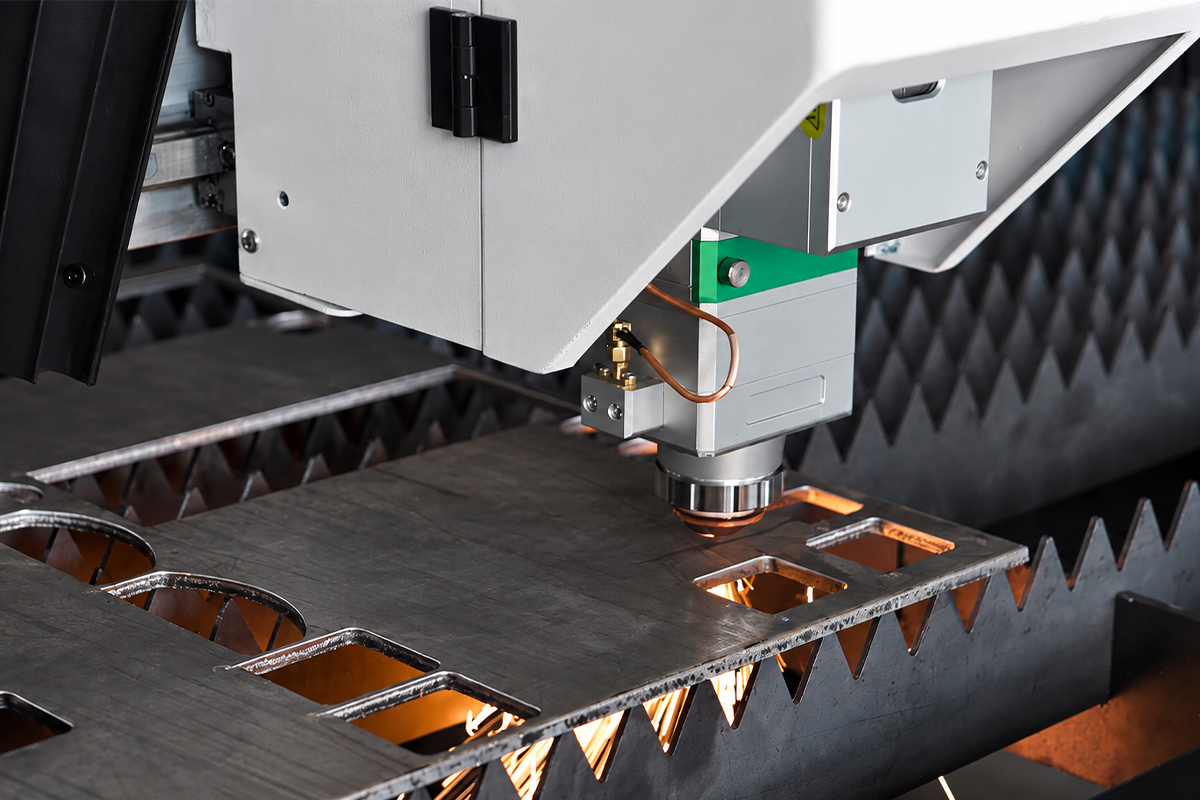
La découpe est souvent imaginée comme un faisceau qui perce l’acier. En réalité, ce faisceau remplit deux fonctions : il chauffe localement le matériau jusqu’à sa fusion ou sa vaporisation, et il maintient cet état. Ce qui ouvre la fente de coupe, c’est le gaz auxiliaire.
À l’intérieur de la fente de coupe, le gaz remplit simultanément trois fonctions.
Il évacue le matériau en fusion. Le métal fondu par le faisceau, s’il reste en place, se resolidifierait et adhérerait au bord de la coupe : c’est ce qu’on appelle la bavure. Un jet à haute vitesse éjecte le matériau en fusion par le bas de la fente de coupe, et c’est seulement alors que la coupe se forme réellement.
Il participe à une réaction chimique — ou, au contraire, n’y participe délibérément pas. C’est ici que les trois gaz se distinguent. L’oxygène réagit de façon exothermique avec le fer, et la chaleur supplémentaire ainsi dégagée permet d’approfondir et d’accélérer la coupe. L’azote est inerte : il ne participe à aucune réaction et n’évacue le matériau que par action physique. L’air comprimé contient environ un cinquième d’oxygène, ce qui le place entre ces deux extrêmes, avec une contribution exothermique modérée.
Il protège et refroidit. Un gaz inerte empêche l’oxydation de la zone coupée et évacue la chaleur excédentaire, limitant ainsi la zone affectée par la chaleur. Si la pression ou le débit est insuffisant, les deux premières fonctions se dégradent — c’est pourquoi une « pression insuffisante » se manifeste si souvent comme une « puissance insuffisante ».
Une fois ces trois fonctions bien comprises, chaque différence observée sur la surface coupée, ainsi que chaque différence de coût en aval, peut être déduite plutôt que mémorisée.
2. Trois gaz, trois surfaces coupées
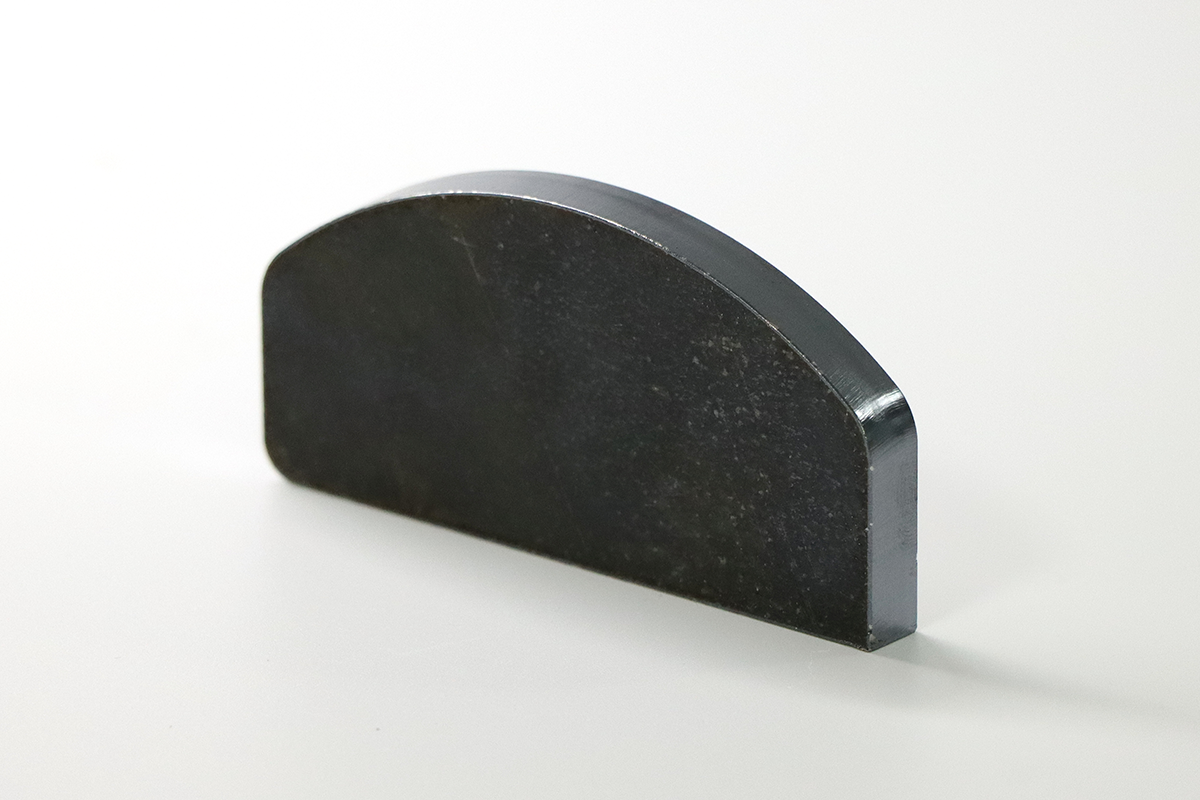
Oxygène : rapide et profond, mais le bord est oxydé. La découpe à l’oxygène repose en réalité sur l’ignition suivie d’un soutien de la combustion. À haute température, le fer réagit avec l’oxygène pour former de l’oxyde de fer et dégage une chaleur importante, qui, combinée au faisceau, permet de couper bien au-delà de ce que permettrait uniquement la fusion. L’avantage réside dans l’épaisseur des matériaux traitables et la vitesse ; c’est la méthode principale pour les aciers au carbone moyennement épais à très épais. Le prix à payer est la formation d’une couche d’oxyde sur le bord découpé — allant du gris-noir au bleu-violet — ainsi qu’une fine zone oxydée à la frontière. La résistance structurelle n’est pas affectée, mais tout ce qui suit l’est : le soudage exige une préparation préalable, la peinture nécessite le retrait de cette couche d’oxyde, faute de quoi l’adhérence échoue, et les pièces destinées à l’apparence ne passent pas l’inspection. L’oxygène possède donc un domaine clairement défini : acier au carbone, tôles moyennement épaisses à très épaisses, pièces destinées à l’usinage ou au soudage structural, là où la couleur du bord n’a aucune importance.
Azote : plus lent et plus coûteux, mais la surface est propre. L’azote ne réagit pas. La découpe dépend entièrement du faisceau qui fait fondre le matériau et du gaz qui l’évacue. En l’absence de chaleur libre provenant de l’oxydation, une épaisseur identique exige davantage de puissance et une pression plus élevée, ce qui réduit la vitesse. Ce que l’on paie, c’est la qualité de la surface : brillante, exempte d’oxydes, prête à être soudée ou polie. L’azote est utilisé pour les tôles en acier inoxydable, en aluminium et en acier galvanisé chaque fois que l’apparence ou la qualité de la soudure revêt de l’importance. L’azote coûte plus cher à deux niveaux. Le gaz est tarifé selon sa pureté, et une pureté supérieure coûte davantage ; il exige également une pression élevée, ce qui implique une consommation accrue. C’est pourquoi les ateliers qui découpent principalement de l’acier au carbone dépensent parfois inutilement de l’argent en adoptant une habitude de gaz destinée à l’acier inoxydable.
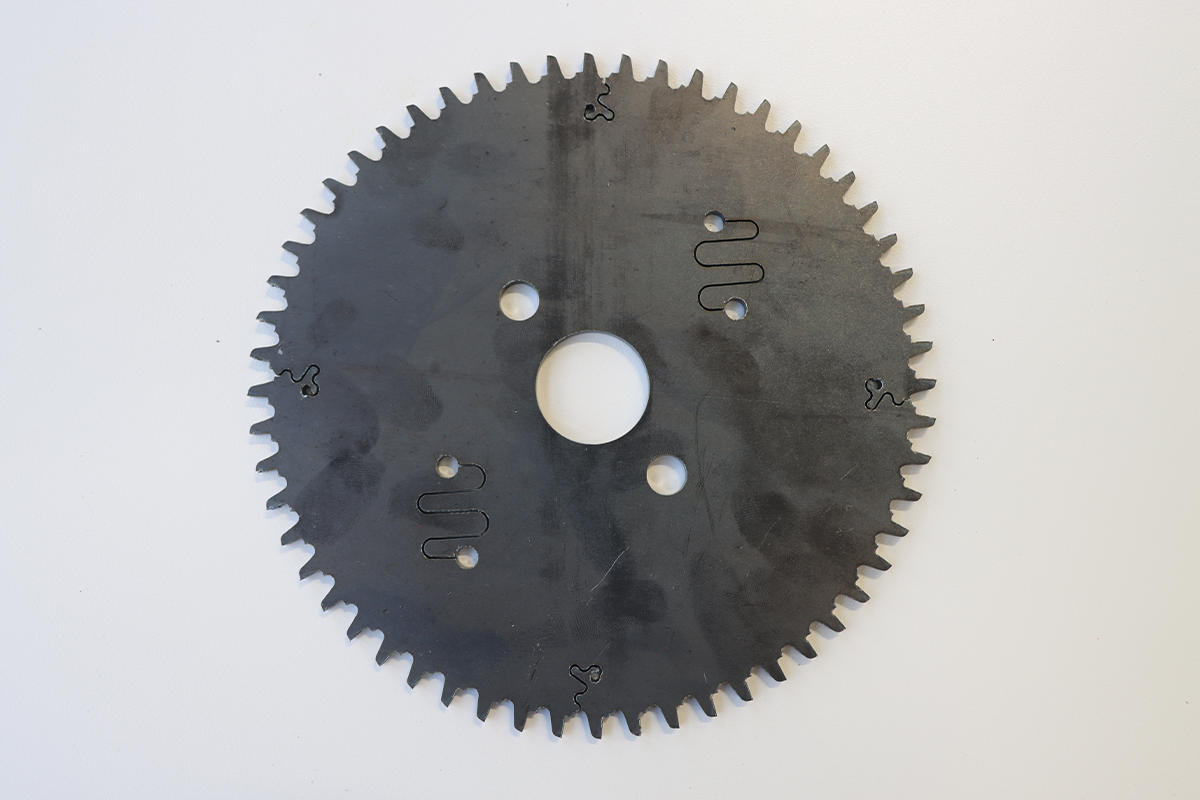
Air comprimé : intermédiaire et le moins coûteux. L’air contient de l’oxygène, ce qui procure une légère contribution exothermique — plus rapide et moins coûteux que l’azote. Le bord présente une teinte jaune pâle ou grise, nettement plus claire que le gris-noir de l’oxygène. Son domaine d’application est tout aussi clair : les pièces destinées à être peintes ou revêtues, les éléments structurels, ainsi que tout ce pour quoi la couleur du bord n’est pas inspectée. Les tôles en acier au carbone, fines à moyennes, sont découpées rapidement et économiquement à l’air. L’acier inoxydable peut également être découpé à l’air, mais la face n’est pas brillante — là où un client exige l’absence de décoloration à côté d’une soudure, l’azote redevient indispensable. Un fait est régulièrement négligé : dans la plupart des ateliers, seule une partie du travail nécessite réellement de l’azote. Les supports, les cadres, les bâti de machines et les tôles destinées à la peinture n’ont jamais eu besoin d’un bord brillant. Séparer ce type de travail de la facture liée à l’azote constitue la mesure la plus rapide pour réduire le coût unitaire par pièce.
3. D’où proviennent réellement les différences de surface de coupe
Avant d’accuser la machine, déterminez si le gaz est en cause. Quatre caractéristiques indiquent des causes différentes.
Couleur d’oxydation. Du jaune, du bleu ou du noir sur le bord signifie que de l’oxygène était impliqué. L’oxygène est le plus présent, l’air vient ensuite, et l’azote est presque absent. Si une découpe qui devrait être brillante apparaît jaune, vérifiez d’abord la pureté du gaz, puis si la ligne aspire de l’air.
Laitance. Une laitance molle s’essuie à la main et indique généralement une pression trop faible ou une position focale trop élevée. Une laitance dure, fortement adhérente, révèle un désaccord entre le type de gaz et la puissance. Lorsque la laitance augmente soudainement avec le même gaz, lisez la jauge de pression, puis inspectez la lentille.
Rectitude et stries. Une face inclinée ou des stries régulières signifient généralement que la position focale et la vitesse ne sont pas adaptées l’une à l’autre. Un léger décalage focal modifie la répartition de l’énergie à travers l’épaisseur, et les tôles minces découpées à grande vitesse constituent le cas le plus sensible.
Pénétration incomplète. Faire la distinction entre « la pièce entière ne sera pas découpée » et « une section ne sera pas découpée ». La première situation relève des paramètres ou de la puissance. La seconde, sur une position en déplacement continu, est généralement due à des fluctuations de pression — et disparaît lorsque la source de gaz est modifiée.
L’intérêt de cette séquence réside dans sa capacité à distinguer « la machine est défectueuse » de « le gaz est défectueux ». Lorsque ces deux causes ne sont pas distinguées, la réaction habituelle consiste à faire appel au fabricant, tandis que la véritable cause demeure dans l’alimentation en gaz.
4. Choix du gaz selon la pièce : quatre questions
Aucun tableau requis. Poser les quatre questions dans l’ordre indiqué, et la réponse apparaît naturellement.
Où la pièce sera-t-elle utilisée ensuite ? Directement en soudage, en polissage ou dans un produit destiné à l’apparence : la surface doit être propre, donc utiliser de l’azote. Pour la peinture, le revêtement ou les structures internes : l’air suffit. Pour l’usinage, les pièces porteuses ou les applications où l’apparence n’a pas d’importance : l’oxygène, pour plus de profondeur et de vitesse.
Quel matériau, quelle épaisseur ? L’acier au carbone épais appartient à l’oxygène ; la tôle mince est plus rapide et moins chère avec de l’air. L’acier inoxydable, l’aluminium et le zinc nécessitent principalement de l’azote, bien que l’air soit acceptable pour les travaux non esthétiques.
Combien d’heures par jour et quelle taille de lot ? Cela détermine la forme de l’approvisionnement, pas le type de gaz. De longues heures de fonctionnement et une demande continue rendent rentable un approvisionnement sur site ; un usage occasionnel rend l’achat de gaz la solution la plus simple.
Que permet le site ? Un espace suffisant pour une salle de compresseurs, une tolérance au bruit et à l’évacuation de chaleur : alors l’approvisionnement sur site est possible. Un espace au sol restreint et des limites strictes de bruit imposent l’achat de gaz.
L’ordre des étapes compte. D’abord le procédé, ensuite l’approvisionnement. Inverser cet ordre — acheter un compresseur puis chercher des travaux pouvant fonctionner à l’air — conduit généralement à un équipement mal dimensionné ou jamais utilisé.
5. Le coût comporte quatre composantes, pas une seule
L’erreur la plus fréquente dans le calcul du coût des gaz consiste à comparer uniquement le prix d’une bouteille ou d’un kilowattheure. Le coût réel par pièce résulte de la somme de quatre éléments.
Le gaz lui-même. Consommation par pièce multipliée par le prix unitaire. Le poste le plus visible, et le plus souvent confondu avec l’ensemble.
Électricité. Une alimentation sur site fournit l’énergie du compresseur ; le gaz acheté fournit tout de même l’énergie de découpe, simplement facturée ailleurs.
Traitement en aval. Le poste le plus fréquemment omis. Un bord découpé à l’oxygène doit être meulé ou passivé avant peinture ; une face découpée à l’azote évite cette étape ; l’air se situe entre les deux, selon la spécification de revêtement. La main-d’œuvre de meulage, les produits chimiques de passivation et le traitement des eaux usées représentent un coût réel. De nombreux ateliers constatent, une fois le total calculé, que les économies de gaz ne compensent pas les heures de meulage.
Chutes et reprises. Le coût le plus élevé, et jamais inscrit dans la comptabilité. Il reflète directement la stabilité de l’alimentation : une seule variation de pression peut rendre une tôle entière impropres à l’usage.
Quatre lignes supplémentaires donnent un chiffre utile pour la comparaison. Ne comparez que la première ligne, sinon la conclusion s’inverse souvent.
6. Pour découper à l’air, vous avez besoin d’une alimentation en air complète
Une fois l’air choisi, la prochaine étape habituelle consiste à utiliser la ligne d’air de l’atelier. C’est là que commencent généralement les problèmes, car l’air de coupe et l’air pneumatique général ne sont pas de la même qualité.
La pression constitue le premier obstacle. Une ligne d’air standard d’atelier fonctionne généralement autour de 0,8 MPa, tandis que l’air de coupe nécessite souvent une pression plus élevée ; le cas le plus exigeant est la découpe de tôles minces à grande vitesse. Une pression insuffisante ne se manifeste que rarement par un « échec de coupe » ; elle se traduit plutôt par une « impossibilité d’augmenter la vitesse ». L’opérateur réduit alors la vitesse d’avance, et la capacité diminue discrètement.
La propreté constitue le deuxième facteur critique. L’eau, l’huile et la poussière atteignant la buse et la lentille dégradent d’abord leur surface, puis détruisent la lentille. Cette dernière est la pièce consommable la plus coûteuse de l’ensemble, et un jeu de filtration adéquat permet généralement d’économiser davantage que la différence de coût entre les gaz.
Ainsi, l’alimentation doit être configurée comme un système, et non pas comme un compresseur avec un flexible raccordé. Une chaîne complète comporte quatre étapes : le compresseur pour la pression, le réservoir pour absorber les pics de demande instantanée, le sécheur pour éliminer l’eau, la filtration multicouche pour l’huile et la poussière, puis la machine. Omettre une seule étape fait revenir les économies réalisées sur l’air comprimé sous forme de lentilles défectueuses et d’arrêts non planifiés.
Quatre paramètres déterminent le choix : le débit, calculé à partir du cas le plus exigeant avec une marge de sécurité ; la classe de pression, définie par la demande la plus élevée — et non par la moyenne ; le point de rosée sous pression, fixé par la température ambiante et la longueur de la canalisation, ce qui détermine si de l’eau se condensera dans la tuyauterie ; la teneur en huile, fixée par le coût d’une lentille — et donc par la pertinence ou non d’un compresseur sans huile.
Un autre indicateur mérite davantage d’attention que la puissance nominale indiquée sur la plaque signalétique : la puissance spécifique, soit la consommation électrique par unité d’air produite. Deux compresseurs de même puissance nominale peuvent présenter des écarts suffisamment importants en matière de puissance spécifique pour générer des différences notables entre leurs factures annuelles d’électricité.
7. Mise en œuvre : mesurer d’abord, installer ensuite
De la décision à la production, il y a quatre étapes, et un ordre incorrect implique de tout reconstruire.
Étape un : analyser la demande. Pas la consommation maximale, mais la façon dont la consommation évolue au cours d’une journée. La découpe à l’air comprimé est intermittente — débit élevé au perçage, presque nul pendant les déplacements rapides. Dimensionner pour la moyenne entraîne à une chute de pression au perçage ; dimensionner pour le pic fait fonctionner l’unité en charge partielle toute la journée, ce qui coûte de l’énergie non utilisée.
Étape deux : stabiliser la pression et la propreté. Pression définie par la tôle la plus fine dans sa condition la plus rapide ; étages de filtration choisis en fonction du prix d’une lentille. Seulement alors un modèle de compresseur prend un sens.
Étape trois : déterminer l’emplacement et les équipements auxiliaires. Compresseur, réservoir, sécheur et filtres forment un ensemble unique nécessitant un mur continu, une ventilation, une évacuation des condensats et un espace d’entretien. Résoudre cela avant les travaux de construction ; après coup, cela devient coûteux.
Étape quatre : enregistrer les relevés lors de l’acceptation. Maintien de la pression sur la ligne, pression à l’entrée de la machine, point de rosée de la pression et cycle de découpe continu — un relevé pour chaque paramètre. Lorsque des problèmes de pression surviennent ultérieurement, ces relevés permettent de distinguer une dérive de la machine d’une modification de l’alimentation.
8. Cinq idées reçues courantes
« S’il y a de l’air, cela coupera. » La pression n’est que la première condition. Le point de rosée et la teneur en huile déterminent la durée pendant laquelle la coupe reste efficace, non pas si la coupe s’effectue ou non.
« Un compresseur plus gros est plus sûr. » Un compresseur surdimensionné fonctionne à vide et consomme de l’énergie toute la journée ; un compresseur sous-dimensionné voit sa pression chuter dès que vous augmentez la vitesse. Le dimensionnement suit la courbe de demande, et non une simple directive visant à choisir un modèle plus grand.
« Omettre le réservoir tampon. » Le réservoir tampon gère le débit instantané, pas le volume total. Si vous l’omettez, la chute de pression au perçage et pendant l’accélération persiste indéfiniment.
« Changer de gaz ne nécessite aucun nouveau paramètre. » Pression, focalisation et vitesse diffèrent totalement selon les trois gaz. Réutiliser un même programme pour plusieurs gaz constitue la cause la plus fréquente de dégradation de la surface après un changement de gaz.
« Sans huile est inutile si vous filtrez. » La filtration élimine l’huile, à condition de remplacer les filtres dans les délais prescrits. En général, la panne ne provient pas du mauvais modèle, mais des filtres laissés en service au-delà de leur intervalle.
9. En trois phrases
Le gaz détermine la qualité de la face de coupe, la puissance détermine l’épaisseur pouvant être découpée, et le procédé en aval détermine le coût. Ces trois facteurs sont constamment abordés comme un seul et même sujet, ce qui explique pourquoi les devis comparatifs sont rares.
Le procédé d’abord, l’approvisionnement ensuite. Inversez cet ordre, et l’équipement est acheté sans pour autant convenir au travail à accomplir.
La plupart des pièces n’ont pas besoin de la meilleure face possible — seulement d’une face adéquate. Identifiez les travaux qui nécessitent réellement de l’azote, confiez les autres à l’air comprimé, et le coût par pièce diminue.
À propos de Tianchen Laser
Jinan Tianchen Laser Technology Co., Ltd. fabrique des machines de découpe laser à fibre, des machines de soudage laser et des équipements combinés de découpe de tôles et de tubes destinés aux secteurs automobile, naval, des structures métalliques, des machines de construction, des équipements de cuisine et de la tôle. L’entreprise fournit des échantillons de découpe d’essai ainsi que des paramètres de découpe adaptés au matériau et à l’épaisseur spécifiques du client, et propose un soutien pour le choix et la mise en service des systèmes d’alimentation en air compatibles.
Pour une évaluation adaptée à votre propre gamme de matériaux et d’épaisseurs, envoyez-nous les matériaux que vous découpez le plus fréquemment, la plage d’épaisseurs concernée et le nombre d’heures d’utilisation quotidienne de la machine ; nous vous transmettrons alors une configuration accompagnée d’une estimation du coût par pièce.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN