por qué el gas importa más que la potencia nominal
Cuando se adquiere una máquina, todos comparan la potencia: 6 kW, 12 kW, 20 kW, 30 kW. A los seis meses, el concepto que realmente genera un costo diario es otro: el gas de asistencia.
La razón es sencilla. La potencia es una compra única, fijada en el momento en que se especifica. El gas, en cambio, es un gasto mensual que sigue la carga de trabajo. Una pieza estructural de acero al carbono y un panel decorativo de acero inoxidable difieren en tipo de gas, volumen de gas y proceso posterior, y la diferencia de costo por pieza puede ser varias veces mayor.
Esta nota no recorre una tabla de especificaciones. Aborda tres aspectos: qué hace cada uno de los tres gases dentro de la ranura de corte, de dónde provienen las diferencias en la superficie cortada y cómo elegir el gas adecuado según el trabajo que se realiza en su propia planta. Al finalizar, usted podrá tomar la decisión sin depender de la recomendación de un proveedor.
1. El láser realiza dos funciones dentro de la ranura de corte. El gas, tres.
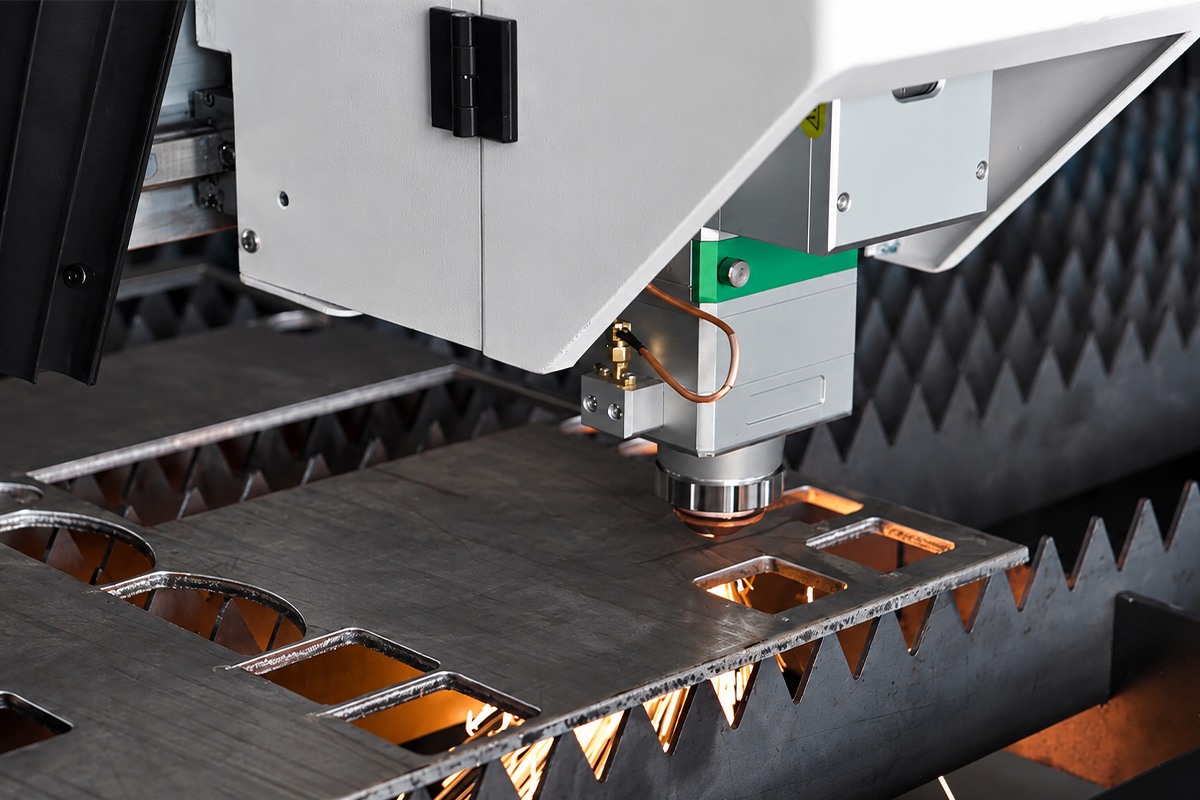
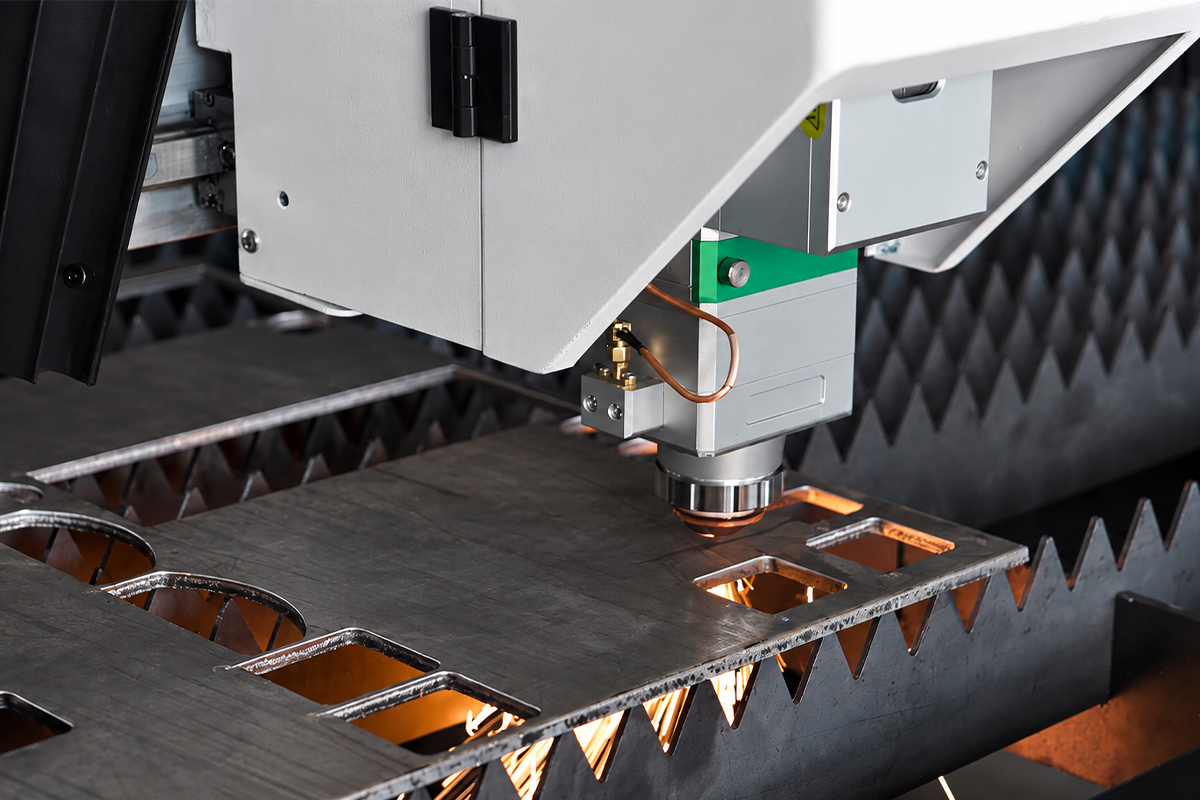
A menudo se imagina que el corte consiste en que el haz atraviesa el acero quemándolo. En realidad, el haz desempeña dos funciones: calienta localmente el material hasta su fusión o vaporización, y mantiene ese estado. Lo que abre la ranura de corte es el gas auxiliar.
Dentro de la ranura de corte, el gas cumple tres funciones simultáneamente.
Elimina el material fundido. El metal fundido por el haz, si se deja en su lugar, volvería a solidificarse y adherirse al borde del corte. Eso es escoria. Una corriente de alta velocidad expulsa el material fundido por la parte inferior de la ranura de corte, y solo entonces se forma un corte.
Participa en una reacción química, o deliberadamente no participa. Aquí es donde los tres gases se diferencian. El oxígeno reacciona exotérmicamente con el hierro, y el calor adicional ayuda a cortar más profundamente y con mayor rapidez. El nitrógeno es inerte: no participa en ninguna reacción y solo elimina el material físicamente. El aire comprimido contiene aproximadamente un quinto de oxígeno, lo que lo sitúa entre ambos, con una ligera contribución exotérmica.
Protege y enfría. Un gas inerte evita la oxidación de la ranura de corte y transporta el exceso de calor, limitando así la zona afectada por el calor. Si la presión o el caudal son insuficientes, las dos primeras funciones se ven comprometidas; por eso, una presión insuficiente suele manifestarse frecuentemente como potencia insuficiente.
Una vez que esas tres funciones quedan claras, cada diferencia en el acabado del corte y en los costos posteriores puede deducirse, en lugar de memorizarse.
2. Tres gases, tres acabados de corte
Oxígeno: rápido y profundo, pero el borde queda oxidado. El corte con oxígeno es, en realidad, ignición más soporte de la combustión. A temperatura elevada, el hierro reacciona con el oxígeno para formar óxido de hierro y libera una cantidad considerable de calor, que se combina con el haz para cortar mucho más allá de lo que permitiría únicamente la fusión. La ventaja radica en el espesor y la velocidad; este es el método principal para acero al carbono de grosor medio y grueso. El inconveniente es una capa de óxido en el borde cortado —de color gris-negro a azul-violeta— además de una delgada zona oxidada en el límite. La resistencia estructural no se ve afectada, pero todo lo posterior sí: la soldadura requiere preparación previa, la pintura exige eliminar esta costra o fallará la adherencia, y las piezas destinadas a acabados estéticos no superan la inspección. Por tanto, el oxígeno tiene un ámbito claro: acero al carbono, chapas de grosor medio a grueso, piezas destinadas a mecanizado o soldadura estructural, donde el color del borde carece de importancia.
Nitrógeno: más lento y más caro, pero el corte queda limpio. El nitrógeno no reacciona. El corte depende totalmente del haz que funde el material y del gas que lo expulsa. Sin el calor libre de la oxidación, para el mismo espesor se requiere más potencia y mayor presión, y la velocidad es menor. Lo que el dinero compra es la calidad de la superficie: brillante, libre de óxidos y lista para soldar o pulir. El acero inoxidable, el aluminio y la chapa galvanizada usan nitrógeno siempre que importen la apariencia o la calidad de la soldadura. El nitrógeno resulta más costoso en dos aspectos. El gas se cotiza según su pureza, y una pureza mayor implica un precio mayor; además exige alta presión, lo que significa un mayor consumo. Por eso, los talleres que cortan principalmente acero al carbono a veces gastan dinero innecesariamente manteniendo un hábito de gas propio del acero inoxidable.
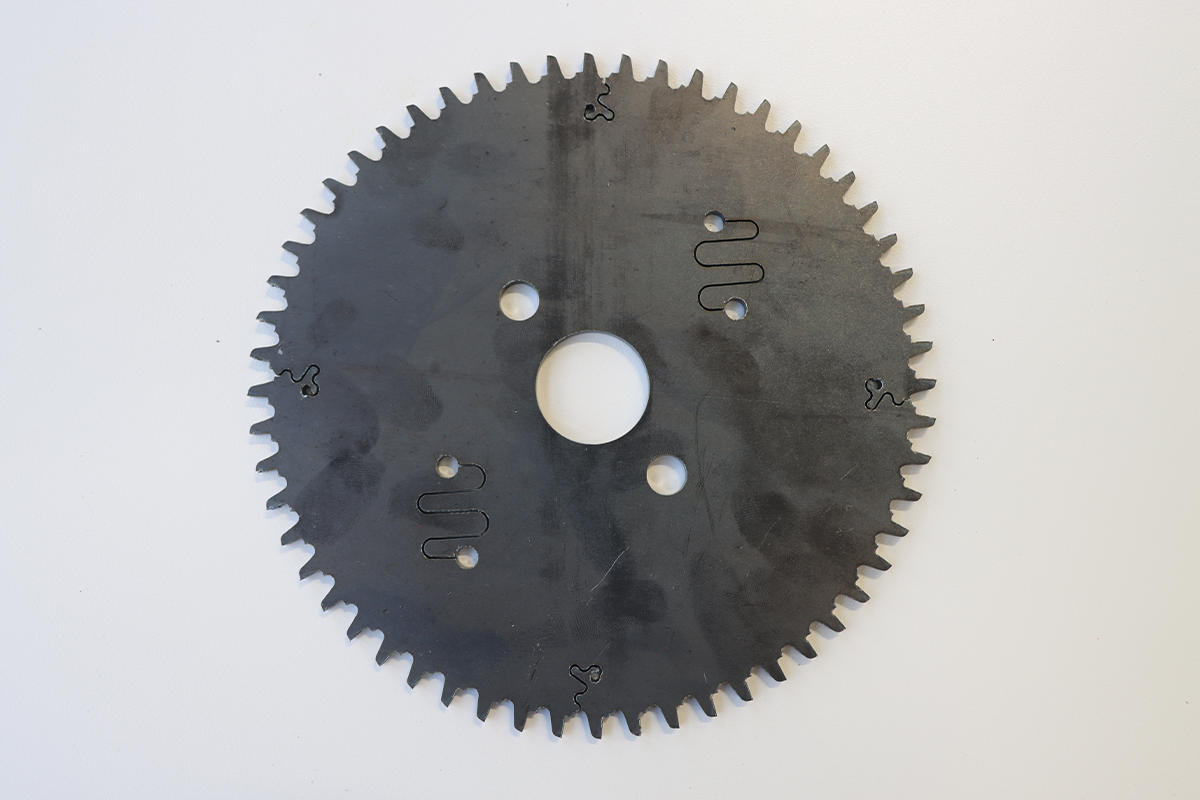
Aire comprimido: intermedio y el más económico. El aire contiene oxígeno, por lo que hay una ligera contribución exotérmica —más rápido y más económico que el nitrógeno. El borde presenta un ligero tono amarillento o grisáceo, mucho más claro que el gris-negro del oxígeno. Su ámbito de aplicación es igualmente claro: trabajos que se pintarán o recubrirán, piezas estructurales y cualquier componente en el que no se inspeccione el color del borde. Los aceros al carbono de espesor fino a medio se cortan con rapidez y economía mediante aire. También se puede cortar acero inoxidable con aire, pero la superficie no queda brillante; cuando el cliente exige ausencia de descoloración junto a la soldadura, vuelve a requerirse nitrógeno. Un hecho que habitualmente se pasa por alto: en la mayoría de los talleres, solo una parte del trabajo requiere genuinamente nitrógeno. Soportes, bastidores, bases de máquinas y chapa metálica destinada a pintura nunca necesitaron un borde brillante. Separar ese trabajo de la factura de nitrógeno es el paso individual más rápido para reducir el costo por pieza.
3. De dónde provienen realmente las diferencias en la superficie de corte
Antes de culpar a la máquina, determine si el gas es el responsable. Cuatro características indican causas distintas.
Color de oxidación. Amarillo, azul o negro en el borde significa que intervino oxígeno. El oxígeno es el más abundante, luego el aire y casi nada de nitrógeno. Si un corte que debería salir brillante sale amarillento, primero verifique la pureza del gas y luego si la tubería está aspirando aire.
Escoria. La escoria blanda se elimina fácilmente a mano y normalmente indica presión baja o una posición focal demasiado alta. La escoria dura, adherida, indica una incompatibilidad entre el tipo de gas y la potencia. Cuando la escoria aumenta repentinamente con el mismo gas, lea el manómetro y luego inspeccione la lente.
Perpendicularidad y estrías. Una cara inclinada o estrías regulares suelen significar que la posición focal y la velocidad no están sincronizadas. Un pequeño desplazamiento focal modifica cómo se distribuye la energía a través del espesor, y las chapas finas a alta velocidad son el caso más sensible.
Penetración incompleta. Distinga «la pieza completa no cortará» de «una sección no cortará». La primera corresponde a parámetros o potencia. La segunda, en una posición que sigue moviéndose, suele deberse a fluctuaciones de presión —y desaparece al cambiar la fuente de gas.
El valor de esta secuencia radica en separar «la máquina está fallando» de «el gas está fallando». Cuando ambas no se separan, la respuesta habitual es llamar al fabricante, mientras que la causa real reside en el suministro de gas.
4. Selección según la pieza: cuatro preguntas
No se necesita tabla. Formule las cuatro preguntas en orden y la respuesta surgirá por sí sola.
¿Dónde va la pieza a continuación? Directamente a soldadura, a pulido o a un producto de acabado visual: la superficie debe estar limpia, así que use nitrógeno. Pintura, recubrimiento o estructura interna: con aire basta. Mecanizado, soporte de carga o acabado visual irrelevante: use oxígeno, para mayor profundidad y velocidad.
¿Qué material y qué grosor? El acero al carbono grueso pertenece al oxígeno; la chapa fina es más rápida y económica con aire. El acero inoxidable, el aluminio y el acero galvanizado requieren nitrógeno, aunque el aire es aceptable para trabajos sin requisitos estéticos.
¿Cuántas horas al día y qué tamaño de lote? Esto determina la forma del suministro, no el tipo de gas. Horas prolongadas y demanda continua hacen que un suministro en sitio sea rentable; trabajos ocasionales hacen que el gas comprado sea la solución más sencilla.
¿Qué permite el emplazamiento? Si hay espacio para una sala de compresores, tolerancia al ruido y a la disipación de calor, funciona un suministro en sitio. Si el espacio en planta es reducido y los límites de ruido son estrictos, se requiere gas comprado.
El orden importa. Primero el proceso, luego el suministro. Invertirlo —comprar un compresor primero y después buscar trabajos que puedan funcionar con aire— suele dar como resultado una unidad mal dimensionada o nunca utilizada.
5. El costo tiene cuatro componentes, no uno solo
El error más común en el cálculo del costo del gas consiste en comparar únicamente el precio de un cilindro o de un kilovatio-hora. El costo real por pieza es la suma de cuatro elementos.
El propio gas. Consumo por pieza multiplicado por el precio unitario. El más visible y, con mayor frecuencia, confundido con el total.
Electricidad. Un suministro in situ implica potencia para el compresor; el gas adquirido externamente sigue implicando potencia de corte, aunque se contabilice en otro lugar.
Procesamiento posterior. El que con mayor frecuencia se omite. Un borde cortado con oxígeno requiere esmerilado o pasivación antes de la pintura; una superficie cortada con nitrógeno evita ese paso; el aire queda en una posición intermedia, según la especificación del recubrimiento. La mano de obra para esmerilado, los productos químicos para pasivación y el tratamiento de aguas residuales representan costos reales. Muchos talleres descubren, al hacer la suma total, que los ahorros en gas no compensan las horas de esmerilado.
Desperdicio y retrabajo. El costo más elevado y nunca registrado en los libros contables. Está directamente vinculado a la estabilidad del suministro: una sola fluctuación de presión puede arruinar una chapa completa.
Cuatro líneas adicionales aportan un valor comparativo. Compare únicamente la primera línea y, con frecuencia, la conclusión se invierte.
6. Para cortar con aire, se necesita un suministro completo de aire
Tras haber optado por el aire, el siguiente paso habitual es acceder a la línea de taller. Allí es donde comienzan la mayoría de los problemas, porque el aire para corte y el aire neumático general no son del mismo grado.
La presión es el primer obstáculo. Una línea general de taller opera alrededor de 0,8 MPa, mientras que el aire para corte suele requerir más presión, siendo el corte de chapa fina a alta velocidad el caso más exigente. Una presión insuficiente rara vez se manifiesta como «no corta»; más bien aparece como «no acelera». El operador reduce la velocidad de avance y, sin darse cuenta, la capacidad desaparece.
La limpieza es el segundo factor. El agua, el aceite y el polvo que llegan a la boquilla y a la lente primero deterioran su superficie y luego destruyen la lente. Esta última es el consumible más costoso de toda la cadena, y un conjunto adecuado de filtros normalmente ahorra más que la diferencia en el costo del gas.
Por lo tanto, el suministro debe configurarse como un sistema, no como un compresor con una manguera conectada. Una cadena completa tiene cuatro etapas: compresor para generar presión, depósito acumulador para absorber la demanda instantánea, secador para eliminar el agua, filtración multicapa para aceite y polvo, y finalmente la máquina. Si se omite cualquier etapa, los ahorros en costos de gas se transforman en lentes defectuosas y tiempos de inactividad.
Cuatro cifras determinan la selección: caudal, calculado a partir del caso más exigente con margen de seguridad; clase de presión, definida por el requisito más alto, no por el promedio; punto de rocío a presión, determinado por la temperatura ambiente y la longitud de la tubería, lo que define si se forma agua en la tubería; y contenido de aceite, definido por el costo de una lente —y, por ende, si resulta justificable usar un compresor sin aceite.
Existe otra métrica que merece mayor atención que la potencia nominal indicada en la placa: la potencia específica, es decir, la electricidad consumida por unidad de aire producido. Dos equipos de igual potencia nominal pueden diferir lo suficiente en su potencia específica como para presentar facturas anuales de electricidad muy distintas.
7. Instalación: primero medir, luego instalar
Desde la decisión hasta la producción hay cuatro pasos, y el orden incorrecto implica reconstruir todo.
Paso uno: analizar la demanda. No el consumo máximo, sino cómo varía el consumo a lo largo del día. Cortar aire es intermitente: caudal elevado en la perforación, casi nulo durante los desplazamientos rápidos. Dimensionar según el promedio provoca caídas de presión en la perforación; dimensionar según el pico hace que la unidad pase el día descargada, pagando energía que no entrega.
Paso dos: fijar la presión y la limpieza. La presión, según la lámina más delgada en su condición más rápida; los niveles de filtración, según el costo de una lente. Solo entonces tiene sentido un modelo de compresor.
Paso tres: fijar la ubicación y los equipos auxiliares. El compresor, el depósito acumulador, el secador y los filtros forman un grupo único que requiere una pared continua, ventilación, una ruta de drenaje y espacio para mantenimiento. Resuelva esto antes de comenzar las obras de construcción; después resulta costoso.
Paso cuatro: registrar las lecturas en la aceptación. Mantenimiento de la presión de la línea, presión en la entrada de la máquina, punto de rocío de la presión y una pasada de corte continua: una lectura para cada parámetro. Cuando surjan problemas de presión más adelante, esas lecturas permiten distinguir entre una deriva de la máquina y un cambio en el suministro.
8. Cinco conceptos erróneos frecuentes
«Si hay aire, cortará». La presión es solo la primera barrera. El punto de rocío y el contenido de aceite determinan cuánto tiempo seguirá cortando, no si corta o no.
«Un compresor más grande es más seguro». Un compresor sobredimensionado funciona descargado y consume energía durante todo el día; uno subdimensionado pierde presión en cuanto se incrementa la velocidad. El dimensionamiento sigue la curva de demanda, no una indicación genérica de aumentar el tamaño.
«Omita el depósito acumulador». El depósito acumulador gestiona el caudal instantáneo, no el volumen total. Si se omite, la caída de presión al perforar y durante la aceleración nunca desaparecerá.
«Cambiar el gas no requiere nuevos parámetros». La presión, el enfoque y la velocidad difieren completamente entre los tres gases. Reutilizar un mismo programa para distintos gases es la causa más frecuente de degradación de la superficie tras el cambio.
«Sin aceite es innecesario si se filtra.» La filtración elimina el aceite, siempre que los filtros se sustituyan a tiempo. El fallo habitual no es elegir un modelo equivocado, sino dejar los filtros más allá de su intervalo recomendado.
9. En tres oraciones
El gas determina la calidad del corte, la potencia determina el espesor y el proceso posterior determina el costo. Estos tres factores se discuten constantemente como si fueran una sola cosa, razón por la cual las cotizaciones rara vez son comparables.
Primero el proceso, luego el suministro. Invertir este orden hace que se compre equipo que, aun así, no se adapta al trabajo.
La mayoría de las piezas no necesitan la mejor cara posible, solo una adecuada. Identifique el trabajo que realmente requiere nitrógeno, asigne el resto al aire y el costo por pieza disminuirá.
Acerca de Tianchen Laser
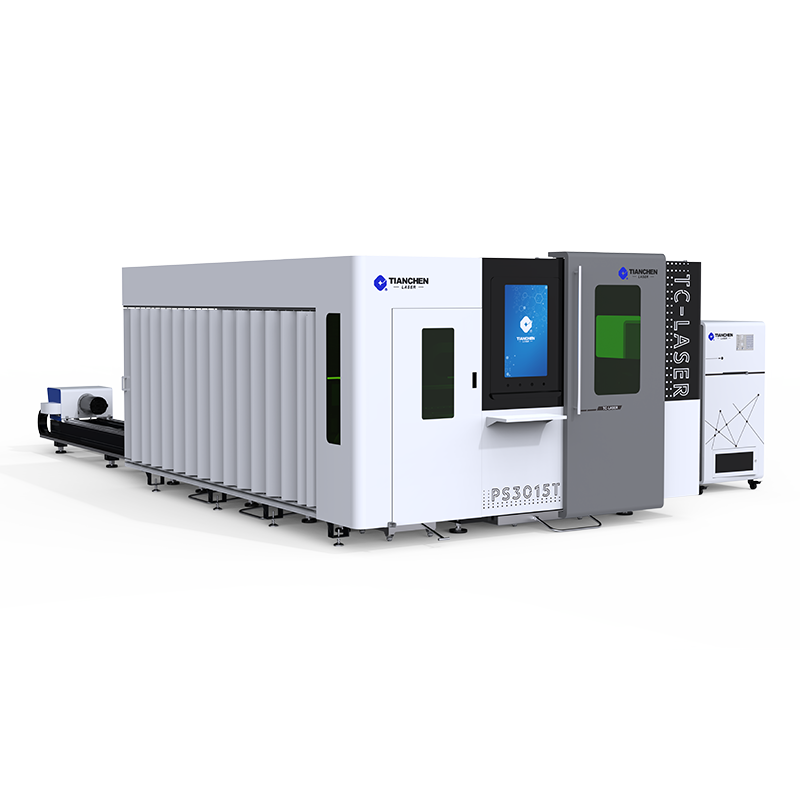
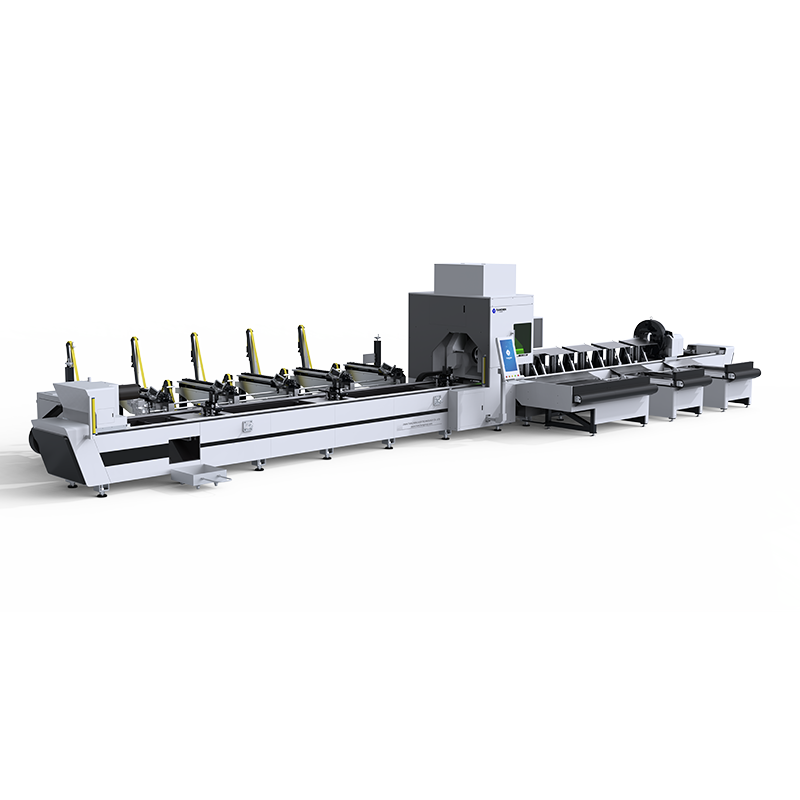
Jinan Tianchen Laser Technology Co., Ltd. fabrica máquinas de corte por láser de fibra, máquinas de soldadura por láser y equipos combinados de corte de chapa y tubo para las industrias automotriz, naval, de estructuras de acero, de maquinaria de construcción, de equipamiento de cocinas y de chapa metálica. La empresa suministra muestras de corte de prueba y parámetros de corte adaptados al material y espesor del cliente, y ofrece soporte para la selección y puesta en marcha de sistemas de suministro de aire compatibles.
Para una evaluación basada en su propio rango de materiales y espesores, envíenos los materiales que más corta, el rango de espesores y las horas diarias de funcionamiento de la máquina; le enviaremos una configuración con una estimación del costo por pieza.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN