warum das Gas wichtiger ist als die Leistungsangabe
Wenn eine Maschine gekauft wird, vergleicht jeder die Leistung – 6 kW, 12 kW, 20 kW, 30 kW. Sechs Monate später ist der Posten, der täglich Geld kostet, etwas anderes: das Hilfsgas.
Der Grund ist einfach. Die Leistung ist eine Einmalinvestition, festgelegt zum Zeitpunkt der Spezifikation. Das Gas ist eine monatliche Ausgabe, die der Arbeit folgt. Ein Bauteil aus Kohlenstoffstahl und eine dekorative Edelstahlplatte unterscheiden sich hinsichtlich Gasart, Gasvolumen und nachgeschalteter Prozesse; die Kosten pro Teil können sich dabei um ein Vielfaches unterscheiden.
Diese Notiz enthält keine Spezifikationstabelle. Sie behandelt drei Themen: was jedes der drei Gase innerhalb des Schnittspalts bewirkt, woraus sich die Unterschiede an der Schnittfläche ergeben und wie man die Wahl am eigenen Standort anhand der jeweiligen Aufgabe trifft. Am Ende sollten Sie in der Lage sein, ohne Empfehlung eines Lieferanten zu entscheiden.
1. Der Laser bewirkt zwei Dinge im Schnittspalt. Das Gas bewirkt drei.
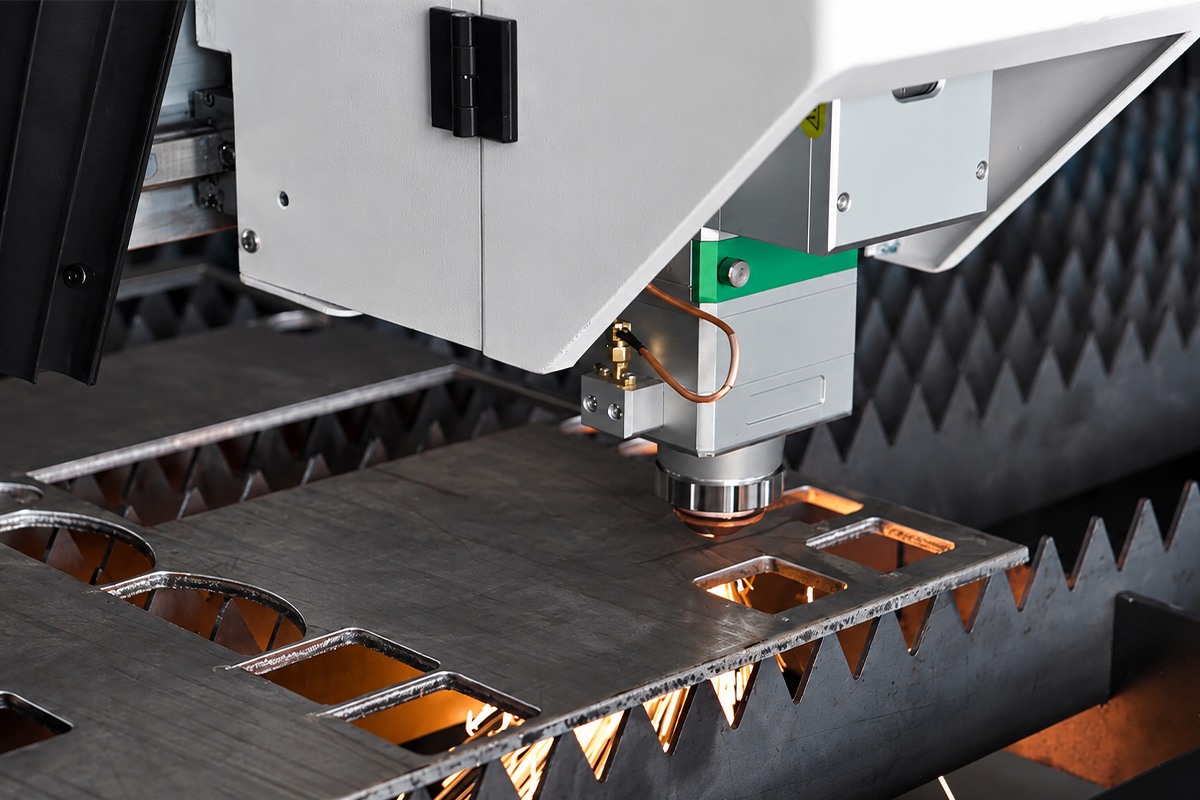
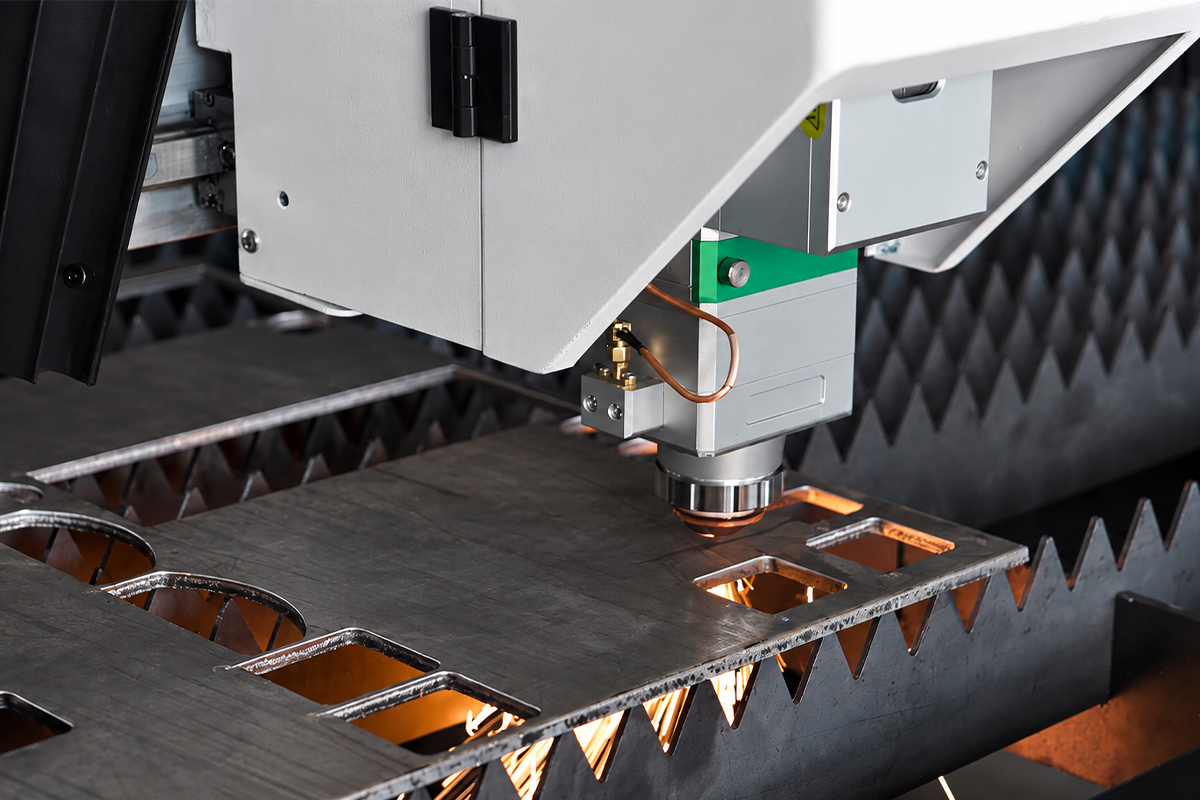
Schneiden wird oft als Strahl vorgestellt, der durch Stahl brennt. Der Strahl erfüllt tatsächlich zwei Aufgaben: Er erhitzt das Material lokal bis zum Schmelzen oder Verdampfen und hält diesen Zustand aufrecht. Was die Schnittfuge öffnet, ist das Hilfsgas.
Innerhalb der Schnittfuge erfüllt das Gas gleichzeitig drei Aufgaben.
Es entfernt das geschmolzene Material. Metall, das vom Strahl geschmolzen wurde, würde sich andernfalls an Ort und Stelle wieder verfestigen und mit der Schnittkante verbinden. Das ist Schlacke. Ein Hochgeschwindigkeitsstrom stößt das geschmolzene Material durch die Unterseite der Schnittfuge aus – erst dann entsteht ein Schnitt.
Es beteiligt sich an einer chemischen Reaktion – oder bewusst nicht. Hier unterscheiden sich die drei Gase. Sauerstoff reagiert exotherm mit Eisen; die zusätzliche Wärme ermöglicht tiefere und schnellere Schnitte. Stickstoff ist inert: Er beteiligt sich an keiner Reaktion und entfernt Material lediglich physikalisch. Druckluft enthält etwa ein Fünftel Sauerstoff und nimmt damit eine Zwischenstellung ein, mit einer geringfügigen exothermen Wirkung.
Es schützt und kühlt. Ein inertes Gas verhindert die Oxidation des Schnittspalts und leitet überschüssige Wärme ab, wodurch die wärmeeinflusste Zone begrenzt wird. Wenn der Druck oder der Durchfluss unzureichend sind, verschlechtern sich die ersten beiden Funktionen – daher zeigt sich ein „zu geringer Druck“ so oft als „zu geringe Leistung“.
Sobald diese drei Funktionen klar sind, lässt sich jede Differenz in der Schnittfläche sowie in den nachgeschalteten Kosten ableiten statt auswendig lernen.
2. Drei Gase, drei Schnittflächen
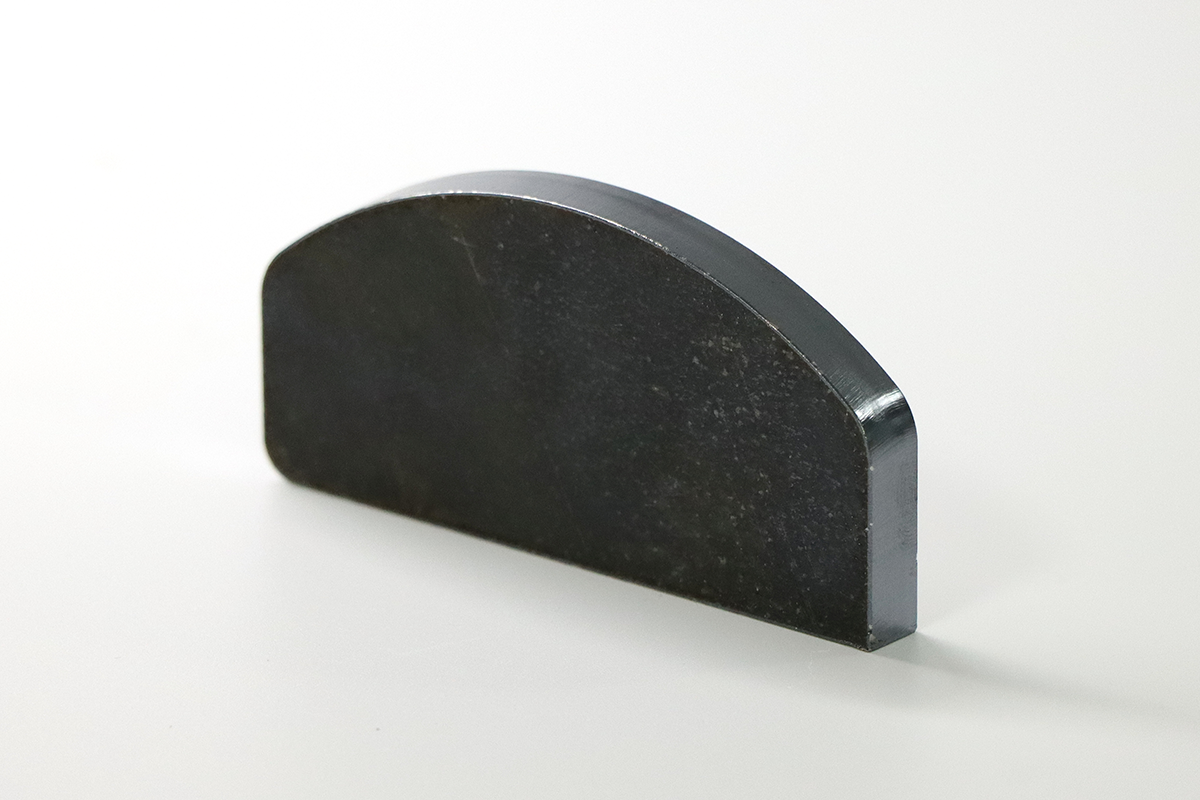
Sauerstoff: schnell und tief, doch die Schnittkante ist oxidiert. Das Sauerstoffschneiden ist im Grunde eine Zündung plus Unterstützung der Verbrennung. Bei erhöhter Temperatur reagiert Eisen mit Sauerstoff unter Bildung von Eisenoxid und setzt dabei erhebliche Wärme frei, die sich mit dem Strahl vereint, um deutlich tiefer zu schneiden, als es allein durch Schmelzen möglich wäre. Der Vorteil liegt in der Materialdicke und Geschwindigkeit; dies ist der Hauptweg für mitteldicke bis dicke Kohlenstoffstahlplatten. Der Preis dafür ist eine Oxidschicht an der Schnittkante – von grau-schwarz bis blau-violett – sowie eine dünne oxidierte Zone an der Grenzfläche. Die strukturelle Festigkeit bleibt unbeeinflusst, doch alles Folgende wird beeinträchtigt: Für das Schweißen ist eine Vorbehandlung erforderlich, für das Lackieren muss die Zunder-Schicht entfernt werden, andernfalls versagt die Haftung; zudem bestehen optische Komponenten die Prüfung nicht. Sauerstoffschneiden hat daher ein klares Einsatzgebiet: Kohlenstoffstahl, mitteldicke bis dicke Platten, Teile, die einer spanenden Bearbeitung oder strukturellen Schweissverbindung zugeführt werden, bei denen die Kantenfarbe keine Rolle spielt.
Stickstoff: langsamer und teurer, aber die Schnittfläche ist sauber. Stickstoff reagiert nicht. Das Schneiden beruht vollständig darauf, dass der Laserstrahl das Material schmilzt und das Gas es entfernt. Ohne die zusätzliche Wärme durch Oxidation erfordert dieselbe Materialstärke mehr Leistung und höheren Druck, wodurch die Schnittgeschwindigkeit sinkt. Was das Geld kauft, ist die Oberfläche: glänzend, oxidfrei und sofort für das Schweißen oder Polieren geeignet. Edelstahl, Aluminium und verzinktes Blech werden stets mit Stickstoff geschnitten, wenn das Erscheinungsbild oder die Schweißqualität entscheidend sind. Stickstoff ist an zwei Stellen teurer. Das Gas wird nach Reinheitsgrad berechnet – höhere Reinheit kostet mehr; zudem erfordert es hohen Druck, was zu einem höheren Verbrauch führt. Daher geben Werkstätten, die überwiegend Kohlenstoffstahl schneiden, manchmal unnötig Geld für eine Gewohnheit aus, die eigentlich nur bei Edelstahl sinnvoll ist.
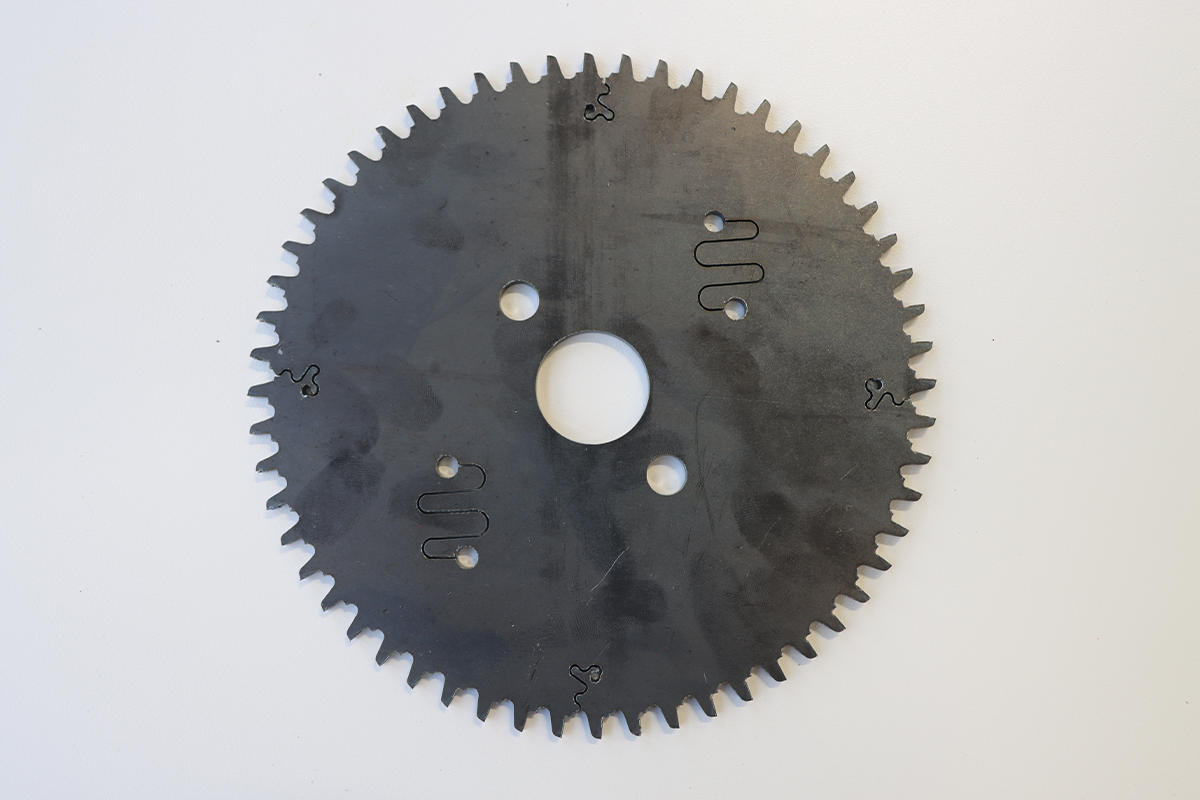
Druckluft: dazwischen und am kostengünstigsten. Luft enthält Sauerstoff, daher gibt es einen leichten exothermen Beitrag – schneller und günstiger als Stickstoff. Die Schnittkante weist eine helle gelbe oder graue Färbung auf, deutlich heller als das grauschwarze Aussehen bei Sauerstoff. Ihr Anwendungsgebiet ist klar umrissen: Arbeiten, die lackiert oder beschichtet werden, tragende Teile sowie alles, bei dem die Kantenfarbe nicht begutachtet wird. Dünne bis mittlere Kohlenstoffstahlplatten lassen sich mit Druckluft schnell und wirtschaftlich schneiden. Auch Edelstahl kann mit Druckluft geschnitten werden, doch die Schnittfläche bleibt nicht glänzend – wo ein Kunde neben der Schweißnaht keinerlei Verfärbung zulässt, kommt Stickstoff wieder zum Einsatz. Eine Tatsache wird regelmäßig übersehen: In den meisten Werkstätten benötigt nur ein Teil der Arbeiten tatsächlich Stickstoff. Halterungen, Rahmen, Maschinenbasen und Blechteile, die lackiert werden sollen, brauchten niemals eine glänzende Kante. Die Trennung dieser Arbeiten von der Stickstoffrechnung ist der schnellste einzelne Schritt zur Senkung der Kosten pro Teil.
3. Wo die Unterschiede an der Schnittfläche tatsächlich herkommen
Bevor die Maschine beschuldigt wird, muss geklärt werden, ob das Gas die Ursache ist. Vier Merkmale weisen auf unterschiedliche Ursachen hin.
Oxidationsfarbe. Gelb, Blau oder Schwarz am Schnittrand deutet auf Sauerstoffeinfluss hin. Sauerstoff wirkt am stärksten, Luft weniger stark, Stickstoff nahezu gar nicht. Wenn ein Schnitt, der hell ausfallen sollte, gelb erscheint, prüfen Sie zuerst die Gasreinheit und danach, ob Luft in die Leitung eingesaugt wird.
Schlacke. Weiche Schlacke lässt sich mit der Hand abwischen und deutet meist auf zu niedrigen Druck oder eine zu hohe Fokuseinstellung hin. Harte, festhaftende Schlacke weist auf eine Unstimmigkeit zwischen Gasart und Leistung hin. Wo die Schlackenbildung bei gleichem Gas plötzlich zunimmt, lesen Sie zunächst den Druckmesser ab und überprüfen danach die Linse.
Schnittquadratur und Rillen. Eine schräge Schnittfläche oder regelmäßige Rillen deuten meist darauf hin, dass Fokuseinstellung und Schnittgeschwindigkeit nicht aufeinander abgestimmt sind. Eine geringe Fokusverschiebung verändert die Energieverteilung durch die Materialdicke hindurch; dünne Bleche bei hoher Geschwindigkeit sind hierfür am empfindlichsten.
Unvollständige Durchdringung. Unterscheiden Sie zwischen „der gesamte Teil wird nicht durchtrennt“ und „ein Abschnitt wird nicht durchtrennt“. Ersteres hängt von Parametern oder Leistung ab. Letzteres tritt an einer Stelle auf, die sich ständig bewegt, und beruht meist auf Druckschwankungen – und verschwindet, sobald die Gasquelle gewechselt wird.
Der Wert dieser Abfolge liegt darin, dass sie „die Maschine ist fehlerhaft“ von „das Gas ist fehlerhaft“ trennt. Werden beide nicht getrennt, erfolgt die übliche Reaktion oft darin, den Hersteller zu kontaktieren, während die eigentliche Ursache in der Druckluftversorgung liegt.
4. Auswahl nach Bauteil: vier Fragen
Keine Tabelle erforderlich. Stellen Sie nacheinander vier Fragen – die Antwort ergibt sich von selbst.
Wohin geht das Bauteil als Nächstes? Direkt in die Schweißung, in die Polierung oder in ein Oberflächenprodukt: Die Oberfläche muss sauber sein, daher Stickstoff. Lackierung, Beschichtung, innere Struktur: Normale Luft genügt. Bearbeitung, tragende Funktion, Oberfläche irrelevant: Sauerstoff, für Tiefe und Geschwindigkeit.
Welches Material, welche Dicke? Dickes Kohlenstoffstahl gehört zu Sauerstoff; dünne Bleche lassen sich schneller und kostengünstiger mit Luft schneiden. Edelstahl, Aluminium und verzinkter Stahl benötigen Stickstoff, wobei Luft für Arbeiten ohne Anspruch an die Oberflächenqualität akzeptabel ist.
Wie viele Stunden pro Tag und welche Losgröße? Dies bestimmt die Lieferform, nicht die Gasart. Lange Betriebszeiten und kontinuierlicher Bedarf rechtfertigen eine ortseigene Versorgung; gelegentliche Arbeiten machen gekauftes Gas zur einfacheren Lösung.
Was erlaubt der Standort? Platz für ein Kompressorhaus, Toleranz gegenüber Geräusch- und Wärmeabgabe – dann funktioniert die ortseigene Versorgung. Beengter Raum und strenge Geräuschgrenzwerte bedeuten gekauftes Gas.
Die Reihenfolge ist entscheidend: Prozess zuerst, Versorgung zweitens. Umgekehrt – also erst einen Kompressor kaufen und danach nach Aufträgen suchen, die mit Luft laufen – führt meist zu einer falsch dimensionierten oder gar nicht genutzten Anlage.
5. Die Kosten haben vier Posten, nicht nur einen
Der häufigste Fehler bei der Kalkulation von Gas-Kosten besteht darin, lediglich den Preis einer Flasche oder einer Kilowattstunde zu vergleichen. Die echten Kosten pro Teil setzen sich aus vier Summanden zusammen.
Das Gas selbst. Verbrauch pro Teil multipliziert mit dem Einzelpreis. Am augenfälligsten und am häufigsten fälschlicherweise mit der Gesamtkostenposition gleichgesetzt.
Strom. Eine vor-Ort-Erzeugung umfasst die Kompressorleistung; gekauftes Gas enthält immer noch die Schneidleistung, nur wird diese anders buchhalterisch erfasst.
Nachgeschaltete Bearbeitung. Am häufigsten weggelassen. Ein sauerstoffgeschnittener Rand muss vor dem Lackieren geschliffen oder gebeizt werden; eine Stickstoff-Schnittfläche entfällt diesen Schritt; bei Druckluft liegt die Situation dazwischen – abhängig von der Beschichtungsspezifikation. Schliffarbeitszeit, Beizchemikalien und Abwasserbehandlung verursachen echte Kosten. Viele Werkstätten stellen fest, dass – sobald die Gesamtrechnung erstellt ist – die eingesparten Gas-Kosten die zusätzlichen Schliffstunden nicht decken.
Ausschuss und Nacharbeit. Die höchsten Kosten – und niemals in der Buchhaltung erfasst. Sie spiegeln direkt die Versorgungsstabilität wider: ein einziger Druckstoß kann ein komplettes Blech ausschließen.
Vier hinzugefügte Zeilen liefern eine vergleichbare Zahl. Vergleichen Sie ausschließlich die erste Zeile – oft kehrt sich das Fazit dadurch um.
6. Um mit Druckluft zu schneiden, benötigen Sie eine vollständige Druckluftversorgung
Nachdem man sich für Luft entschieden hat, ist der nächste übliche Schritt, die Werkstattluftleitung anzuschließen. Genau dort beginnen die meisten Probleme, denn Schneidluft und allgemeine pneumatische Luft sind nicht von derselben Qualität.
Der Druck ist das erste Hindernis. Eine allgemeine Werkstattluftleitung liefert typischerweise etwa 0,8 MPa, während Schneidluft oft mehr benötigt; besonders anspruchsvoll ist das Schneiden dünner Bleche mit hoher Geschwindigkeit. Unzureichender Druck führt selten zu einer klaren Fehlermeldung wie „schneidet nicht“; stattdessen zeigt er sich darin, dass sich die Maschine „nicht beschleunigen lässt“. Der Bediener senkt die Vorschubgeschwindigkeit – und die Leistungsfähigkeit schwindet leise dahin.
Die Sauberkeit ist das zweite Kriterium. Wasser, Öl und Staub, die an Düse und Linse gelangen, beschädigen zunächst deren Oberfläche und zerstören anschließend die Linse. Die Linse ist der teuerste Verschleißartikel in der gesamten Kette; ein geeignetes Filtersystem spart in der Regel mehr ein, als der Unterschied in den Gas-Kosten ausmacht.
Die Druckluftversorgung muss daher als Gesamtsystem konfiguriert werden – nicht lediglich als Kompressor mit angeschlossenem Schlauch. Eine vollständige Versorgungskette umfasst vier Stufen: Kompressor zur Erzeugung des Drucks, Druckbehälter zur Absorption kurzfristiger Spitzenlasten, Trockner zur Entfernung von Wasser, mehrstufige Filterung zur Ausscheidung von Öl und Staub – und schließlich die Maschine selbst. Fehlt eine dieser Stufen, so kehren die eingesparten Druckluftkosten als beschädigte Linsen und Ausfallzeiten zurück.
Vier Kennzahlen bestimmen die Auswahl: Durchflussmenge, ermittelt ausgehend vom höchsten Lastfall zuzüglich Sicherheitszuschlag; Druckklasse, festgelegt durch die höchste statt durch die durchschnittliche Anforderung; Taupunkt, bestimmt durch Umgebungstemperatur und Leitungslänge – entscheidend dafür, ob sich Wasser in der Leitung bildet; sowie Ölgehalt, bestimmt durch die Kosten einer Linse – und damit darüber, ob eine ölfreie Lösung wirtschaftlich gerechtfertigt ist.
Ein weiteres Kennwert verdient mehr Aufmerksamkeit als die Nennleistung auf dem Typenschild: die spezifische Leistung, also der elektrische Energieverbrauch pro erzeugter Luftmenge. Zwei Aggregate mit identischer Nennleistung können in ihrer spezifischen Leistung so stark voneinander abweichen, dass sich ihre jährlichen Stromkosten deutlich unterscheiden.
7. Einbau: zuerst messen, dann installieren
Von der Entscheidung bis zur Produktion gibt es vier Schritte, und die falsche Reihenfolge bedeutet Neuentwicklung.
Schritt eins: Die Nachfrage profilieren. Nicht der maximale Verbrauch, sondern wie sich der Verbrauch über den Tag verteilt. Luftabschneiden ist intermittierend – hoher Durchsatz beim Durchstechen, nahezu nichts während schneller Bewegungen. Auf den Durchschnitt ausgelegt, bricht der Druck beim Durchstechen ein; auf die Spitze ausgelegt, läuft das Gerät den ganzen Tag unbelastet und bezahlt für Leistung, die es nicht liefert.
Schritt zwei: Druck und Sauberkeit festlegen. Der Druck richtet sich nach der dünnsten Platte unter ihrer schnellsten Bedingung; die Filterstufen nach dem Preis einer Linse. Erst dann hat ein Kompressormodell überhaupt eine Aussagekraft.
Schritt drei: Standort und Zusatzeinrichtungen festlegen. Kompressor, Druckbehälter, Trockner und Filter bilden eine Einheit, die eine durchgehende Wand, Lüftung, eine Entwässerungsroute und Wartungsfreiheit erfordert. Klären Sie dies vor den Bauarbeiten; danach wird es teuer.
Schritt vier: Messwerte bei der Abnahme festhalten. Halten Sie den Leitungsdruck, den Druck am Maschineneinlass, den Taupunkt und einen kontinuierlichen Schnittlauf – jeweils eine Messung. Wenn später Druckprobleme auftreten, sind diese Messwerte entscheidend, um zwischen einer Maschinendrift und einer Änderung der Versorgung zu unterscheiden.
8. Fünf verbreitete Missverständnisse
„Wenn Luft vorhanden ist, schneidet sie auch.“ Der Druck ist nur das erste Kriterium. Der Taupunkt und der Ölgehalt bestimmen, wie lange die Schneidleistung erhalten bleibt – nicht, ob überhaupt geschnitten wird.
„Eine größere Kompressoranlage ist sicherer.“ Eine überdimensionierte Anlage läuft im Leerlauf und verbraucht den ganzen Tag Strom; eine unterdimensionierte Anlage verliert sofort Druck, sobald Sie beschleunigen. Die Dimensionierung folgt der Lastkurve – nicht der Empfehlung, einfach größer zu wählen.
„Verzichten Sie auf den Druckbehälter.“ Der Druckbehälter gleicht kurzfristige Durchsatzspitzen aus, nicht das Gesamtvolumen. Ohne ihn verschwindet der Druckabfall beim Durchstechen und während der Beschleunigung niemals.
„Beim Wechsel des Schneidgases sind keine neuen Parameter nötig.“ Druck, Fokus und Schnittgeschwindigkeit unterscheiden sich bei den drei Gasen vollständig. Das Wiederverwenden eines Programms für alle Gase ist der häufigste Grund dafür, dass die Schnittfläche nach dem Gaswechsel verschlechtert wird.
"Ölfrei ist unnötig, wenn Sie filtern." Die Filtration entfernt Öl, vorausgesetzt, die Filter werden rechtzeitig gewechselt. Der übliche Fehler ist nicht das falsche Modell – sondern Filter, die über ihre Wechselintervalle hinaus verwendet werden.
9. In drei Sätzen
Das Schneidgas bestimmt die Schnittfläche, die Leistung bestimmt die Materialstärke und der nachgeschaltete Prozess bestimmt die Kosten. Diese drei Faktoren werden stets gemeinsam diskutiert, weshalb Angebote selten vergleichbar sind.
Prozess zuerst, Versorgung zweitens. Vertauschen Sie die Reihenfolge, und die Maschine wird gekauft – passt aber dennoch nicht zur Aufgabe.
Die meisten Teile benötigen nicht die bestmögliche Schnittfläche – nur eine ausreichende. Identifizieren Sie die Arbeiten, die tatsächlich Stickstoff erfordern; überlassen Sie den Rest der Druckluft – und die Kosten pro Teil sinken.
Über Tianchen Laser
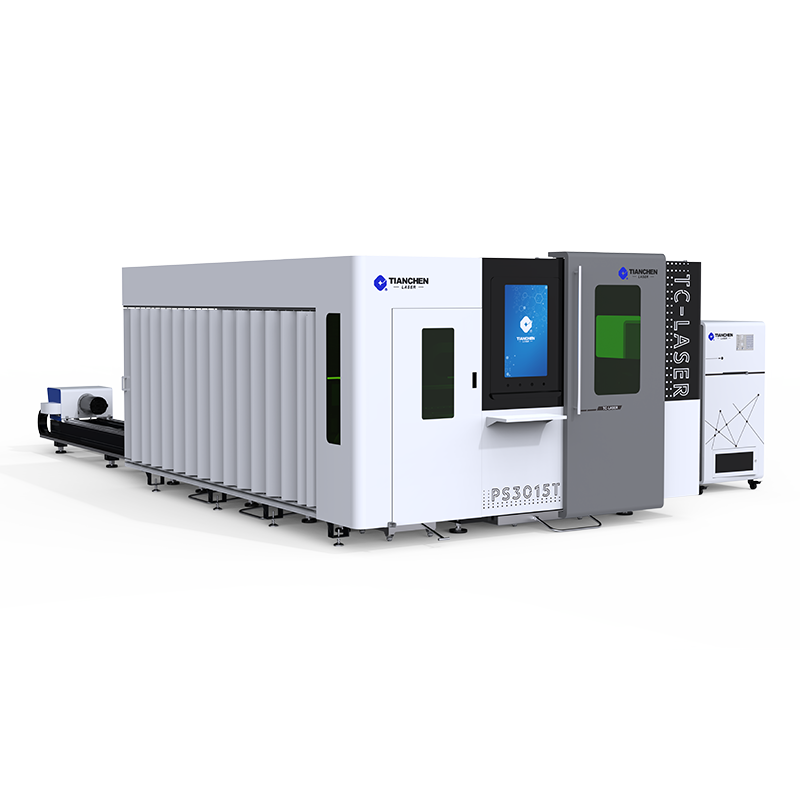
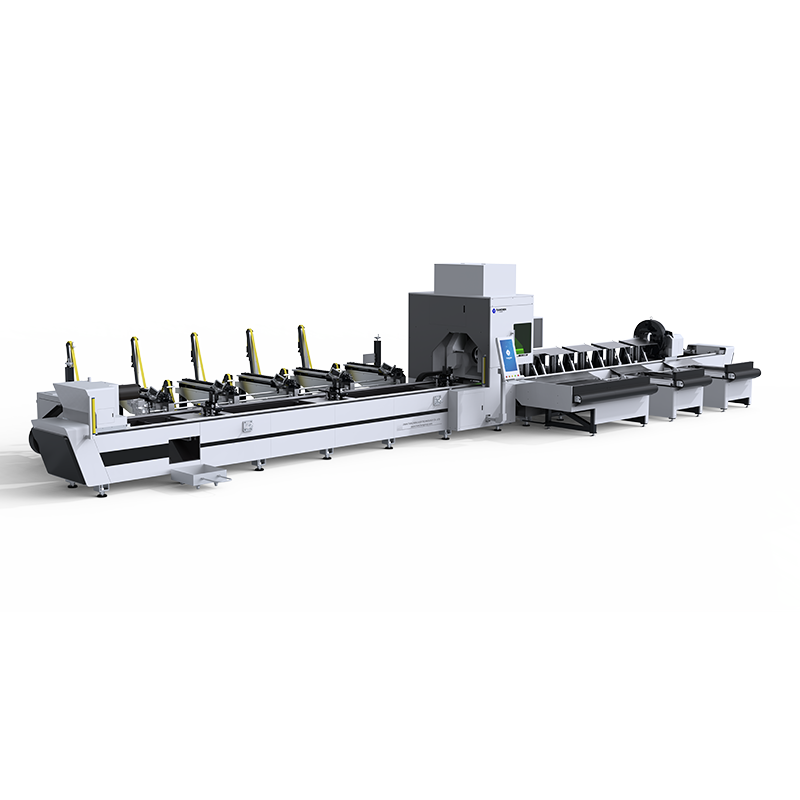
Jinan Tianchen Laser Technology Co., Ltd. fertigt Faser-Laserschneidmaschinen, Laser-Schweissmaschinen und kombinierte Blech-und-Rohr-Schneidanlagen für die Automobil-, Schiffbau-, Stahlbau-, Baumaschinen-, Küchengeräte- und Blechverarbeitungsindustrie. Das Unternehmen liefert Testschneidproben sowie auf das Material und die Dicke des Kunden abgestimmte Schneidparameter und bietet Unterstützung bei der Auswahl und Inbetriebnahme passender Druckluftversorgungssysteme.
Für eine Bewertung anhand Ihres eigenen Materials und Dickenbereichs senden Sie uns bitte die Materialien, die Sie am häufigsten schneiden, den Dickenbereich sowie die täglichen Maschinenstunden zu – wir liefern Ihnen daraufhin eine Konfiguration mit einer Kostenschätzung pro Teil zurück.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN