
 EN

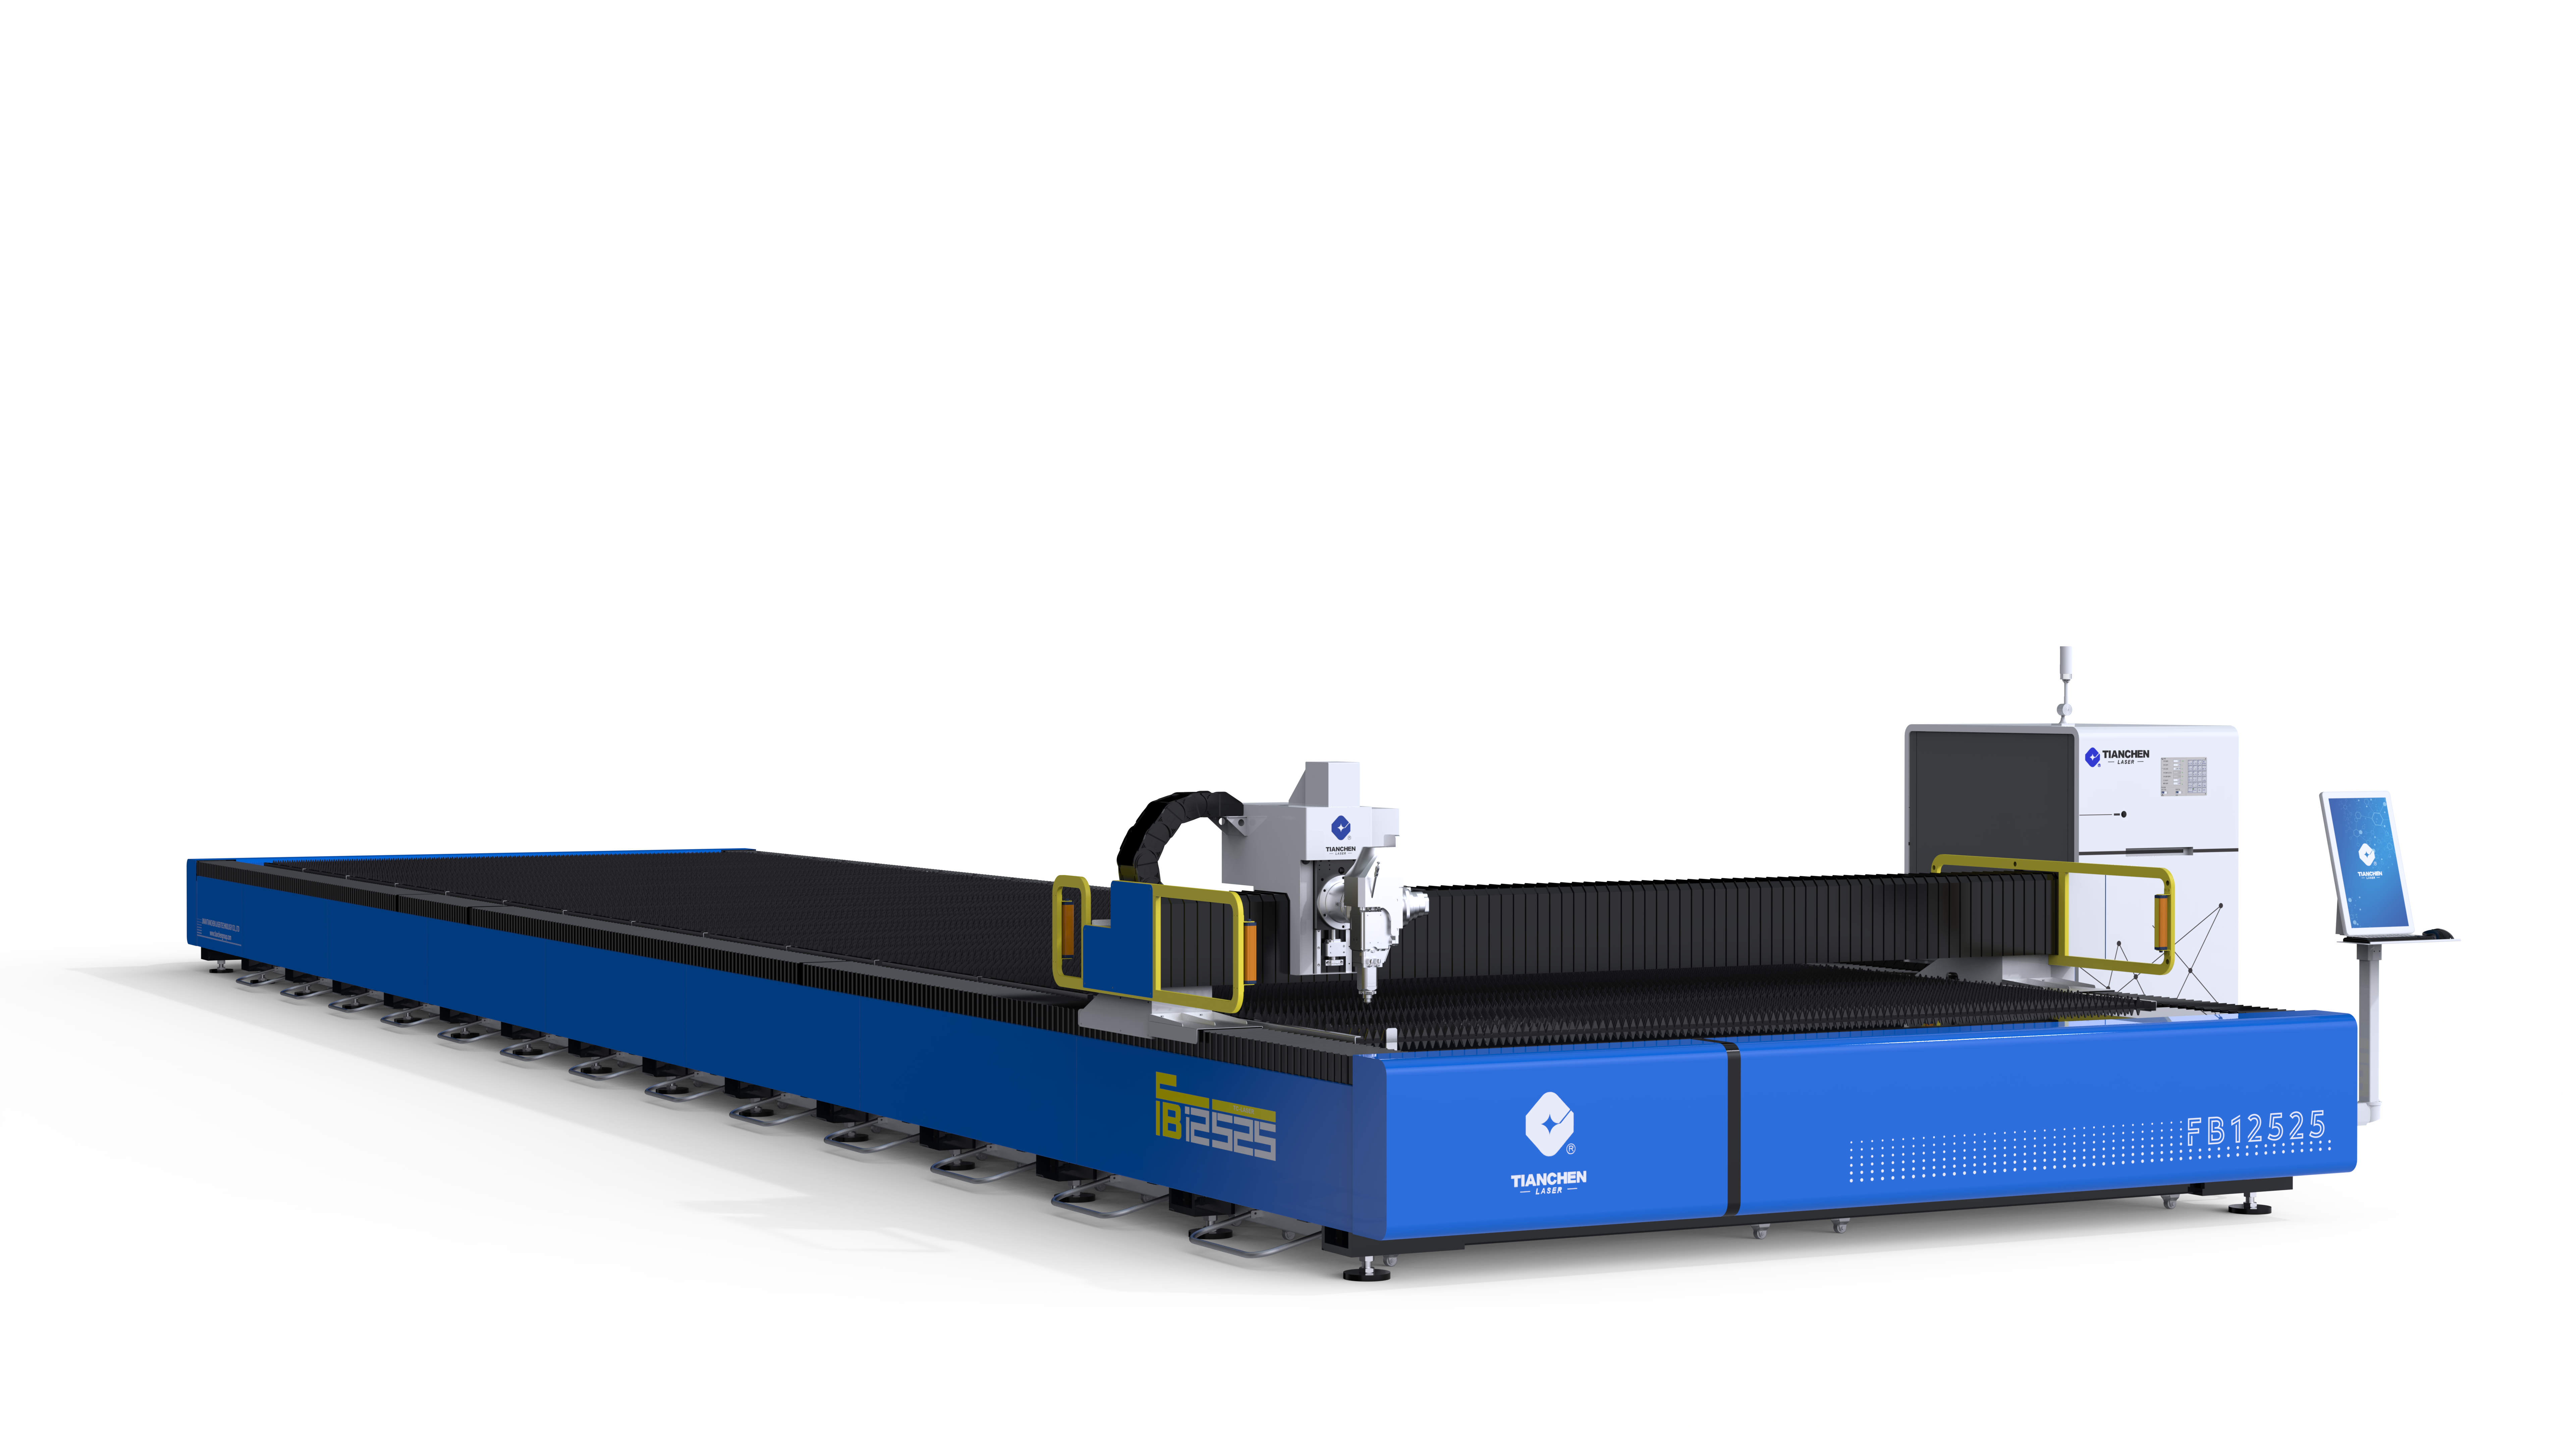
Die Bearbeitung von dickem Plattenmetall ist der Bereich, in dem Laserschneidmaschinen ihre technische Leistungsfähigkeit unter Beweis stellen. Das Schneiden von 10 mm Kohlenstoffstahl stellt eine andere Disziplin dar als das Durchstechen von 3 mm Blech: Der Laserstrahl muss tiefer eindringen, die Schmelzzone muss zuverlässig ausgestoßen werden, und das Hilfsgas muss den Schnitt über die gesamte Dicke hinweg aufrechterhalten, ohne Schlacke oder übermäßige Konizität zu hinterlassen. Eine industrielle Laserschneidmaschine, die für dünne Werkstücke ausgelegt ist, schneidet zwar auch dickes Plattenmetall – allerdings langsam und mit schlechter Schnittkantenqualität. Die Abstimmung der Leistungsfähigkeit der industriellen Laserschneidmaschine auf die Plattendicke ist daher die erste Entscheidung in jedem schweren Fertigungsbetrieb und bestimmt die Wahl der Laserleistung, der Gasstrategie, des Düsenentwurfs sowie des Durchstechprozesses, der die Verschleißteile schützt.
Praxisbeispiel aus der Industrie
Ein Fertiger, der 20 mm starke Konstruktionshalterungen schneidet
Ein Stahlkonstrukteur, der 20-mm-Kohlenstoffstahlhalterungen herstellte, führte die Arbeiten zunächst auf einer 6-kW-Maschine durch, die aus der Blechverarbeitungsära stammte. Die Zykluszeiten waren lang, an der Unterseite etwa eines Drittels der Teile trat Schlacke auf, und das Schleifen verbrauchte mehr Arbeitszeit als der eigentliche Schnittvorgang. Der Konstrukteur verglich eine 20-kW-Industrielaser-Schneidmaschine mit derselben Anordnung (Nest) und demselben Material; die Prozessparameter wurden gemeinsam mit dem Maschinenlieferanten entwickelt. Dank der höheren Plattendickefähigkeit der neueren Industrielaser-Schneidmaschine sank die Zykluszeit pro Blech um mehr als die Hälfte, und die Schnittkantenqualität an den 20-mm-Abschnitten bestand die Prüfung in der Serienfertigung ohne Nachbearbeitung durch Schleifen.
Der Vergleich isolierte die Variablen, die bei der Bearbeitung von Dickplatten entscheidend sind. Eine höhere Strahlleistung ermöglichte eine stabile Schlüssellochform über die gesamte Plattendicke hinweg, und Stickstoff als Hilfsgas mit höherem Druck entfernte die Schmelze sauber und beseitigte damit die Schlacke, die zuvor manuelles Entgraten erforderte. Auch die Durchstechstrategie war genauso wichtig wie die Schnittparameter: Der Fertiger führte eine gestufte Durchstechroutine ein, bei der die anfängliche Leistung reduziert und der Abstand zwischen Düse und Werkstück während des Durchstechens vergrößert wurde; dadurch wurde das Spritzen vermieden, das zuvor Düsen und Schutzlinsen beschädigt hatte. Der Fall zeigt, dass eine industrielle Laserschneidmaschine bei Dickplatten als Gesamtsystem arbeitet, bei dem Leistung, Gas, Düse und Durchstechroutine gemeinsam – und nicht einzeln – abgestimmt werden.

Risiko- und Ausfallmodusanalyse
Schlacke, Konizität und Schnittkantenqualität bei dickwandigen Abschnitten
Die charakteristischen Versagensarten beim Schneiden dicker Platten sind am Teil sichtbar. Schlacke – erstarrte Schmelze, die an der unteren Kante haftet – entsteht bei unzureichender Energie oder ungenügender Ausschleusung der Schmelze und verursacht Schleifarbeiten, deren Aufwand bei dickem Material den Schnittaufwand übersteigen kann. Neigung (Taper) – eine Differenz zwischen oberer und unterer Schnittbreite – resultiert aus Strahlcharakteristiken und Fokuseinstellung; eine zu starke Neigung erschwert das Zusammenfügen von Bauteilen in geschweißten Baugruppen. Überhitzung in Ecken führt zu Abrundungen an scharfen inneren Ecken, wo der Strahl langsamer wird. Jeder dieser Zustände ist durch Prozessparameter steuerbar – allerdings nur an einer industriellen Laserschneidmaschine mit ausreichender Leistung und stabiler Strahlqualität für die jeweilige Materialdicke.
Die Bearbeitung von Dickblechen konzentriert das Risiko auf die Optik. Hochreflektierende Materialien wie Kupfer und Aluminiumlegierungen leiten die Laserstrahlenergie zum Quellpunkt zurück; bei Dickblechanwendungen mit diesen Materialien sind industrielle Laserschneidmaschinen mit Schutz vor Rückreflexion erforderlich. Das Durchstechen stellt die zweite Belastung dar: Spritzer vom Durchstichpunkt wandern entlang des Strahlwegs zurück und beschädigen Düsen sowie Schutzabdeckungen; daher ist eine disziplinierte Durchstichroutine sowohl eine Maßnahme zur Verlängerung der Lebensdauer von Verschleißteilen als auch eine Sicherheitsmaßnahme. Die Einhaltung von Sicherheitsvorschriften ist in diesem Umfeld zwingend vorgeschrieben: ANSI Z136.1 regelt die sichere Nutzung von Lasern, ISO 11553-1 behandelt die Sicherheit von Laserbearbeitungsmaschinen, und Konstruktion der Abschirmung, Sicherheitsverriegelungen sowie Rauchabsaugung müssen vor Ort verifiziert werden.
Technische Grundlagen und Einhaltung gängiger Normen
Leistung, Gas und Düsenwahl
Die Leistungs Auswahl richtet sich nach der Materialdicke. Faserlasersysteme mit einer Wellenlänge von 1070 nm werden von den meisten technischen Metallen effizient absorbiert; dünne Bleche lassen sich effizient mit 2 bis 6 kW bearbeiten, während Bleche über 10 mm Dicke von einer Leistung ab 12 kW profitieren und dickwandige Komponenten häufig mit 20 kW oder mehr verarbeitet werden. Die Wahl des Hilfsgases verändert die physikalischen Vorgänge beim Schneiden: Sauerstoff reagiert exotherm mit Kohlenstoffstahl, wodurch zusätzliche Energie freigesetzt und die Schnittgeschwindigkeit erhöht wird – allerdings entsteht dabei eine oxidische Schnittkante. Stickstoff hingegen bläst die Schmelze ohne chemische Reaktion fort und erzeugt saubere Schnittkanten, die sich besonders für Edelstahl und Aluminium eignen, jedoch mit höheren Gasverbrauchskosten verbunden sind. Die Düsenkonstruktion – einzeln oder doppelt – sowie der Bohrungsdurchmesser müssen auf das verwendete Gas, den Druck und die Materialdicke abgestimmt sein, da die Gasdynamik innerhalb der Düse entscheidet, wie sauber die Schmelze aus dem Schnittspalt entfernt wird.
Prozesssteuerung und Maschinenanforderungen
Jenseits der Laserquelle hängt die Leistungsfähigkeit einer industriellen Laserschneidmaschine für dickes Blech von der Bewegungsqualität und -steuerung ab. Ein Maschinengestell mit ausreichender Steifigkeit widersteht den Beschleunigungskräften, die den Laserstrahl an der Blechoberfläche ablenken; zudem müssen die Antriebskomponenten die Positionsgenauigkeit bei Schneidgeschwindigkeiten gewährleisten. Die Fokussteuerung gewinnt bei dickem Werkstoff an Bedeutung, da die Tiefenschärfe im Verhältnis zum Material enger ist; kapazitive Höhenmessung hält den Düsenabstand trotz Verzug des Blechs konstant. Die Rauchabsaugung muss die höhere Partikellast bewältigen, und die Sicherheitssysteme müssen den Anforderungen nach ANSI Z136.1 und ISO 11553-1 genügen. Diese Anforderungen definieren den Unterschied zwischen einer industriellen Laserschneidmaschine, die für dickes Blech zugelassen ist, und einer Maschine, die lediglich versucht, solches Blech zu schneiden.
Praxisorientierter Leitfaden für Einkäufer und Wartungspersonal
Auswahl einer industriellen Laserschneidmaschine für dickes Blech
Käufer sollten das dickste Material, die Materialmischung und die akzeptable Kantenqualität definieren, bevor sie Maschinen vergleichen. Produktionsratenziele sollten anhand des eigenen Materials des Käufers und nicht anhand allgemeiner Geschwindigkeitsdiagramme als Benchmark dienen, da Hilfsgas, Materialzusammensetzung und Bauteilgeometrie alle die Zykluszeit beeinflussen. Zu den Verifizierungspunkten zählen Strahlleistungsstabilität, Stichroutinen, die für den Dickenbereich des Käufers entwickelt wurden, Rückreflexionsschutz bei Vorhandensein reflektierender Materialien sowie dokumentierte Prozessparameterbibliotheken. Maschinenlieferanten wie der in Jinan ansässige Tianchen-Laser bieten typischerweise Anwendungstests mit Kundenmaterial an, wodurch eine Maschine anhand nachgewiesener Leistung statt nur anhand der angegebenen Leistungsfähigkeit bewertet werden kann.
Wartungspraktiken für schwere Schneidanwendungen
Das Verbrauchsmaterial-Management dominiert die Wartung von Dickblech. Düsen verschleißen durch Spritzer und müssen entweder nach einem festgelegten Intervall oder bereits beim ersten Anzeichen einer Verschlechterung der Schnittqualität ausgetauscht werden; Schutzabdeckungen und Linsen erfordern nach Schichten mit vielen Durchstichen eine Inspektion. Eine Kontamination der Optik durch Dämpfe verkürzt deren Lebensdauer und verschlechtert die Strahlqualität; daher müssen Filter für die Rauchabsaugung strikt nach Zeitplan gewartet werden. Die Leistung des Kühlers schützt die Laserquelle, da Temperaturschwankungen der Quelle die Ausgangsleistung verringern und möglicherweise die Maschine abschalten. Die Strahlführungsoptik muss regelmäßig von geschultem Personal inspiziert und gereinigt werden; jede Änderung der Schnittqualität erfordert vor der Untersuchung mechanischer Ursachen zunächst eine Überprüfung der Parameter und der Verbrauchsmaterialien.
Häufig gestellte Fragen
Frage 1: Welche Laserleistung wird zum Schneiden von dickem Metallblech benötigt?
Antwort : Die Leistungsselektion richtet sich nach Dicke und Material. Platten bis etwa 6 mm werden effizient mit 2 bis 6 kW geschnitten; Materialien im Bereich von 10 bis 15 mm profitieren typischerweise von 12 kW und mehr; dickere Abschnitte über 20 mm werden üblicherweise mit 20 kW oder höher bearbeitet. Reflektierende Materialien sowie stickstoffunterstütztes Schneiden erhöhen den Leistungsbedarf weiter. Eine industrielle Laserschneidmaschine sollte anhand des tatsächlichen Materials des Käufers bewertet – nicht anhand allgemeiner Geschwindigkeitsdiagramme ausgewählt – werden.
Frage 2: Warum entsteht bei der Bearbeitung dicker Platten Schlacke an der Unterseite?
Antwort : Dross ist erstarrte Schmelze, die nicht aus dem Schnittspalt ausgestoßen wurde, meist weil die Energiezufuhr oder der Druck des Hilfsgases für die Blechdicke unzureichend war oder weil die Schnittgeschwindigkeit unter den gegebenen Bedingungen zu hoch geworden ist. Die Standardkorrekturen bestehen darin, die Leistung zu erhöhen, den Gasdruck zu optimieren und die Geschwindigkeit zu verringern; außerdem sollte die Düse regelmäßig überprüft werden. Eine feinabgestimmte Stichroutine hilft zudem, Spritzerbeschädigungen zu vermeiden, die Düsen und Schnittqualität während des Bearbeitungsprozesses beeinträchtigen.
Frage 3: Wann sollte Sauerstoff statt Stickstoff als Hilfsgas eingesetzt werden?
Antwort : Sauerstoff reagiert exotherm mit Kohlenstoffstahl und liefert dadurch zusätzliche Energie zum Schnittvorgang, wodurch die Schnittgeschwindigkeit deutlich steigt – allerdings entsteht dabei eine oxidierte Schnittkante, die sich für Anwendungen eignet, bei denen die Kante anschließend geschweißt, lackiert oder anderweitig nachbearbeitet wird. Stickstoff bläst die Schmelze weg, ohne mit ihr zu reagieren, und erzeugt so saubere Schnittkanten, die sich besonders für Edelstahl und Aluminium eignen; allerdings ist Stickstoff teurer und führt zu langsameren Schnitten. Die Wahl richtet sich nach der geforderten Kantenqualität und dem Werkstoff – nicht nach der Maschine.
Frage 4: Wie wirkt sich das Durchstechen auf die Lebensdauer von Düse und Optik bei der Bearbeitung dicker Platten aus?
Antwort : Beim Durchstechen entsteht Spritzer, der entlang des Strahlwegs zurückwandert und Düsen sowie Schutzabdeckungen abträgt; ein unkontrolliertes Durchstechen verbraucht daher Verbrauchsmaterialien sehr schnell. Ein gestuftes Durchstechen mit reduzierter Anfangsleistung, größerem Abstand während der Durchstechphase und geeignetem Hilfsgas verringert diesen Schaden erheblich. Die Überwachung des Düsenzustands und der Schnittqualität nach Schichten mit hohem Durchstechaufkommen sowie der Austausch der Düsen nach einem festgelegten Zyklus halten eine industrielle Laserschneidmaschine in konstanter Produktion.
Inhaltsverzeichnis
- Praxisbeispiel aus der Industrie
- Risiko- und Ausfallmodusanalyse
- Technische Grundlagen und Einhaltung gängiger Normen
- Praxisorientierter Leitfaden für Einkäufer und Wartungspersonal
-
Häufig gestellte Fragen
- Frage 1: Welche Laserleistung wird zum Schneiden von dickem Metallblech benötigt?
- Frage 2: Warum entsteht bei der Bearbeitung dicker Platten Schlacke an der Unterseite?
- Frage 3: Wann sollte Sauerstoff statt Stickstoff als Hilfsgas eingesetzt werden?
- Frage 4: Wie wirkt sich das Durchstechen auf die Lebensdauer von Düse und Optik bei der Bearbeitung dicker Platten aus?