
 EN
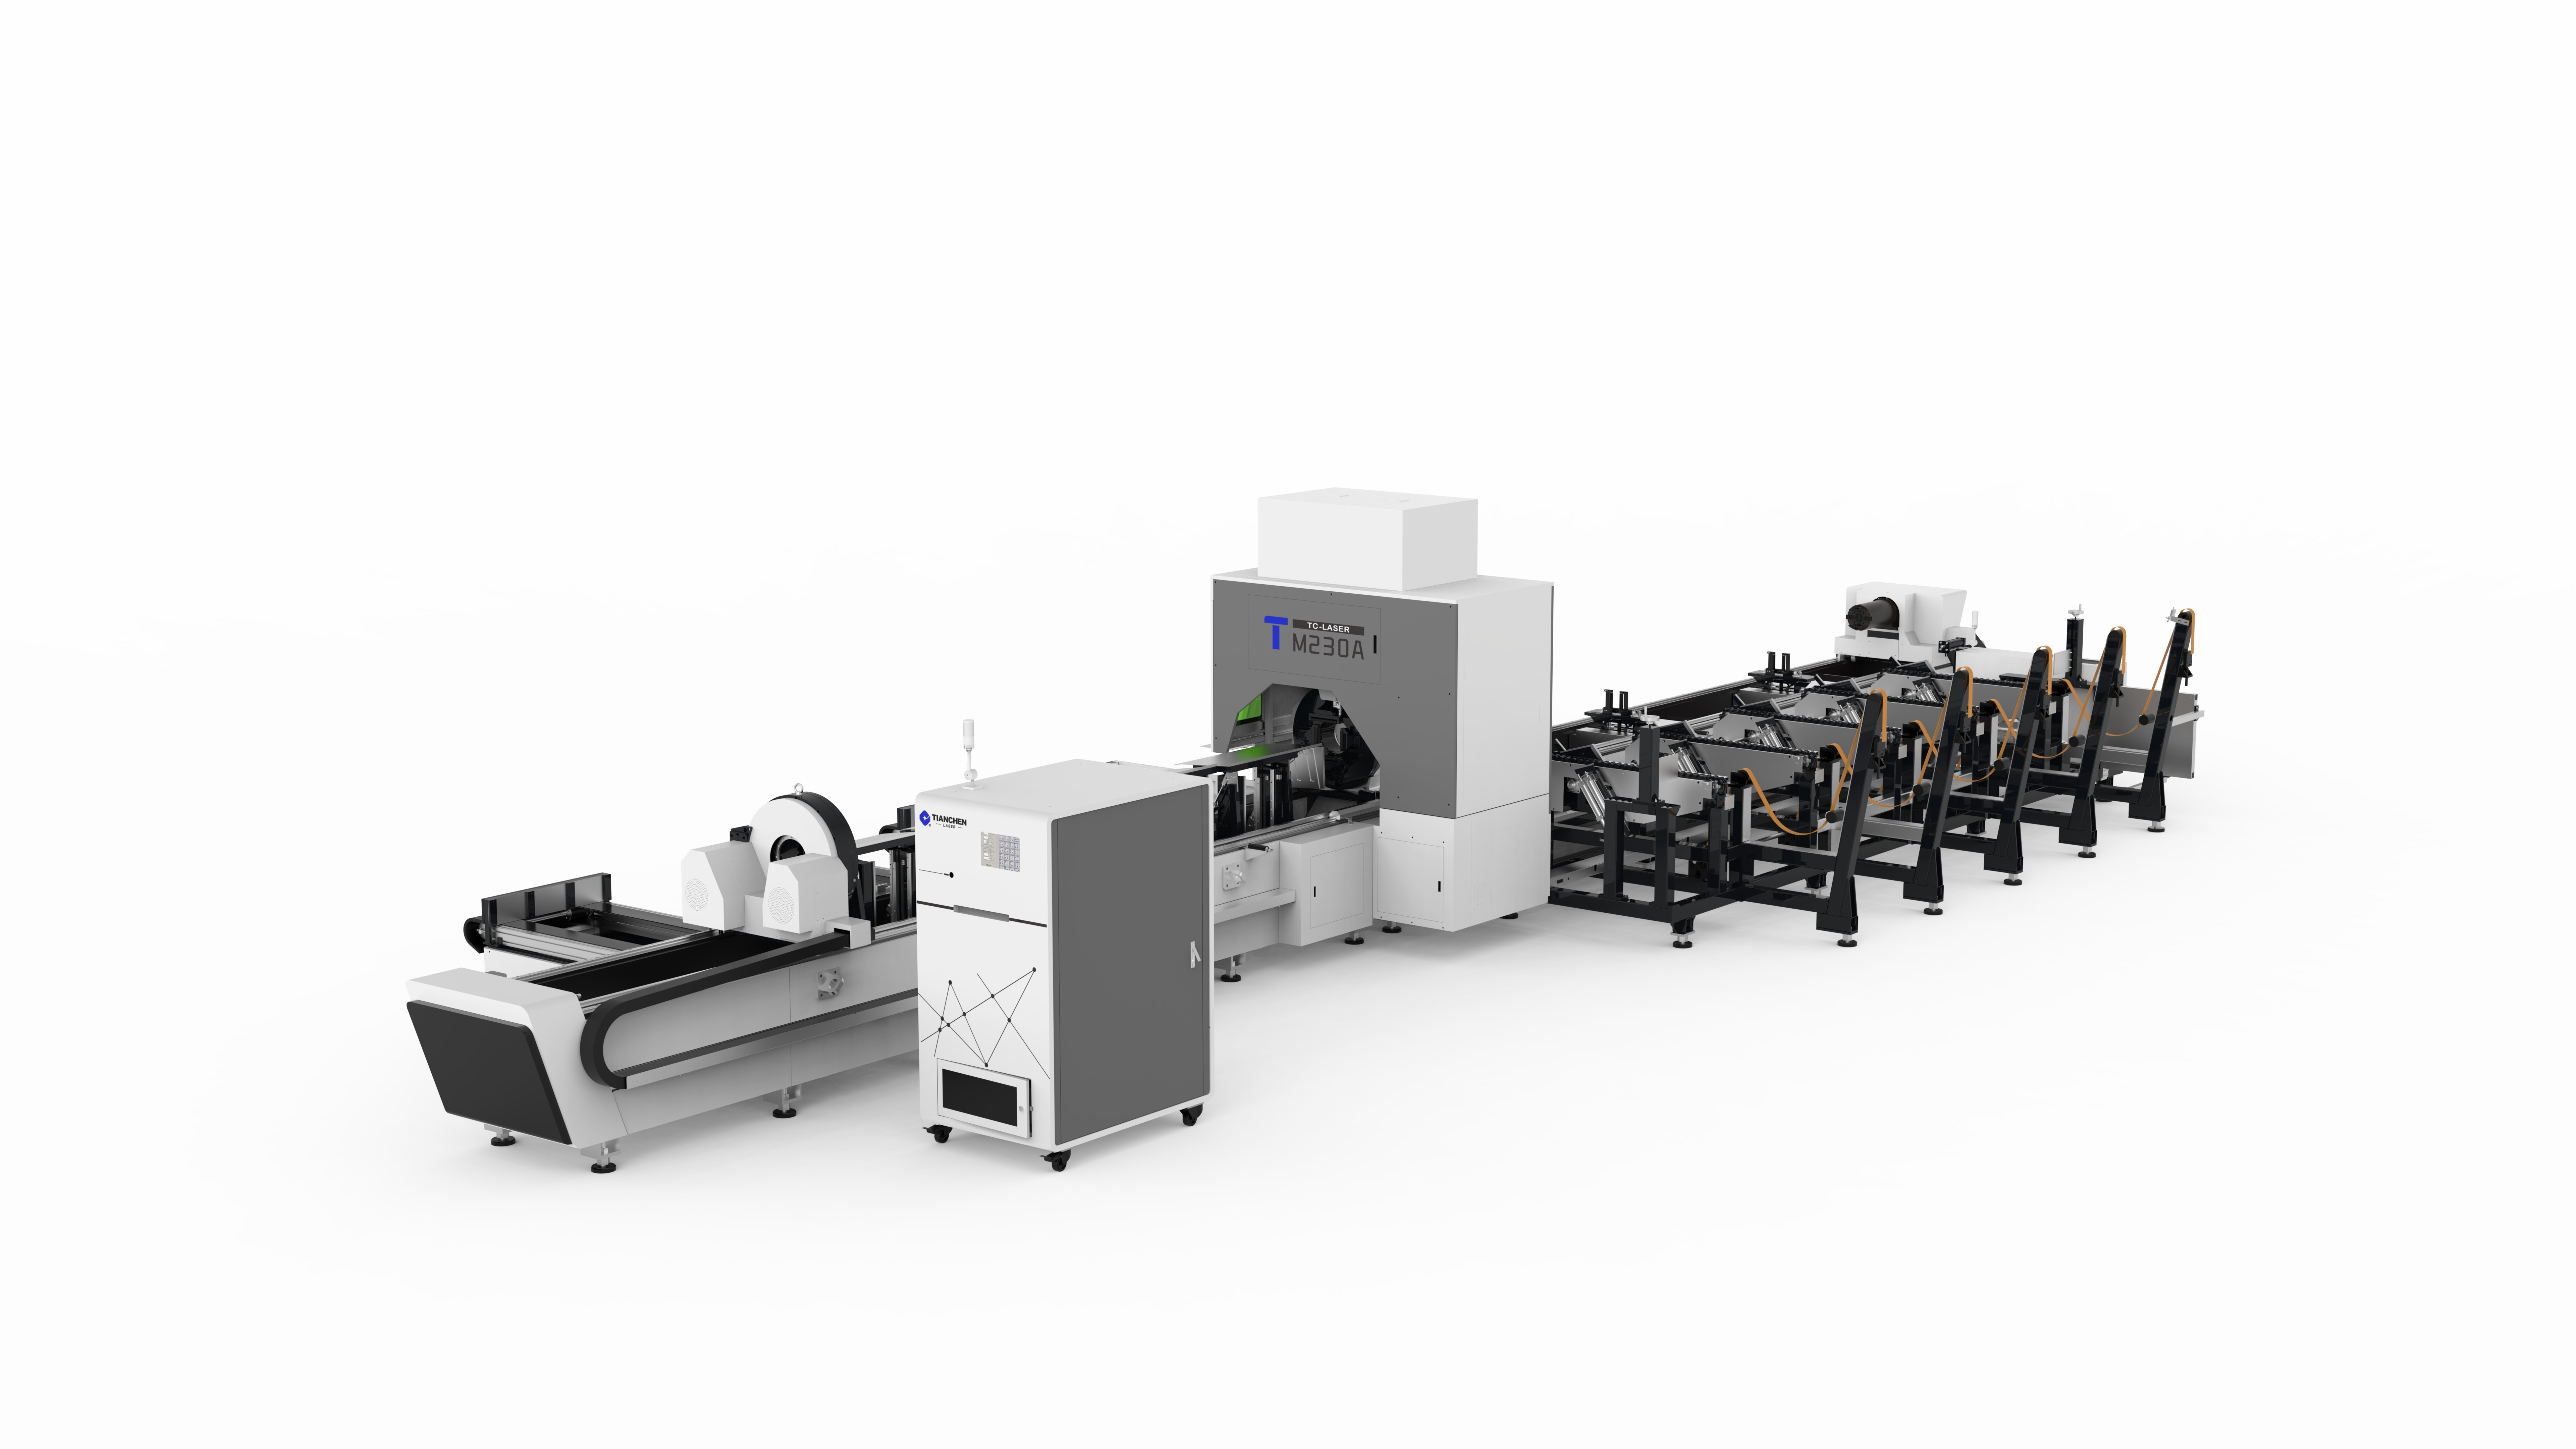
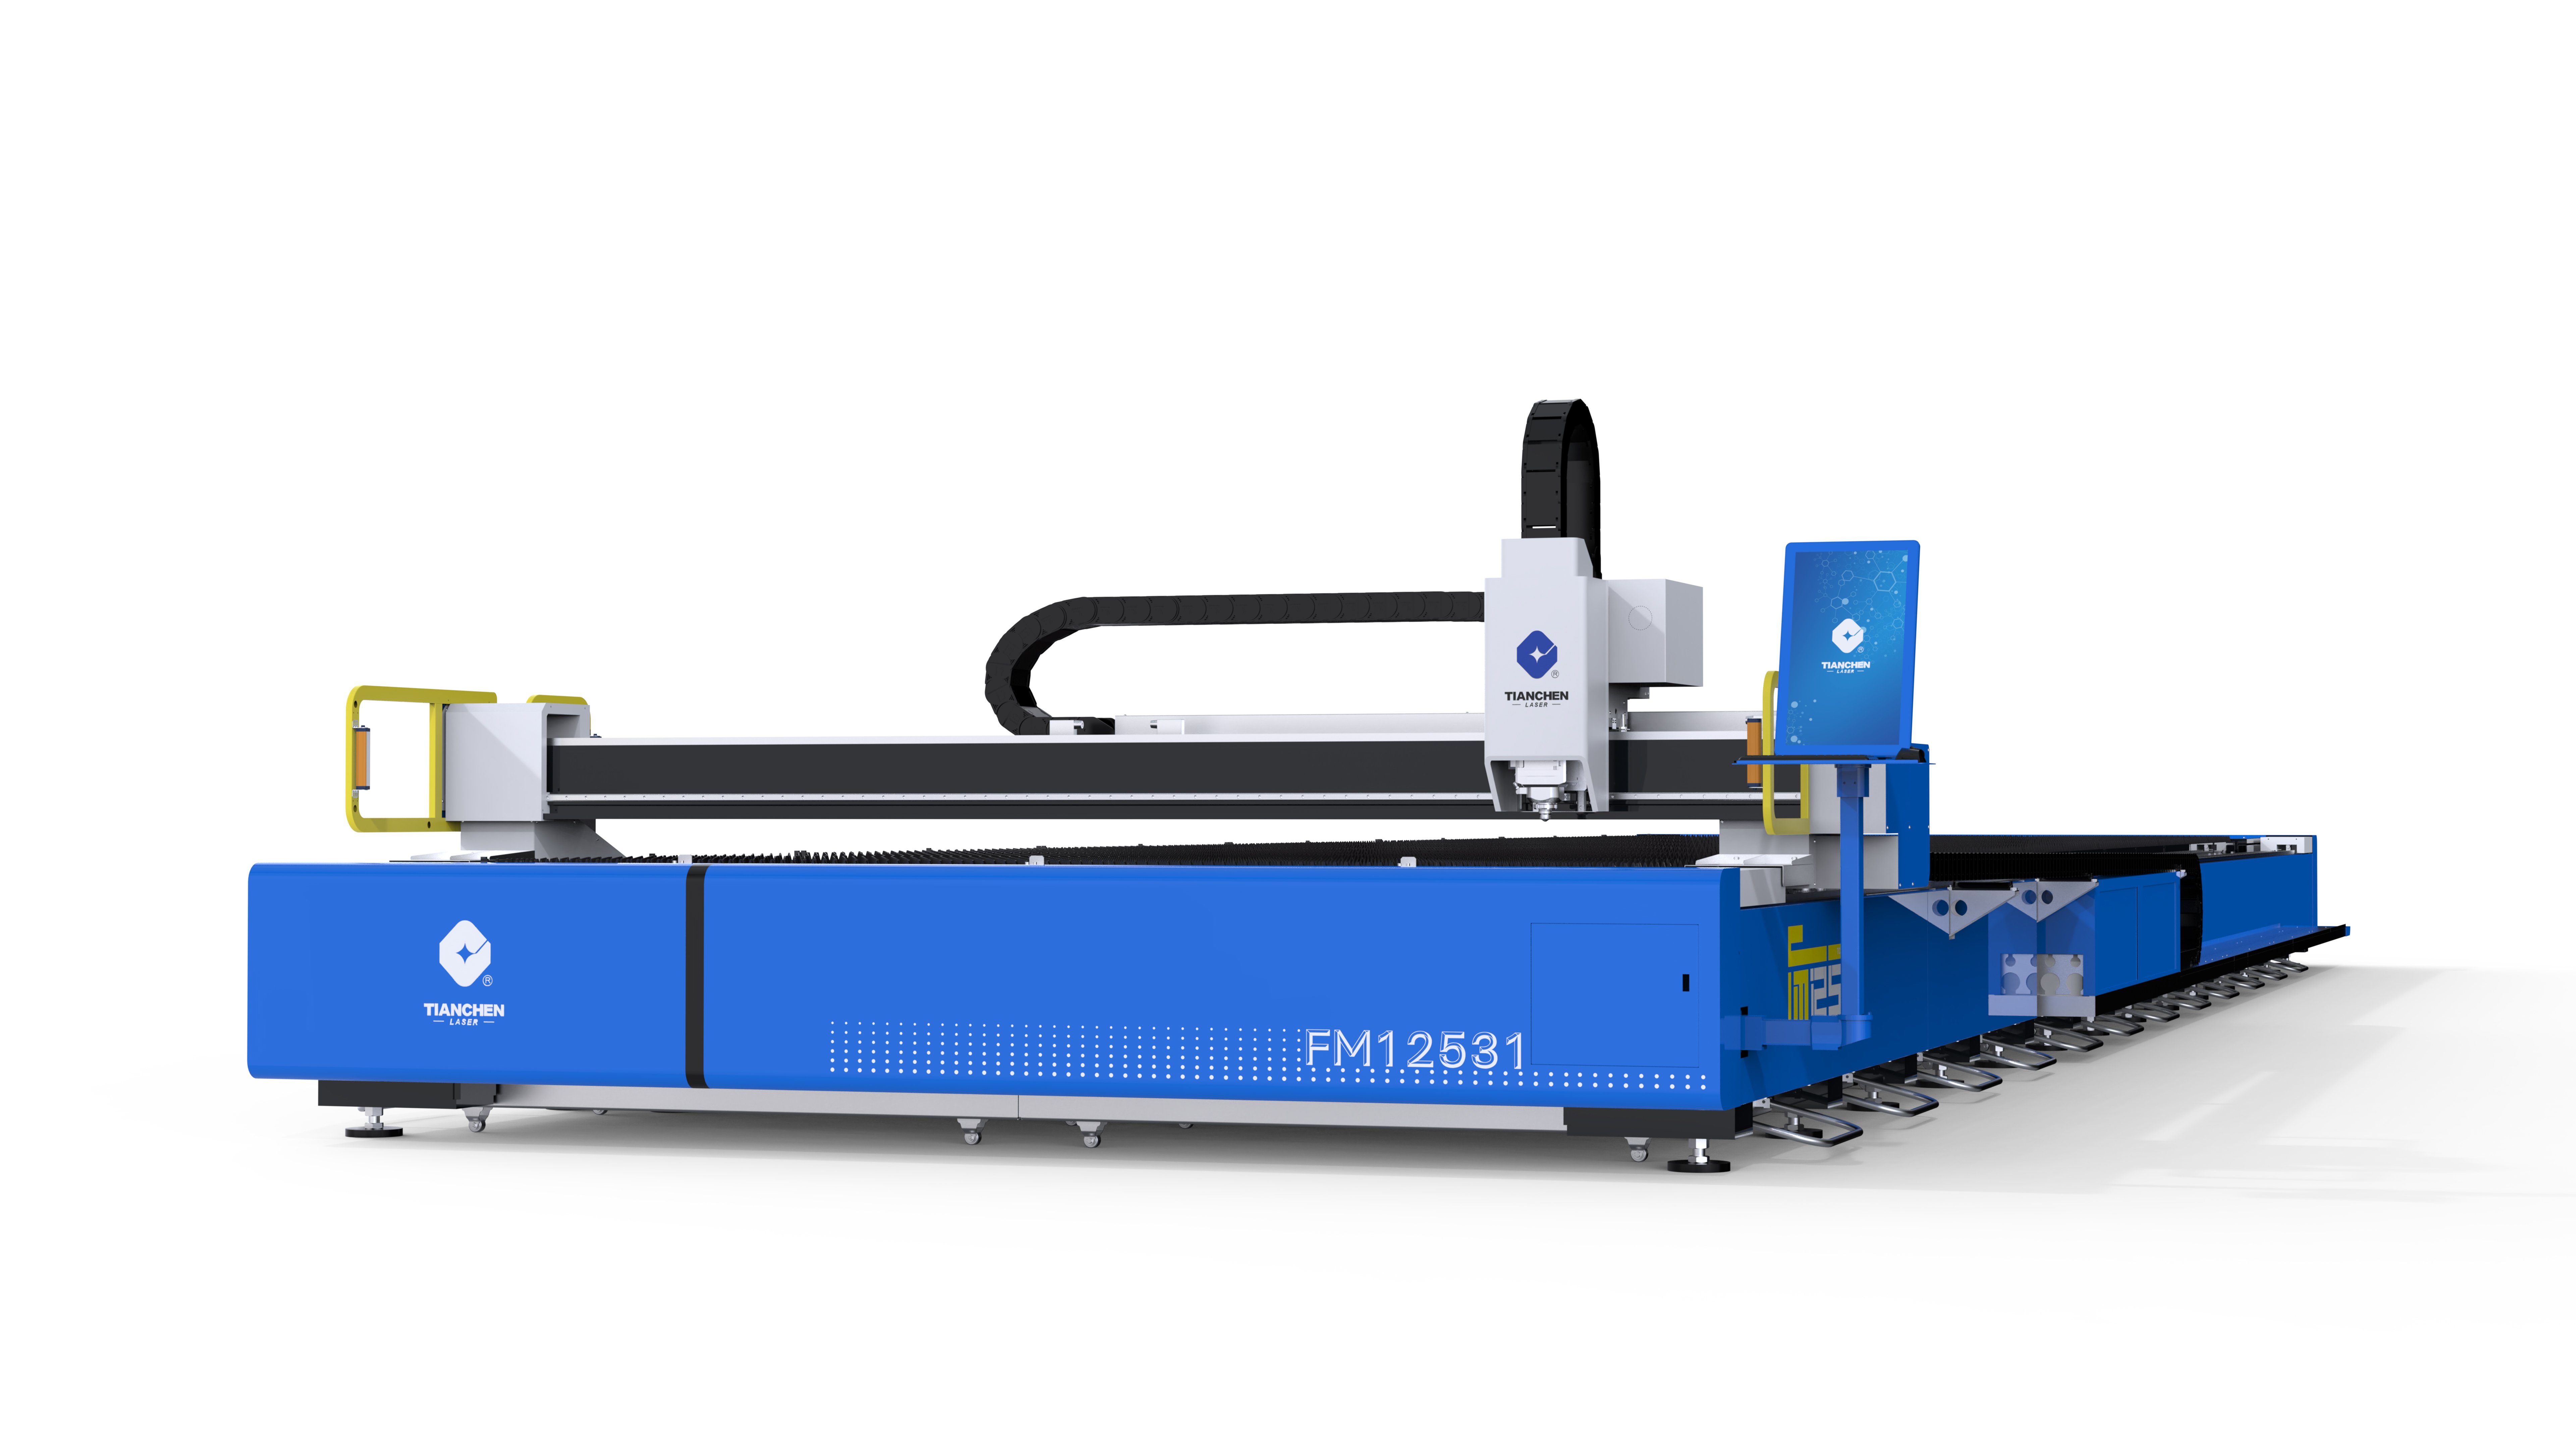
Ein moderner CNC-Laser-Schneider für Metall schneidet Bleche schneller, als Bediener sie nachladen können. Diese Diskrepanz ist der häufigste Engpass in der Metallverarbeitung: Der Laserstrahl arbeitet mehrere Minuten lang, während die Maschine auf das nächste Blech wartet – und diese Zeitlücke mindert die Auslastung pro Schicht. Das manuelle Nachladen verursacht zusätzliche Kosten, da Vollformat-Bleche schwer, scharfkantig und bei wiederholtem Handling über eine ganze Schicht hinweg unhandlich sind. Betriebe, die dieses Problem lösen, betrachten das Be- und Entladen als integralen Bestandteil der Maschinenspezifikation – nicht als nachträgliche Ergänzung. Die Lösungen reichen von einfachen Shuttle-Tischen bis hin zu vollautomatisierten Roboterzellen. Praxisbeispiele zeigen deutliche Leistungssteigerungen und eine klare Amortisationsrechnung.
Praxisbeispiel aus der Industrie
Fall 1: Palettenwechsler verdoppelt die unbeaufsichtigte Laufzeit
Ein Strukturbauer, der eine 12-kW-CNC-Laserschneidanlage für Metall auf 4-mal-2-Meter-Platten betreibt, sah sich einem vertrauten Muster gegenüber: Nach Abschluss jedes Nestings hielt die Maschine an, und zwei Bediener benötigten mehrere Minuten, um die fertigen Teile zu entladen und die nächste Rohplatte einzulegen. Der Betrieb installierte ein Palettenwechselsystem, das zwei Paletten fasst und sie nacheinander in den Schneidbereich einfährt bzw. aus ihm herausführt. So konnte die fertige Palette außerhalb der Maschine entladen werden, während bereits die nächste Platte geschnitten wurde. Das Einlegen verlagerte sich vollständig aus dem kritischen Pfad, und die Maschine lief auch während Pausen und Schichtwechseln kontinuierlich weiter – die Platten waren stets vorgestellt und einsatzbereit.
Ein Vertragsfertiger mit stabiler Nachfrage trieb die Automatisierung weiter voran. Eine vakuumbasierte robotische Ladezelle führt Bleche von einem Zwischenlager auf den Transfertisch ein, und ein Sortierförderer leitet fertige Teile programmgesteuert in Behälter ab. Die Zelle läuft während der zweiten und dritten Schicht mit minimalem Personaleinsatz und produziert Teile, während das Werk ansonsten ruht. Die vom Fertiger berichteten Verbesserungen folgten einem konsistenten Muster: Die CNC-Laser-Schneidmaschine für Metall lief ohne Anwesenheit eines Bedieners mit hoher Auslastung, die Handhabung fertiger Teile verließ die Schneidezelle vollständig, und die Arbeitskraft wurde von der manuellen Beschickung auf wertschöpfende Tätigkeiten wie Entgraten und Prüfen umgeleitet.
Risiko- und Ausfallmodusanalyse
Risiken durch manuelle Handhabung und Zyklusverluste
Manuelles Handhaben von Blechen konzentriert das Risiko auf ein enges Zeitfenster pro Zyklus. Vollformatige Bleche wiegen Hunderte Kilogramm, ihre Kanten sind so scharf, dass sie Handschuhe durchschneiden können, und wiederholtes Heben über eine Schicht hinweg führt zu Belastungsverletzungen, die sich schleichend entwickeln. Das Be- und Entladen mithilfe eines Krans verringert die körperliche Belastung, erhöht jedoch die Abhängigkeit von Hebezeugen und birgt Quetschrisiken während der Positionierung. Über die Sicherheit hinaus führt jeder manuelle Zyklus zu einer Pause, in der die Maschine stillsteht; diese Pausen summieren sich zu verlorenem Kapazitätsvolumen, das in der Regel in keiner Auswertung erscheint. Die Erfassung dieser Zeiträume mittels Nutzungsprotokollierung ist meist der erste Schritt, um Automatisierung zu rechtfertigen.
Ladezonen sind die Bereiche, in denen Bediener und Maschinen am engsten miteinander interagieren; daher stellen Schutzeinrichtungen und Verriegelungen die entscheidende Sicherheitsebene dar. Flächenscanner, Lichtvorhänge und verriegelte Zugangspanele verhindern Bewegungen der Maschine, solange sich Personen im Ladebereich befinden, und das Steuerungssystem muss den CNC-Laserschneider für Metall stets in einem sicheren Zustand halten, sobald ein Zugang geöffnet wird. Vakuum-Hebevorrichtungen erfordern eine eigene Inspektionsregelung, da bei einem Vakuumversagen während des Transports eine schwere Blechplatte herabfallen kann. Diese Anforderungen orientieren sich an ANSI Z136.1 für Lasersicherheit und an ISO 11553-1 für die Sicherheit von Laserbearbeitungsmaschinen und gelten unabhängig davon, ob das Be- und Entladen manuell, halbautomatisch oder vollständig robotergestützt erfolgt.
Technische Grundlagen und Einhaltung gängiger Normen
Automatisierungsoptionen und Integration
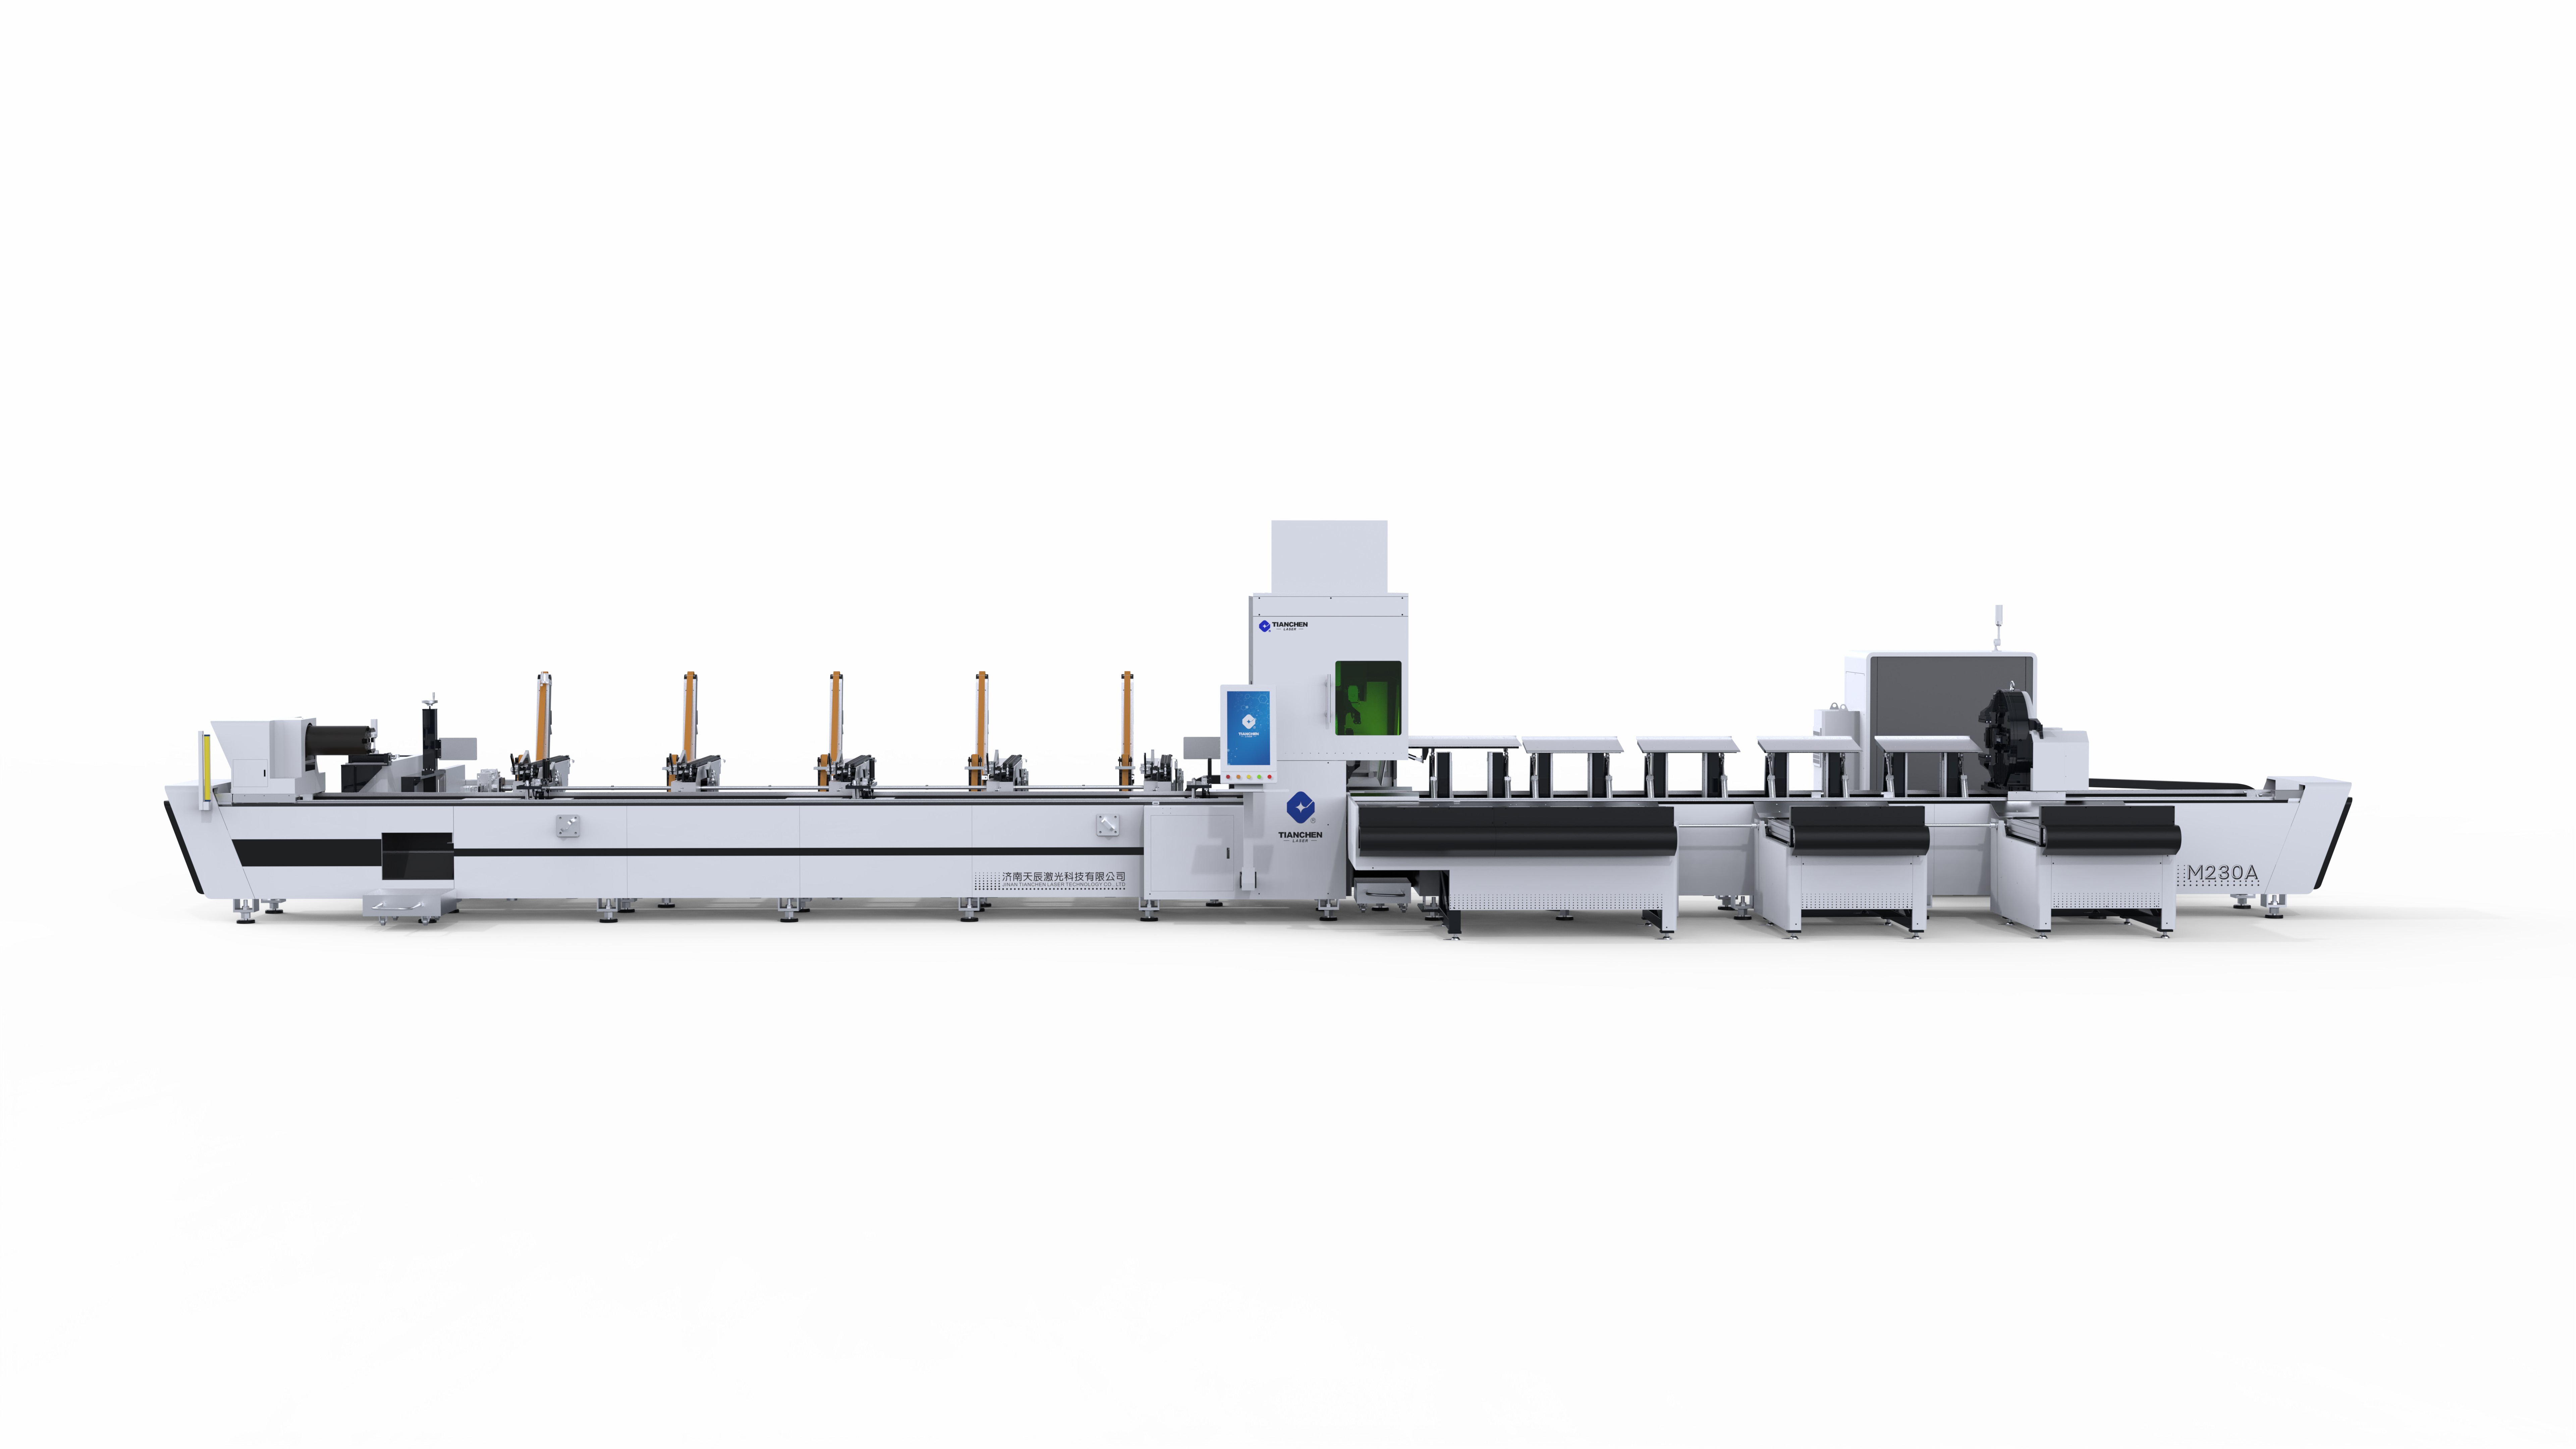
Die Automatisierung des Ladevorgangs umfasst verschiedene Investitionsstufen. Shuttle-Tische trennen das Be- und Entladen vom Schneidprozess mit minimaler Steuerungsintegration. Palettenwechsler bereiten komplette Paletten mit Rohblechen und fertigen Skeletten vor – dies eignet sich für die Serienfertigung ähnlicher Nestings. Förderanlagen mit Vakuumhebevorrichtungen ermöglichen die kontinuierliche Zuführung von Blechbögen für wiederholte Arbeitsgänge. Roboterzellen mit Vakuum-Endeffektoren verarbeiten gemischte Rohbleche und führen eine Sortierung durch; sie sind in die Maschinensteuerung integriert, sodass die CNC-Laser-Schneidmaschine für Metall automatisch anhält, den Shuttle-Vorgang ausführt und danach ohne manuelles Eingreifen fortsetzt. Jede Stufe erfordert eine zunehmend tiefere Integration zwischen Materialhandhabungssteuerung und Maschinensteuerung; die geeignete Stufe richtet sich nach Produktionsvolumen, Lohnkosten und der Variabilität der Rohblechmischung.
Absicherung, Verriegelungen und Normen
Automatisches Be- und Entladen entbindet nicht von der Sicherheitsverpflichtung; sie verlagert sie lediglich. Der Ladebereich wird zu einer Maschinenzone mit eigener Absicherung, Scannern und Verriegelungen, und der Transfervorgang muss so geschützt sein, dass weder Blech noch Roboter während des Betriebs in die Schneidzone eindringen können. Die Rauchabsaugung muss den Schneidbereich unabhängig vom gewählten Ladeverfahren vollständig abdecken, und die Materialzwischenlagerung darf den Notausgang nicht behindern. Die maßgeblichen Normen bleiben ANSI Z136.1 für sicheren Laserbetrieb und ISO 11553-1 für Maschinensicherheit; eine CNC-Laser-Schneidanlage für Metall ist als komplettes System – nicht als Maschine plus Zubehör – zu validieren.
Praxisorientierter Leitfaden für Einkäufer und Wartungspersonal
Die richtige Automatisierungsstufe wählen
Die Entscheidung folgt der Auslastungsrechnung. Wenn die Maschine einen erheblichen Teil der verfügbaren Zeit im Leerlauf auf Material wartet, amortisiert sich die Automatisierung durch die zurückgewonnene Kapazität; ist die Auslastung bereits hoch, bringt dieselbe CNC-Laserschneidmaschine für Metall nur geringe Erträge. Auch Lohnkosten und Personalaufwand sind genauso wichtig wie die Auslastung, denn die Besetzung der Drittschicht ist oft der versteckte Treiber für eine vollautomatisierte, unbeaufsichtigte Fertigung. Zudem spielt die Variabilität der Zuschnitte eine Rolle, da Roboterzellen gemischte Größen und Dicken flexibler handhaben können als feste Förderanlagen. Maschinenhersteller wie der in Jinan ansässige Tianchen-Laser unterstützen diese Bewertung mit Anwendungsdaten zu Be- und Entladezykluszeiten sowie Integrationsanforderungen, sodass eine CNC-Laserschneidmaschine für Metall genau auf die tatsächliche Engstelle des Betriebs ausgelegt werden kann.
Wartung von Ladesystemen
Die Ladeausrüstung weist ihr eigenes Wartungsprofil auf. Vakuum-Saugnäpfe und Hebebalken müssen planmäßig inspiziert und ausgetauscht werden, da ein Vakuumverlust während des Transports schwere Bleche fallen lässt. Shuttle- und Palettenmechanismen erfordern Ausrichtungsprüfungen und Antriebswartung; Positionssensoren, die die korrekte Blechplatzierung bestätigen, müssen regelmäßig verifiziert werden, denn ein falsch positioniertes Blank erzeugt Ausschuss noch vor dem ersten Schnitt. Die Integration zwischen Handhabungssteuerung und Maschinensteuerung sollte periodisch getestet werden, einschließlich der Sicherheitsverriegelungen, die das Schneiden unterbrechen, sobald ein Zugang geöffnet wird. Die Erfassung von Ausfallzeiten des Ladesystems neben den Ausfallzeiten der Maschine stellt sicher, dass der CNC-Laser-Schneider für Metall für die Auslastung verantwortlich bleibt, zu der er gekauft wurde.
Häufig gestellte Fragen
Frage 1: Welche Ladeautomatisierung ist für einen Laserschneider am kostengünstigsten?
Antwort shuttle-Tische und Palettenwechsler liefern den größten Nutzungs-Gewinn pro Dollar für die meisten Werkstätten, da sie das Be- und Entladen vom kritischen Pfad verlagern, ohne tiefgreifende Steuerungsintegration zu erfordern. Förderanlagen und Vakuumsysteme eignen sich für wiederholte Einzelgrößen-Produktion, während Roboterzellen gemischte Zuschnitte und Sortieraufgaben bei höherem Investitionsaufwand bewältigen. Die richtige Automatisierungsstufe für einen CNC-Laser-Schneider für Metall ergibt sich aus der Auslastungsrechnung, den Lohnkosten und der Variabilität der Zuschnitte – nicht aus dem Automatisierungsmarkt.
Frage 2: Wie viel Maschinenzeit kostet das manuelle Be- und Entladen tatsächlich?
Antwort jeder manuelle Zyklus erzeugt eine Leerlaufphase, während das fertige Blech entladen und das nächste Rohteil geladen und positioniert wird. In Betrieben mit häufig wechselnden Nestern summieren sich diese Phasen zu einem erheblichen Anteil der verfügbaren Zeit; Aufzeichnungen zur Maschinenauslastung zeigen in der Regel mehr Leerlaufzeit als von den Bedienern geschätzt. Durch Entfernung des Ladevorgangs aus dem kritischen Pfad – etwa mittels Palettenwechsler oder Shuttle-Tischen – lässt sich bei einer CNC-Laserschneidmaschine für Metall regelmäßig ein nennenswerter Teil der Schichtkapazität zurückgewinnen.
Frage 3: Ist ein vollautomatischer Laserschneidbetrieb ohne Personal („lights-out“) realistisch?
Antwort ja – vorausgesetzt, die Nachfrage ist stabil und der Materialfluss ist automatisiert. Roboterladezellen mit Vakuum-Endeffektoren befördern Rohteile aus Zwischenlagern; Sortierförderer entfernen die fertigen Teile. So kann die Maschine in der zweiten und dritten Schicht unbesetzt laufen. Der Erfolg hängt von einer konstanten Materialversorgung, zuverlässiger Handhabungstechnik mit eigenem Prüfsystem sowie vollständiger Absicherung und Verriegelung des Ladebereichs ab.
Frage 4: Welche Sicherheitsmaßnahmen gelten für automatisierte Ladezonen?
Antwort : Ladezonen erfordern Flächenscanner, Lichtvorhänge oder verriegelte Zugangspanele, die eine Maschinenbewegung verhindern, solange sich Personen im Bereich aufhalten; außerdem muss das Steuerungssystem den CNC-Laser-Schneider für Metall stets in einem sicheren Zustand halten, sobald ein Zugang geöffnet wird. Vakuum-Hebezeuge müssen planmäßig inspiziert werden, da ein Vakuumversagen während des Transports schwere Bleche fallen lässt. ANSI Z136.1 und ISO 11553-1 bilden den Referenzrahmen, und die Installation ist als komplettes System zu validieren.
Inhaltsverzeichnis
- Praxisbeispiel aus der Industrie
- Risiko- und Ausfallmodusanalyse
- Technische Grundlagen und Einhaltung gängiger Normen
- Praxisorientierter Leitfaden für Einkäufer und Wartungspersonal
-
Häufig gestellte Fragen
- Frage 1: Welche Ladeautomatisierung ist für einen Laserschneider am kostengünstigsten?
- Frage 2: Wie viel Maschinenzeit kostet das manuelle Be- und Entladen tatsächlich?
- Frage 3: Ist ein vollautomatischer Laserschneidbetrieb ohne Personal („lights-out“) realistisch?
- Frage 4: Welche Sicherheitsmaßnahmen gelten für automatisierte Ladezonen?