لماذا يهم الغاز أكثر من تصنيف القدرة
عند شراء جهاز ما، يقارن الجميع القدرة — ٦ كيلوواط، ١٢ كيلوواط، ٢٠ كيلوواط، ٣٠ كيلوواط. وبعد ستة أشهر، البند الذي يُكلّف فعليًّا مبلغًا يوميًّا هو شيء آخر: غاز المساعدة.
والسبب بسيط. فالقدرة استثمار لمرة واحدة، وتُحدَّد نهائياً عند تحديدها. أما الغاز فهو نفقة شهرية تتبع طبيعة العمل. فجزء هيكلي من الفولاذ الكربوني ولوحة زخرفية من الفولاذ المقاوم للصدأ يختلفان في نوع الغاز وكميته والعملية التالية له، وقد تصل الفجوة في التكلفة لكل جزء إلى عدة أضعاف.
هذه المذكّرة لا تتناول جدول المواصفات. بل تغطي ثلاثة أمور: ما الذي يقوم به كل غاز من هذه الغازات الثلاثة داخل الشق، ومن أين تنشأ الاختلافات في سطح القطع، وكيف تختار الغاز الأنسب حسب طبيعة العمل في مصنعك. وبانتهاء القراءة، ستكون قادرًا على اتخاذ القرار دون الاعتماد على توصية المورد.
١. الليزر يؤدي وظيفتين داخل الشق، بينما يؤدي الغاز ثلاث وظائف.
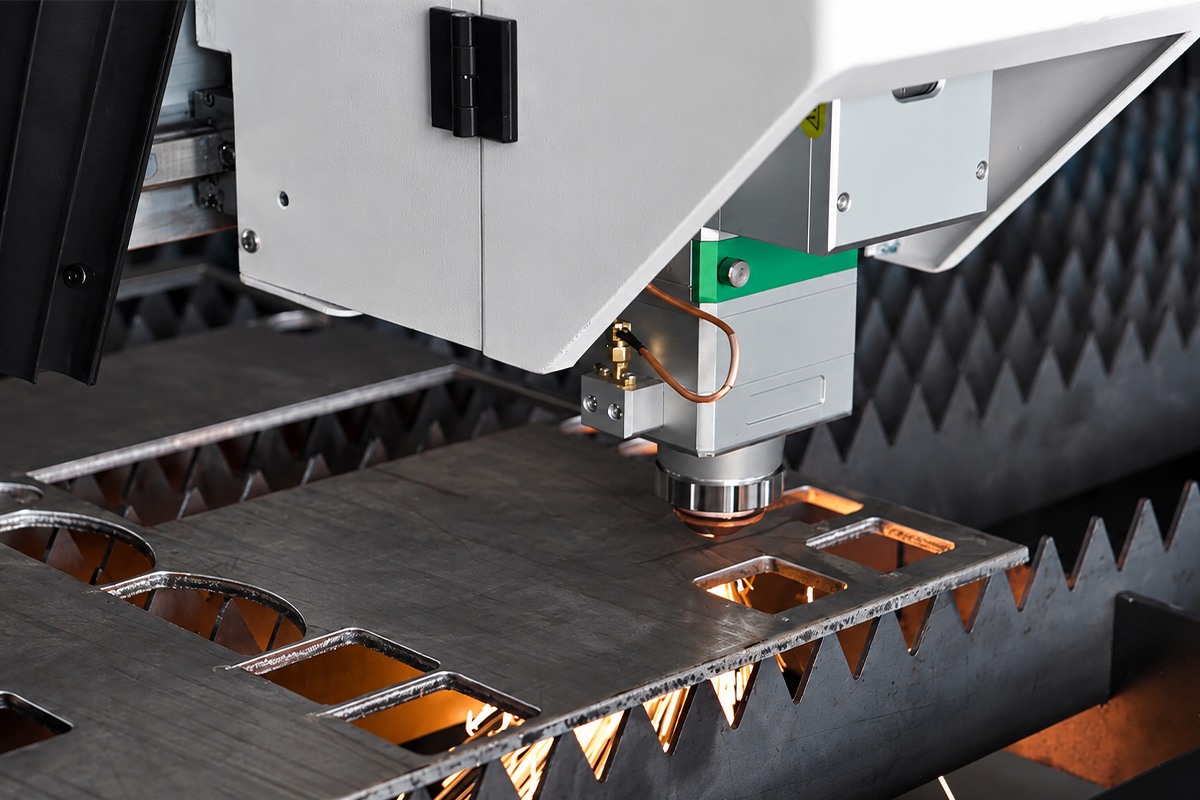
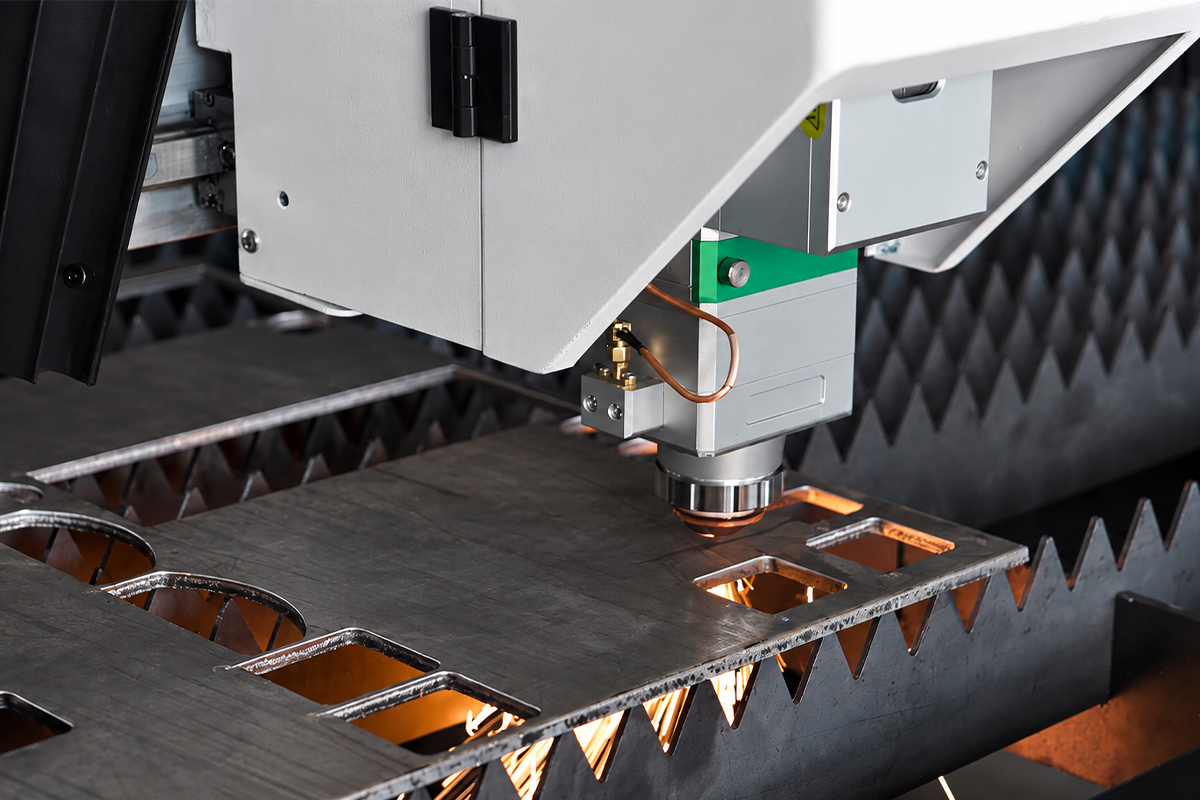
يُتصوَّر القطع غالبًا على أنه شعاعٌ يحترق خلال الفولاذ. والحقيقة أن الشعاع يؤدي وظيفتين في الواقع: فهو يسخّن المادة محليًّا حتى تذوب أو تتبخر، ويحافظ على تلك الحالة. أما ما يفتح المجرى القطعي فهو غاز المساعدة.
داخل المجرى القطعي، يؤدي الغاز ثلاث وظائف في آنٍ واحد.
فهو يزيل المادة المنصهرة. فإذا بقي المعدن المصهور الناتج عن تأثير الشعاع في مكانه، فإنه يتصلَّب مجددًا ويلتصق بالحافة المقطوعة، وهذه هي الرواسب. أما تيار الغاز عالي السرعة فيطرد المادة المنصهرة عبر قاع المجرى القطعي، وبعدها فقط يتكوَّن القطع.
ويشارك في تفاعل كيميائي، أو يمتنع عمداً عن المشاركة فيه. وهنا تتجلى الفروق بين الغازات الثلاثة. فالأكسجين يتفاعل تفاعلًا طاردًا للحرارة مع الحديد، وتلك الحرارة الإضافية تساعد في إنجاز قطع أعمق وأسرع. أما النيتروجين فهو خاملٌ تمامًا: لا يشارك في أي تفاعل، بل يكتفي بإزالة المادة جسديًّا. أما الهواء المضغوط فيحتوي على نحو خمس الأكسجين، مما يجعله يقع بين الغازين من حيث التأثير، مع مساهمة طاردة للحرارة خفيفة.
يحميه ويبعده عن الحرارة. ويحافظ غاز خامل على شق القطع من الأكسدة، وينقل الحرارة الزائدة بعيدًا، مما يحد من منطقة التأثر بالحرارة. وإذا انخفض الضغط أو التدفق، فإن أول مهمتين تتأثران سلبًا — ولذلك فإن عبارة «ضغط غير كافٍ» تظهر غالبًا على هيئة «طاقة غير كافية».
وبمجرد وضوح هذه المهام الثلاث، يمكن استنتاج كل اختلاف في سطح القطع وفي التكلفة اللاحقة بدلًا من حفظه عن ظهر قلب.
٢. ثلاث غازات، وثلاثة أسطح قطع
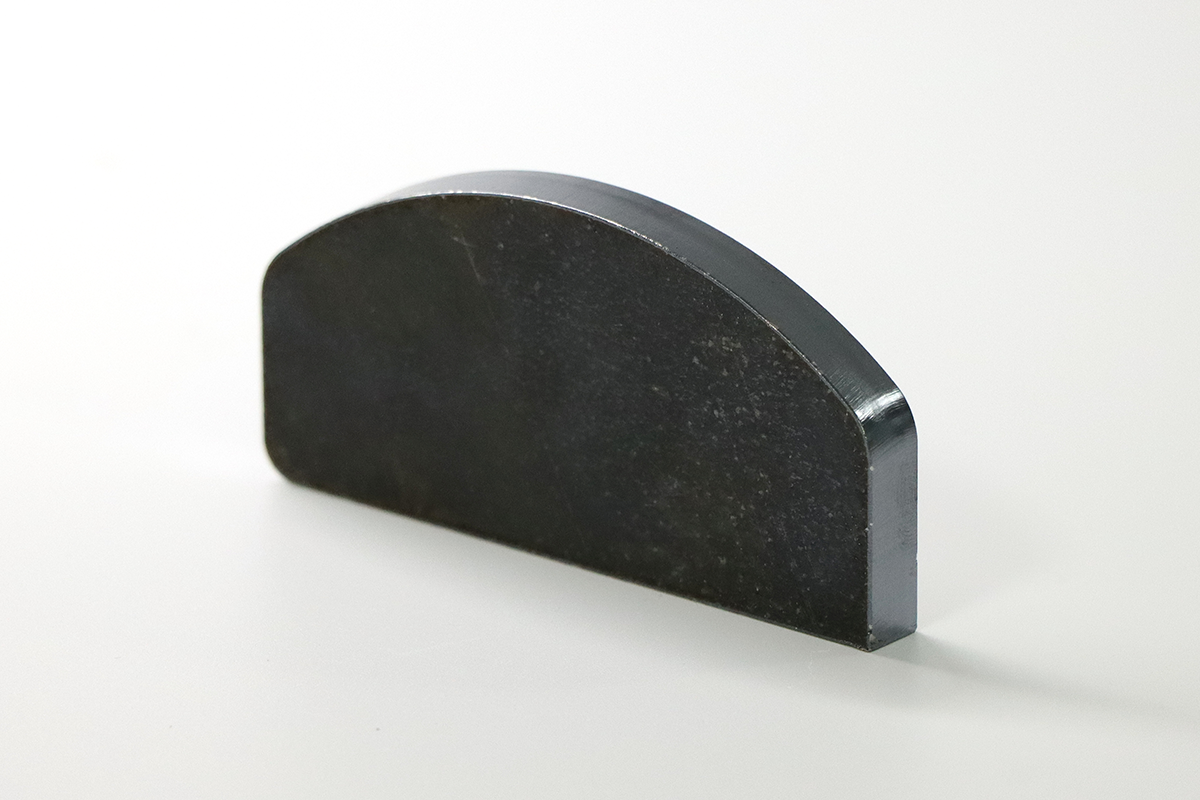
الأكسجين: سريعٌ وعميق، لكن الحافة تكون مؤكسدة. إن قص الأكسجين هو في الواقع اشتعالٌ مدعومٌ بالاحتراق. فعند درجة الحرارة المناسبة، يتفاعل الحديد مع الأكسجين ليشكّل أكسيد الحديد ويطلق كميةً كبيرةً من الحرارة، والتي تتحد مع الشعاع لقطع المعدن إلى عمقٍ أكبر بكثيرٍ مما يسمح به الانصهار البحت. والميزة هي القدرة على قص الألواح السميكة وبسرعةٍ عالية؛ وهذه هي الطريقة الرئيسية لقص الفولاذ الكربوني المتوسط والسميك. أما الثمن فهو طبقة أكسيد على الحافة المقطوعة — تتراوح من الرمادي-الأسود إلى الأزرق-البنفسجي — بالإضافة إلى منطقة رقيقة مؤكسدة عند الحد الفاصل. ولا يتأثر المقاومة الإنشائية، لكن كل العمليات اللاحقة تتأثر: فاللحام يتطلب تحضيرًا مسبقًا، والدهان يحتاج إزالة القشرة أو تفشل عملية الالتصاق، والأجزاء المرئية لا تجتاز فحوص الجودة. وبالتالي، فإن استخدام الأكسجين له مجالٌ واضحٌ: الفولاذ الكربوني، والألواح المتوسطة إلى السميكة، والأعمال المُوجَّهة للتشغيل الآلي أو اللحام الإنشائي، حيث لا أهميةً لون الحافة فيها.
النيتروجين: أبطأ وأغلى، لكن السطح يبقى نظيفًا. النيتروجين لا يتفاعل. عملية القطع تعتمد كليًّا على شعاع الليزر الذي يذيب المادة، والغاز الذي يزيل المتبقي منها. وبغياب الحرارة الحرة الناتجة عن الأكسدة، تتطلب نفس السماكة طاقةً أعلى وضغطًا أعلى، وبالتالي تكون السرعة أقل. ما تدفعه المال مقابلَه هو جودة السطح: لامعٌ وخالٍ من الأكاسيد، وجاهزٌ للحام أو التلميع. وتُستخدم غاز النيتروجين عند قص الفولاذ المقاوم للصدأ والألومنيوم والصفائح المجلفنة كلما كانت المظهر الخارجي أو جودة اللحام عاملَيْن حاسمين. ويكون سعر النيتروجين أعلى في مكانين: أولهما أن الغاز يُباع حسب درجة نقاوته، وكلما زادت النقاوة ارتفعت التكلفة؛ وثانيهما أنه يتطلب ضغطًا عاليًا، ما يؤدي إلى استهلاكٍ أكبر. ولذلك فإن الورش التي تقطع في الغالب فولاذًا كربونيًّا قد تُهدِر المال أحيانًا باتباع عادة استخدام غاز النيتروجين المخصّص للفولاذ المقاوم للصدأ.
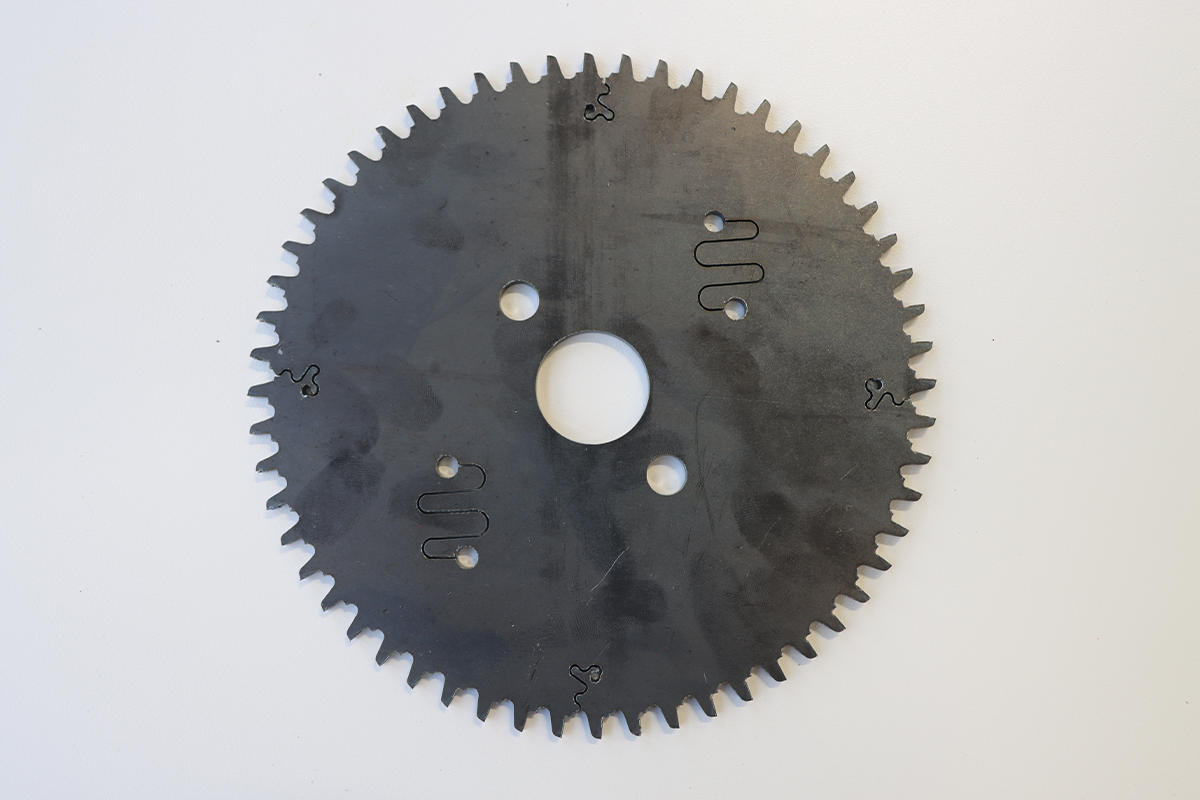
الهواء المضغوط: يُستخدم في الحالات المتوسطة، وهو الأرخص تكلفةً. ويحتوي الهواء على الأكسجين، لذا يوفّر مساهمة طفيفة في التفاعل الطارد للحرارة — ما يجعله أسرع وأرخص من النيتروجين. وتظهر الحافة بلون أصفر فاتح أو رمادي فاتح، وهي أفتح بكثير من اللون الرمادي-الأسود الناتج عن الأكسجين. وتطبَّق هذه الطريقة بوضوح في الحالات التالية: الأجزاء التي ستُطلَى أو تُغطَّى لاحقًا، والأجزاء الإنشائية، وأي قطعة لا يُفحص لون حافتها. ويتم قطع صفائح الفولاذ الكربوني ذات السماكة الرقيقة إلى المتوسطة بالهواء بسرعة وكفاءة اقتصادية. ويمكن أيضًا قطع الفولاذ المقاوم للصدأ بالهواء، لكن سطح القطع لا يكون لامعًا — ولذلك، إذا طلب العميل عدم حدوث أي تغير في لون المنطقة المجاورة للحام، نعود حينها إلى استخدام النيتروجين. وهناك حقيقةٌ واحدة تُهمَل عادةً: في معظم الورش، لا يحتاج جزءٌ فقط من العمل فعليًّا إلى النيتروجين. فالدوارات والهيكلات وقواعد الآلات والصفائح المعدنية المُوجَّهة للطلاء لم تكن يومًا بحاجةٍ إلى حافة لامعة. وبفصل هذا النوع من الأعمال عن استهلاك النيتروجين، تحقَّق أسرع خطوة وحيدة لتقليل التكلفة لكل قطعة.
٣. مصدر الاختلافات الفعلية في سطح القطع
قبل إلقاء اللوم على الجهاز، تأكَّد من أن الغاز ليس هو السبب. وأربعة خصائص تشير إلى أسباب مختلفة.
لون الأكسدة: الاصفرار أو الزرقة أو السواد على الحافة يدلّ على مشاركة الأكسجين. والأكسجين هو الأكثر تأثيراً، ثم الهواء، أما النيتروجين فلا تأثير له تقريباً. فإذا ظهر قطعٌ كان من المفترض أن يكون لامعاً بلون أصفر، فافحص نقاوة الغاز أولاً، ثم تحقَّق مما إذا كانت الخطوط تمتصّ الهواء من الخارج.
الرواسب: الرواسب الليّنة التي يمكن مسحها باليد عادةً ما تدلّ على انخفاض الضغط أو ارتفاع وضعية البؤرة. أما الرواسب الصلبة الملتصقة فتشير إلى عدم التوافق بين نوع الغاز والطاقة المستخدمة. وعندما تزداد الرواسب فجأةً مع نفس نوع الغاز، اقرأ مؤشر الضغط أولاً، ثم فحِّص العدسة.
استقامة الحافة وخطوط التموج: الوجه المائل أو خطوط التموج المنتظمة عادةً ما تدلّ على عدم توافق وضعية البؤرة مع سرعة القطع. فالانحراف البسيط في وضعية البؤرة يغيّر طريقة توزيع الطاقة عبر السماكة، وأكثر الحالات حساسيةً هي قطع الصفائح الرقيقة بسرعات عالية.
اختراق غير كامل. فَرِّق بين «الجزء كاملاً لن يُقطَع» و«قسم واحد لن يُقطَع». الأول يعود إلى المعايير أو القدرة. أما الثاني، عند موضعٍ يتحرَّك باستمرار، فيعود عادةً إلى تقلُّب الضغط — ويختفي عند تغيير مصدر الغاز.
تتمثَّل قيمة هذه التسلسلة في فصل «الخلل في الجهاز» عن «الخلل في الغاز». وعندما لا يُفصَل بينهما، فإن الاستجابة الشائعة هي استدعاء الشركة المصنِّعة، بينما يبقى السبب في إمداد الهواء.
٤. الاختيار حسب القطعة: أربعة أسئلة
لا حاجة لجدول. اطرح الأسئلة الأربعة بالترتيب، فيظهر الجواب تلقائيًّا.
إلى أين تذهب القطعة بعد ذلك؟ مباشرةً إلى اللحام، أو إلى التلميع، أو إلى منتج ظاهري: يجب أن تكون السطح نظيفًا، لذا يستخدم النيتروجين. الطلاء أو التغليف أو البنية الداخلية: يكفي الهواء. التشغيل الآلي أو الأجزاء الحاملة للحمل أو ما لا يهم مظهره: يستخدم الأكسجين، لتحقيق العمق والسرعة.
ما هو النوع والسمك؟ الفولاذ الكربوني السميك ينتمي إلى الأكسجين؛ أما الصفائح الرقيقة فتُقطَع أسرع وأرخص باستخدام الهواء. أما الفولاذ المقاوم للصدأ والألومنيوم والغلفان فيعتمد على النيتروجين، مع إمكانية استخدام الهواء في الأعمال غير المرتبطة بالمظهر.
كم عدد الساعات يوميًّا؟ وما حجم الدفعة؟ هذا يحدِّد شكل التوريد، وليس نوع الغاز. فالتشغيل لساعات طويلة والطلب المتواصل يجعل التوريد الموقعي مربحًا اقتصاديًّا؛ أما العمل العرضي فيجعل الغاز المشترى الحلَّ الأبسط.
ما الذي تسمح به الموقع؟ وجود مساحة كافية لمبنى الضاغط، وتحمل مستوى الضوضاء وحرارة الإخراج، فحينها يعمل التوريد الموقعي. أما المساحة المحدودة جدًّا وقيود الضوضاء الصارمة فتستدعي استخدام الغاز المشترى.
الترتيب مهمٌّ. ابدأ بالعملية أولًا، ثم التوريد ثانيًا. وإذا عكست ذلك — أي اشتريت ضاغطًا أولًا، ثم بحثت عن أعمال يمكن تشغيلها بالهواء — فالنتيجة غالبًا وحدة غير مناسبة الحجم أو غير مستخدمة إطلاقًا.
٥. التكلفة تتضمَّن أربعة عناصر، وليست عنصرًا واحدًا
أكثر خطأ شائع في حساب تكلفة الغاز هو المقارنة بين سعر الأسطوانة أو سعر الكيلوواط ساعة فقط. أما التكلفة الفعلية لكل قطعة فهي مجموع أربعة عناصر.
الغاز نفسه. الاستهلاك لكل جزء مضروبًا في السعر الوحدوي. وهو الأوضح ظاهريًّا، والأكثر عرضةً للخلط مع التكلفة الكلية.
الكهرباء. وتوفِّرها وحدة ضاغطة عند الموقع؛ أما الغاز المشتري فيحمل طاقة القطع مع ذلك، لكنَّها مُسجَّلة في مكانٍ آخر.
المعالجة التالية للقطع. وهي الأكثر إهمالًا عادةً. فحافة القطع بالأكسجين تتطلَّب صقلًا أو تخليلًا قبل الطلاء؛ بينما سطح القطع بالنيتروجين يتجاوز هذه الخطوة؛ أما الهواء فيحتلُّ وضعًا وسيطيًّا، ويعتمد على مواصفات الطلاء المطلوبة. وتكاليف عمالة الصقل، والمواد الكيميائية المستخدمة في التخليل، ومعالجة مياه الصرف الناتجة، هي تكاليف فعلية. ويكتشف العديد من الورش، بعد حساب المجموع الكلي، أن وفورات الغاز لا تغطي ساعات الصقل المطلوبة.
النفايات وإعادة المعالجة. وهي أعلى تكلفةٍ على الإطلاق، ولا تظهر أبدًا في الدفاتر المحاسبية. فهي مرتبطة ارتباطًا مباشرًا باستقرار التوريد: فانحراف ضغط واحد كافٍ لإهدار لوح كامل.
إضافة أربع سطور تعطي رقمًا يستحق المقارنة. وقارن فقط البند الأول، وإلا فقد تنعكس النتيجة غالبًا.
٦. لقطع المواد بالهواء، تحتاج إلى نظام توريد هواء كامل.
بعد أن يستقر الهواء، فإن الخطوة التالية المعتادة هي تفعيل خط الورشة. وهنا تبدأ معظم المشكلات، لأن هواء القطع وهواء الورشة العام ليسا من نفس الدرجة.
الضغط هو العقبة الأولى. فضغط خط الورشة العام يتراوح عادةً حول ٠٫٨ ميغاباسكال، بينما يحتاج هواء القطع في أغلب الأحيان إلى ضغط أعلى، وأشد الحالات طلبًا له هو قص الصفائح الرقيقة بسرعة عالية. وغالبًا لا يظهر نقص الضغط على شكل «عدم القدرة على القطع»، بل على شكل «عدم القدرة على زيادة السرعة». فيخفض المشغل معدل التغذية، وتتضاءل الطاقة الإنتاجية بهدوء.
النظافة هي العامل الثاني. فوصول الماء والزيت والغبار إلى الفوهة والعدسة يؤدي أولًا إلى تلف سطح العدسة ثم تدميرها تمامًا. والعدسة هي أغلى قطعة استهلاكية في السلسلة، وباستخدام مجموعة ترشيح مناسبة يُوفَّر عادةً مبلغٌ أكبر من الفرق في تكلفة الغاز.
لذلك يجب تكوين النظام التوريدِي كمنظومة متكاملة، وليس مجرد ضاغطٍ متصلٍ بأنبوب. وتتكوّن السلسلة الكاملة من أربعة مراحل: ضاغط لتوليد الضغط، ووعاء استقبال لامتصاص الطلب اللحظي، ومجفّف لإزالة الماء، ومرشّحات متعددة المراحل لإزالة الزيت والغبار، ثم الجهاز نفسه. وإذا حذفت أي مرحلة من هذه المراحل، فإن المال الذي وُفّر من تكلفة الغاز يعود على هيئة عدسات تالفة وأوقات توقف.
أربعة مؤشرات تُحدّد عملية الاختيار: التدفق، الذي يُحسب انطلاقاً من أثقل حالة مع هامش أمان. وفئة الضغط، التي تُحدَّد وفق أعلى متطلّب وليس وفق المتوسط. ونقطة الندى للضغط، التي تتحدد وفق درجة حرارة الجو المحيط وطول الخط، وهي ما يقرّر إن كان الماء سيتكثّف داخل الأنابيب أم لا. ومحتوى الزيت، الذي يتحدد وفق تكلفة العدسة — وبالتالي ما إذا كان استخدام ضاغط خالٍ من الزيت مبرّراً أم لا.
ويستحق مؤشر إضافي واحد اهتماماً أكبر من التصنيف المكتوب على اللوحة التعريفية: القدرة النوعية، أي كمية الكهرباء المستهلكة لكل وحدة من الهواء المنتج. وقد تختلف وحدتان لهما نفس القدرة الاسمية اختلافاً كبيراً في القدرة النوعية، مما يؤدي إلى فرقٍ ملحوظ في فواتير الكهرباء السنوية.
٧. التركيب: قِسْ أولاً، ثم نصِّب ثانياً
من اتخاذ القرار إلى الإنتاج، هناك أربع خطوات، والترتيب الخاطئ يعني إعادة البناء.
الخطوة الأولى: تحليل الطلب. ليس الاستهلاك الأقصى، بل كيف يتغير الاستهلاك خلال اليوم. قطع الهواء متقطعٌ — تدفق عالٍ عند نقطة الثقب، وتقريبًا لا شيء أثناء الحركات السريعة. إذا حُسِبَ الحجم على أساس المتوسط، ينخفض الضغط عند نقطة الثقب؛ وإذا حُسِبَ على أساس القمة، يظل الوحدة غير محملة طوال اليوم، وتُدفع تكلفة طاقة لا تُستغل.
الخطوة الثانية: ضبط الضغط ودرجة النقاء. الضغط المطلوب يُستند إلى أرقّ لوحة وأسرع ظرف تشغيل لها؛ ومراحل الترشيح تُحدَّد وفق سعر العدسة. فقط بعد ذلك يكتسب نموذج الضاغط معنىً حقيقيًّا.
الخطوة الثالثة: تحديد الموقع والتجهيزات المساعدة. يشكّل الضاغط والخزان والمجفف والمرشحات مجموعة واحدة تتطلب جدارًا مستمرًّا، وتهوية كافية، ومسار تصريف، ومساحة كافية للصيانة. ويجب الانتهاء من تثبيت هذه المجموعة قبل بدء أعمال البناء؛ فبعد البدء بها تصبح التكلفة مرتفعة جدًّا.
الخطوة الرابعة: تسجيل القراءات عند القبول. الحفاظ على ضغط الخط، وضغط المدخل إلى الجهاز، ونقطة الندى للضغط، وتشغيل قصٍّ مستمرٍ — قراءة واحدة لكل بند. وعند ظهور مشاكل في الضغط لاحقًا، تكون هذه القراءات هي ما يُميِّز انحراف أداء الجهاز عن تغيُّر في إمداد الهواء.
٨. خمس مفاهيم خاطئة شائعة
"إذا وُجد هواء، فسيتم القصّ." الضغط ليس سوى البوابة الأولى. أما نقطة الندى ومحتوى الزيت فهما ما يقرّران مدة استمرار القصّ، وليس ما إذا كان القصّ سيحدث أصلًا.
"الضاغط الأكبر أكثر أمانًا." التشغيل المفرط للسعة يؤدي إلى تشغيل الضاغط دون حملٍ واستهلاك طاقةٍ طوال اليوم؛ بينما الضاغط ذي السعة الأقل يُسبب انخفاض الضغط فور زيادة السرعة. ويجب تحديد سعة الضاغط وفق منحنى الطلب، لا وفق توجيه عام نحو زيادة السعة.
"تجاهل خزان التخزين (ريسيفر)." يتعامل الخزان مع التدفق اللحظي، وليس بالحجم الكلي. وإذا أُهمِل الخزان، فإن الانخفاض في الضغط عند بدء الثقب أو أثناء التسارع لن يزول أبدًا.
"تغيير الغاز لا يتطلّب معايير جديدة." يختلف الضغط والتركيز والسرعة اختلافًا تامًّا بين الغازات الثلاثة. وأكثر الأسباب شيوعًا لتدهور سطح القطعة بعد التبديل بين الغازات هو إعادة استخدام نفس البرنامج مع غاز مختلف.
"الخالي من الزيت غير ضروري إذا كنت تستخدم الترشيح." يزيل الترشيح الزيت، شريطة تغيير الفلتر في الوقت المحدد. وعادةً ما يكون السبب في الفشل ليس اختيار النموذج الخطأ، بل ترك الفلاتر لفترة أطول من المدة الموصى بها.
٩. في ثلاث جُمل
يحدّد الغاز مظهر سطح القطعة بعد القص، بينما تحدّد القدرة السمك الأقصى الذي يمكن قصه، وتُقرّر العمليات اللاحقة التكلفة الإجمالية. ويتم عادةً مناقشة هذه العوامل الثلاثة معًا كموضوع واحد، ولذلك نادرًا ما تُقارن العروض السعرية بشكل مباشر.
العملية أولًا، ثم التوريد ثانيًا. وإذا عكست الترتيب، فسيتم شراء المعدات دون أن تكون مناسبة للعمل المطلوب.
لا تحتاج معظم القطع إلى أفضل سطح ممكن، بل إلى سطح كافٍ فقط. حدد الأعمال التي تتطلب النيتروجين فعلًا، واعتمِد الهواء في باقي الحالات، وهكذا تنخفض التكلفة لكل قطعة.
عن شركة تيانتشن ليزر
تُصنِّع شركة جينان تيانتشن لتكنولوجيا الليزر المحدودة آلات قطع الليزر الأليافية، وآلات لحام الليزر، والمعدات المدمجة لقطع الصفائح وأنابيب الفولاذ. وتستهدف هذه المعدات قطاعات صناعة السيارات، وبناء السفن، والهياكل الفولاذية، وآلات البناء، ومعدات المطابخ، وصناعات الصفائح المعدنية. وتوفِّر الشركة عيّنات قطع تجريبية ومعايير قطع مُضبوطة حسب نوع المادة وسمكها لدى العميل، كما تقدِّم دعماً في اختيار أنظمة إمداد الهواء المناسبة وتشغيلها.
لتقديم تقييمٍ يراعي نطاق المواد وسمكها الخاص بك، أرسل إلينا المواد التي تقطّعها أكثر ما يكون، ومدى السمك المطلوب، وعدد ساعات التشغيل اليومية للمachine، وسنُرسل لك تكويناً مقترحاً مع تقديرٍ لتكلفة كل قطعة.
Copyright © 2026 by JINAN TIANCHEN LASER TECHNOLOGY CO.,LTD
 EN